
Chevron-Klammer-Verbindungsdesign zu AISC 360 deckt zwei Gelenke ab. An jedem Ende der Klammer, Sie prüfen die Schrauben zwischen der Strebe und dem Knotenblech auf Schlupf, Lager und Ausreißer, dann Blockscher- und Zugbruch beider Teile, und Spannung und Knickung des Zwickels in seinem Whitmore-Abschnitt. Am Balken, Sie lösen die beiden Strebenkräfte an der Knotenkante auf, Überprüfen Sie dann die Kehlnähte zwischen Knoten und Träger, der Zwickel unter Scherung und Spannung entlang dieser Kante, und der Balkensteg unter der konzentrierten Kraft.
Diese Seite ist von Anfang bis Ende ein echtes Beispiel. Zwei WT7x41-Streben im 60°-Winkel treffen an der Unterseite eines W18x55-Trägers aufeinander, und jeder trägt 250 in Spannung kippen oder 250 kip in Kompression (LRFD). Jeder Strebenflansch ist mit zehn Schrauben verschraubt 1 in A490-SC-Schrauben an a 1/2 in der Klasse A572 50 Knotenblech, welches mit dem Trägerflansch verschweißt wird 3/16 in Filets auf beiden Seiten. Das Design ist AISC 360-16, das AISC-Handbuch 15. Ausgabe und der AISC-Designleitfaden 29. Jede Gleichung wird mit ihren Zahlen ausgeschrieben, in der gleichen Reihenfolge wie im AISC-Berechnungsblatt SkyCiv-Verbindungsdesign Modul erzeugt für diese Verbindung.
Was ist eine Chevron-Klammerverbindung??
Eine Chevron-Klammer, wird auch als umgekehrte V-Klammer bezeichnet, ist ein Paar Diagonalstreben, die von den unteren Ecken eines Rahmenfeldes ausgehen und sich in der Mitte des Balkens darüber treffen. Die Verbindung oben verbindet beide Streben über ein einziges Knotenblech mit dem Träger. In diesem Beispiel ist jede Klammer ein WT, Der Flansch ist flach mit dem Zwickel verschraubt und der Schaft steht heraus, und das Knotenblech wird an den unteren Flansch des Trägers angeschweißt.
Bei seitlicher Belastung zieht eine Stütze, die andere drückt, Daher überträgt das Zwickel eine große horizontale Kraft auf den Träger. Beide Stützlinien treffen sich an einem Arbeitspunkt auf der Mittellinie des Trägers, halbe Balkentiefe unterhalb der Knotenkante, und dieser Versatz belastet die Schweißnaht zwischen Knotenblech und Träger mit einem Moment, obwohl das Knotenblech auf dem Arbeitspunkt zentriert ist. Sie können dieses Beispiel direkt im überprüfen Rechner für Chevron-Klammerverbindungen. Die gleichen Streben-zu-Zwickel-Prüfungen erscheinen im Rechner für vertikale Aussteifungsverbindungen und das Rechner für die Verbindung von Kniestützen.
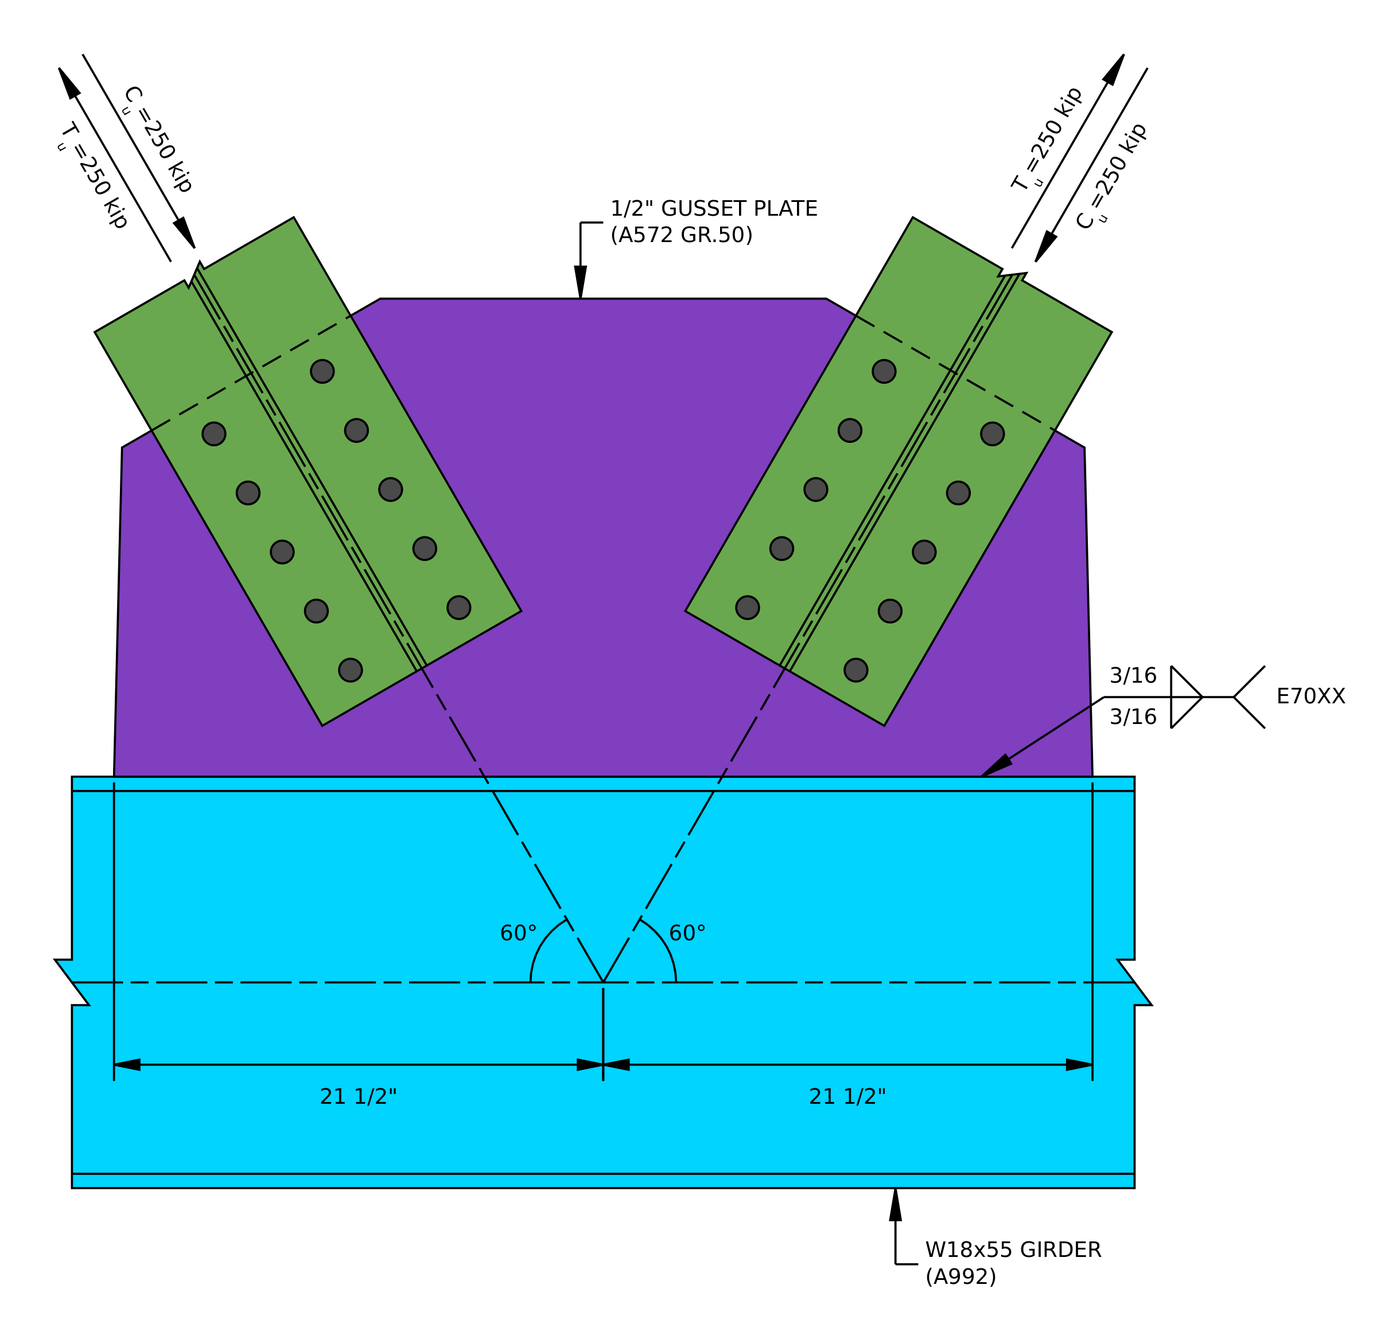
Höhe der Beispielverbindung. Die Strebenlinien treffen auf der Trägermittellinie zusammen, und die Knotenschweißnaht verläuft 21 1/2 auf jeder Seite dieses Punktes.
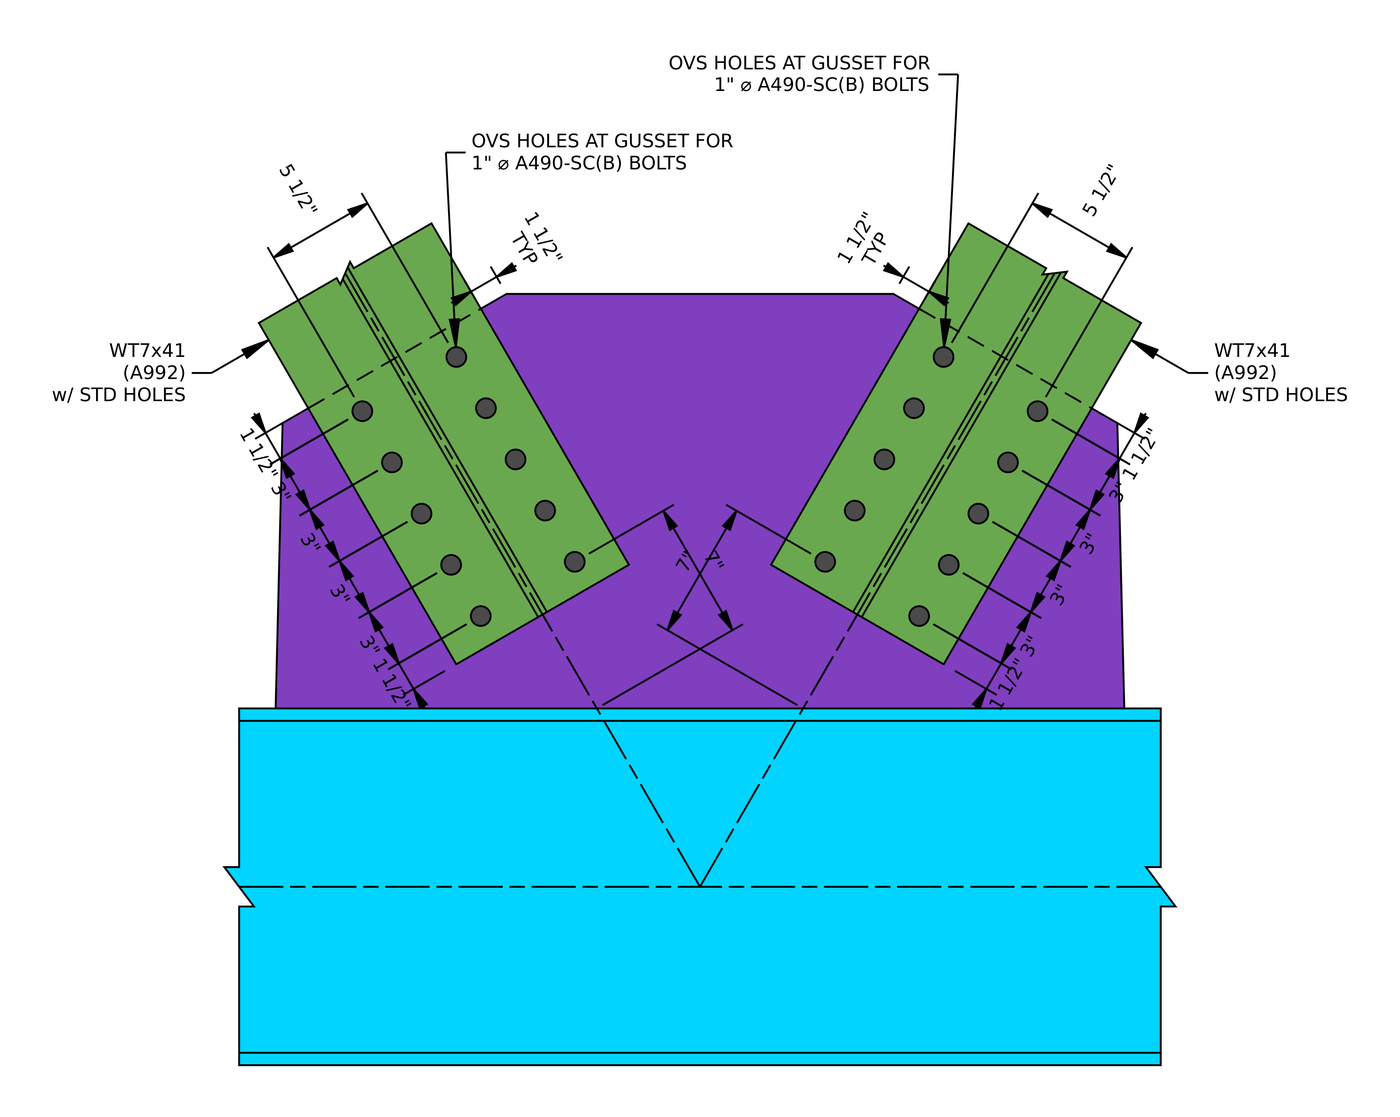
Die Strebenverbindungen. Jeder WT-Flansch verfügt über zwei Reihen mit jeweils fünf Schrauben 3 in auf einem 5 1/2 im Messgerät, mit 1 1/2 in Endabständen, und die letzten Schrauben sitzen 7 vom Träger herein.
Verbindungsdesign mit Chevron-Klammern: Die Schritte auf einen Blick
- Überprüfen Sie die Detaillierungsgrenzen an den Strebenschrauben: Messgerät, Abstände und Randabstände.
- Überprüfen Sie die Rutschfestigkeit der rutschkritischen Schrauben.
- Bolzenlager und Ausriss am Knotenblech prüfen.
- Bolzenlager und Ausriss an der Strebe prüfen.
- Blockscherung des Knotenblechs prüfen.
- Blockschub der Strebe prüfen.
- Überprüfen Sie die Spannung des Knotenblechs im Whitmore-Bereich.
- Prüfen Sie die Strebe auf Zugbruch mit Schubverzögerung.
- Prüfen Sie das Knotenblech auf Druckknickung.
- Überprüfen Sie die Mindestgröße der Kehlnaht am Träger.
- Lösen Sie die Strebenkräfte an der Kante des Knotenblechs und überprüfen Sie die Schweißnaht zwischen Knotenblech und Träger.
- Überprüfen Sie, ob das Knotenblech entlang des Trägers auf Scherung nachgibt.
- Überprüfen Sie, ob die Spannung des Knotenblechs entlang des Trägers nachgibt.
- Überprüfen Sie den Trägersteg auf lokale Verkrüppelung und lokales Nachgeben.
Designeingaben für dieses Beispiel
Der Designcode ist AISC 360-16 LRFD. Abschnittseigenschaften stammen aus dem AISC-Handbuch. Die beiden Streben sind identisch und spiegeln sich um den Arbeitspunkt, also Schritte 1 zu 9 werden einmal bearbeitet und gelten für beide.
| Artikel | Symbol | Wert |
|---|---|---|
| Spannungsbelastung abstützen (jede Klammer) | [mathin] T_{u,br} [mathin] | 250 kip |
| Kompressionslast abstützen (jede Klammer) | [mathin] C_{u,br} [mathin] | 250 kip |
| Träger | B18x55, A992 | |
| Trägertiefe / Bahndicke | [mathin] d_{g},\ t_{w,g} [mathin] | 18.1 im / 0.39 im |
| Trägerflanschbreite / Dicke | [mathin] b_{f,g},\ t_{f,g} [mathin] | 7.53 im / 0.63 im |
| Trägerbereich / Wo | [mathin] A_{g},\ k_{des,g} [mathin] | 16.2 in² / 1.03 im |
| Trägerausbeute / Zugspannung | [mathin] F_{y,g},\ F_{u,g} [mathin] | 50 KSI / 65 KSI |
| Zahnspange | WT7x41, A992 | |
| Bereich der Zahnspange | [mathin] A_{br} [mathin] | 12 in² |
| Breite des Strebenflansches / Dicke | [mathin] b_{f,br},\ t_{f,br} [mathin] | 10.1 im / 0.855 im |
| Dicke des Stützenschafts / den Schwerpunkt | [mathin] t_{w,br},\ \bar{y} [mathin] | 0.51 im / 1.39 im |
| Böschung vom Träger abstützen | [mathin] \theta_{br} [mathin] | 60° |
| Länge ohne Verstrebung (Knicklänge des Zwickels) | [mathin] L_{b,br} [mathin] | 7 im |
| Klammerausbeute / Zugspannung | [mathin] F_{y,br},\ F_{u,br} [mathin] | 50 KSI / 65 KSI |
| Elastizitätsmodul | [mathin] E [mathin] | 29000 KSI |
| Artikel | Symbol | Wert |
|---|---|---|
| Knotenblech | 1/2 im, Klasse A572 50 | |
| Zwickelstärke | [mathin] t_{gp} [mathin] | 0.5 im |
| Zwickelausbeute / Zugspannung | [mathin] F_{y,gp},\ F_{u,gp} [mathin] | 50 KSI / 65 KSI |
| Schrauben | 1 im A490-SC, Oberfläche der Klasse B | |
| Bolzendurchmesser | [mathin] d_{b} [mathin] | 1 im |
| Löcher in der Strebe / Zwickel | Standard (STD) / übergroß (OVS) | |
| Schraubenlehre am Vorbau | [mathin] g_{a} [mathin] | 5.5 im |
| Bolzenreihen / Reihenabstand | [mathin] n_{r},\ s_{r} [mathin] | 5 / 3 im |
| Bolzenlinien (Säulen) | [mathin] n_{c} [mathin] | 2 |
| Endabstand an Strebe und Zwickel | [mathin] L_{ev} [mathin] | 1.5 im |
| Am Träger schweißen | 3/16 im Filet, auf beiden Seiten des Zwickels, E70XX | |
| Schweißnahtgröße / Füllstoffstärke | [mathin] W,\ F_{EXX} [mathin] | 0.1875 im / 70 KSI |
| Schweißlänge auf jeder Seite des Arbeitspunkts | [mathin] L_{w1},\ L_{w2} [mathin] | 21.5 im / 21.5 im |
| Gesamtlänge der Knoten entlang des Trägers | [mathin] L_{WT} [mathin] | 43 im |
Jede Strebe hat zehn Schrauben: zwei Zeilen zu je fünf, eine Linie auf jeder Seite des Stiels. Die Strebenlänge am Knotenblech addiert sich aus der Zeichnung: zwei 1.5 in Endabständen plus vier 3 in Räumen, 15 im. Auf der Eingabeseite wird auch Folgendes aufgeführt: 3 im Bolzenspaltenabstand für die linke Strebe und keinen für die rechte. Es werden nur die mit multiplizierten Blockschubgleichungen eingegeben [mathin] (n_{c} – 2) = 0 [mathin], es hat also keine Wirkung.
Schritt 1: Detaillierungsgrenzen an den Strebenschrauben (AISC 360-16 J3.3, J3.4, J3.5)
Die Schraubenanordnung muss baubar sein und den Annahmen hinter den Festigkeitsgleichungen entsprechen. Zu enge Schrauben reißen zwischen den Löchern, Zu enge Kanten reißen aus, und die Lehre über dem Vorbau muss Platz lassen, um die Schrauben auf beiden Seiten anzubringen und festzuziehen.
Für ein 1 Im Bolzen beträgt der Mindestabstand [mathin] 2\tfrac{2}{3} d_{b} = 2.667\,in [mathin] (J3.3) und der minimale Randabstand beträgt 1.25 im (Tabelle J3.4). Der WT verfügt über Standardlöcher, Also 1.25 in gilt direkt dafür. Der Zwickel hat übergroße Löcher, also die Tabelle J3.5 Inkrement von 1/8 in erhöht seinen minimalen Endabstand auf 1.375 im.
| Detaillierungslimit | Limit (im) | Tatsächlich (im) | DCR | Ergebnis |
|---|---|---|---|---|
| Mindestbolzenstärke | 4.175 | 5.500 | 0.759 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Mindestabstand der Schraubenreihen | 2.667 | 3.000 | 0.889 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Maximaler Schraubenreihenabstand | 6.000 | 3.000 | 0.500 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Minimaler vertikaler Randabstand des Knotenblechs | 1.375 | 1.500 | 0.917 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Minimaler vertikaler Randabstand der Strebe | 1.250 | 1.500 | 0.833 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Minimaler horizontaler Randabstand der Strebe | 1.250 | 2.313 | 0.540 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
Der horizontale Randabstand am WT-Flansch beträgt die Hälfte dessen, was nach dem Messgerät verbleibt. Verwendung der Flanschbreite als Bruch, 10 1/8 im, das ist (10.125 - - 5.5)/2 = 2.3125 im. Bei einem Mindestgrenzwert ist das Verhältnis Grenzwert zu Ist, und für ein Maximum liegt die tatsächliche Überschreitung des Grenzwerts vor. Die maßgebende Reihe ist der Endabstand des Knotenblechs mit seinem übergroßen Lochabstand:
[math] DCR = \frac{d}{c} = \frac{(1.375)}{(1.5)} = 0.91667 [math]
DCR = 0.917 < 1.0, in Ordnung
Schritt 2: Rutschfestigkeit der Bolzen (AISC 360-16 J3.8)
Der Zwickel hat übergroße Löcher, und AISC 360-16 J3.2 erlaubt übergroße Löcher nur in gleitkritischen Verbindungen. Die Schrauben sind also vorgespannt und die Stützkraft wird durch Reibung zwischen dem WT-Flansch und dem Knotenblech übertragen. Es wird geprüft, ob die Verbindung unter der berücksichtigten Belastung nicht verrutscht.
Wo [mathin] \phi = 0.85 [mathin] für übergroße Löcher, [mathin] \mu = 0.5 [mathin] für eine Oberfläche der Klasse B, [mathin] D_{u} = 1.13 [mathin], [mathin] h_{f} = 1 [mathin] weil es keine Füllstoffe gibt, [mathin] T_{b} = 64\,kip [mathin] für ein 1 in A490-Bolzen (Tabelle J3.1), [mathin] N_{s} = 1 [mathin] Gleitebene, [mathin] n_{r} = 5 [mathin] und [mathin] n_{c} = 2 [mathin]:
[math] \phi R_{n} = \phi\, \mu\, D_{u}\, h_{f}\, T_{b}\, N_{s}\, n_{r}\, n_{c} [math]
[math] \phi R_{n} = (0.85) \times (0.5) \times (1.13) \times (1) \times (64\,kip) \times (1) \times (5) \times (2) [math]
[math] \phi R_{n} = 307.36\,kip [math]
DCR = 250 kip / 307.36 kip = 0.813 < 1.0, in Ordnung
Die gleiche Prüfung umfasst Spannung und Druck, weil die Stützkraft ist 250 kipp so oder so.
Schritt 3: Bolzenlager und Ausreißer am Knotenblech (AISC 360-16 J3.10)
Schlupfkritische Schrauben müssen weiterhin auf Lagerung geprüft werden, Denn wenn die Verbindung verrutscht, liegen die Schrauben am Ende an den Seiten ihrer Löcher an. Unter Spannung zieht die Strebe die Bolzen vom Träger weg, Sie liegen also am Zwickel zur Außenkante hin an. Der Bolzen, der dieser Kante am nächsten ist, weist das geringste Material davor auf.
Das Zwickelloch ist überdimensioniert, [mathin] d_{h} = 1.25\,in [mathin]. Freier Abstand für den Endbolzen, mit [mathin] L_{ev} = 1.5\,in [mathin]:
[math] l_{c1} = L_{ev} – \frac{d_{h}}{2} = (1.5\,in) – \frac{(1.25\,in)}{2} = 0.875\,in [math]
Lichter Abstand zwischen den Schrauben, mit [mathin] s_{r} = 3\,in [mathin]:
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.25\,in) = 1.75\,in [math]
Wo [mathin] t_{gp} = 0.5\,in [mathin], [mathin] F_{u,gp} = 65\,ksi [mathin], [mathin] n_{r} = 5 [mathin], [mathin] n_{c} = 2 [mathin], [mathin] d_{b} = 1\,in [mathin] und [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n,tearout} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n,tearout} = (0.75) \times \left[ \min\left(1.2 \times (0.875\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (2) + \min\left(1.2 \times (1.75\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (2) \times ((5) – 1) \right] [math]
[math] \phi R_{n,tearout} = 460.69\,kip [math]
DCR = 250 kip / 460.69 kip = 0.543 < 1.0, in Ordnung
Das Ausreißen bestimmt jede Schraube, denn das übergroße Loch frisst sich in den lichten Abstand: 1.2 lc ist unten 2.4 db sowohl für die Endbolzen als auch für die Innenbolzen. Bei Druck stützen sich die Bolzen stattdessen auf den Träger ab, wo es mehr Zwickel gibt, Es kommt also auf die Spannung an.
Schritt 4: Bolzenlager und Ausreißer an der Strebe (AISC 360-16 J3.10)
Die gleiche Prüfung gilt für den WT-Flansch. Unter Zugspannung wird die Strebe vom Träger weggezogen, so dass seine Bolzen zum Ende des WT zeigen, das dem Träger am nächsten liegt.
Der WT verfügt über Standardlöcher, [mathin] d_{h} = 1.125\,in [mathin]:
[math] l_{c1} = L_{ev} – \frac{d_{h}}{2} = (1.5\,in) – \frac{(1.125\,in)}{2} = 0.9375\,in [math]
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.125\,in) = 1.875\,in [math]
Wo [mathin] t_{f,br} = 0.855\,in [mathin] und [mathin] F_{u,br} = 65\,ksi [mathin]:
[math] \phi R_{n,tearout} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t_{f,br} F_{u,br}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{f,br} F_{u,br}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n,tearout} = (0.75) \times \left[ \min\left(1.2 \times (0.9375\,in),\, 2.4 \times (1\,in)\right) \times (0.855\,in) \times (65\,ksi) \times (2) + \min\left(1.2 \times (1.875\,in),\, 2.4 \times (1\,in)\right) \times (0.855\,in) \times (65\,ksi) \times (2) \times ((5) – 1) \right] [math]
[math] \phi R_{n,tearout} = 844.05\,kip [math]
DCR = 250 kip / 844.05 kip = 0.296 < 1.0, in Ordnung
Mit der 0.855 im WT-Flansch ist 1.7 mal so dick wie der Zwickel, und das kleinere Standardloch sorgt für mehr Freiraum, Daher hat die Stütze fast die doppelte Tragkraft des Zwickels.
Schritt 5: Blockschub des Knotenblechs (AISC 360-16 J4.3)
Im Bereich der Bolzen kann ein Block des Zwickels ausreißen: Scheren Sie entlang der Schraubenlinien bis zum Rand des Zwickels, plus Spannung über die Schraubengruppe. Bei zwei Schraubenlinien müssen zwei Formen überprüft werden. Das L-Muster schert entlang einer Schraubenlinie und reißt über beide Linien bis zur Seitenkante des Knotenblechs. Das U-Muster schert entlang beider Schraubenlinien und reißt dazwischen. Der Schwächere der beiden regiert.
L-Muster
Nettofläche unter Spannung, über die 5.5 in der Stärke plus dem Abstand der Knotenkante über die entfernte Schraubenlinie hinaus, [mathin] L_{eh,gp} = 2.3\,in [mathin]. Dieser Randabstand ist derselbe wie der eigene Randabstand der WEA, (10.1 - - 5.5)/2. Der Spannungspfad kreuzt ein Vollloch und ein Halbloch, und jedes Loch fügt hinzu 1/16 auf Beschädigungen beim Stanzen (B4.3):
[math] A_{nt} = t_{gp} \left[ (n_{c}-2)\, s_{c} + g_{a} + L_{eh,gp} – (n_{c} – 0.5) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.5\,in) \times \left[ ((2)-2) \times (3\,in) + (5.5\,in) + (2.3\,in) – ((2) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 2.9156\,in^{2} [math]
Bruttofläche unter Scherung, entlang einer Schraubenlinie von der Kante des Zwickels bis zur am weitesten entfernten Schraube:
[math] A_{gv} = t_{gp} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = (0.5\,in) \times \left[ (1.5\,in) + ((5)-1) \times (3\,in) \right] = 6.75\,in^{2} [math]
Nettofläche unter Scherung. Der Bericht gibt die Scherlänge als an 15 in Hosenträgerlänge am Zwickel, [mathin] L_{br,gp} [mathin], abzüglich eines Endabstands, Das ist das Gleiche 13.5 in wie in der Bruttofläche:
[math] A_{nv} = t_{gp} \left[ L_{br,gp} – L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nv} = (0.5\,in) \times \left[ (15\,in) – (1.5\,in) – ((5) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 3.7969\,in^{2} [math]
Scherfestigkeit des Blocks, mit [mathin] U_{bs} = 1 [mathin] weil die Zugspannung gleichmäßig ist, [mathin] F_{u,gp} = 65\,ksi [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] und [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left( 0.6\, F_{u,gp} A_{nv} + U_{bs} F_{u,gp} A_{nt} \le 0.6\, F_{y,gp} A_{gv} + U_{bs} F_{u,gp} A_{nt} \right) [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (3.7969\,in^{2}) + (1) \times (65\,ksi) \times (2.9156\,in^{2}) \le 0.6 \times (50\,ksi) \times (6.75\,in^{2}) + (1) \times (65\,ksi) \times (2.9156\,in^{2}) \right) [math]
[math] \phi R_{n} = 253.2\,kip [math]
U-Muster
Nettofläche unter Spannung, nur zwischen den beiden Schraubenlinien, der insgesamt ein Loch kreuzt (ein halbes Loch an jeder Linie):
[math] A_{nt} = t_{gp} \left[ (n_{c}-2)\, s_{c} + g_{a} – (n_{c} – 1) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.5\,in) \times \left[ ((2)-2) \times (3\,in) + (5.5\,in) – ((2) – 1) \times ((1.25\,in) + (0.0625\,in)) \right] = 2.0937\,in^{2} [math]
Brutto- und Nettoflächen unter Scherung, Jetzt entlang beider Schraubenlinien:
[math] A_{gv} = 2\, t_{gp} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = 2 \times (0.5\,in) \times \left[ (1.5\,in) + ((5)-1) \times (3\,in) \right] = 13.5\,in^{2} [math]
[math] A_{nv} = 2\, t_{gp} \left[ (n_{r}-1)\, s_{r} + L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nv} = 2 \times (0.5\,in) \times \left[ ((5)-1) \times (3\,in) + (1.5\,in) – ((5) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 7.5937\,in^{2} [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (7.5937\,in^{2}) + (1) \times (65\,ksi) \times (2.0937\,in^{2}) \le 0.6 \times (50\,ksi) \times (13.5\,in^{2}) + (1) \times (65\,ksi) \times (2.0937\,in^{2}) \right) [math]
[math] \phi R_{n} = 324.19\,kip [math]
Maßgebende Blockschere
[math] \phi R_{n} = \min\left( \phi R_{n},\, \phi R_{n} \right) = \min\left( (253.2\,kip),\, (324.19\,kip) \right) = 253.2\,kip [math]
DCR = 250 kip / 253.2 kip = 0.987 < 1.0, in Ordnung
Dies ist die engste Prüfung auf der Zahnspangenseite. Das L-Muster ist maßgebend, da es nur eine Scherebene hat, und darin herrscht Netto-Scherbruch: bleibt die 1 1/4 in übergroße Löcher stecken 5.9 rein aus dem 13.5 in Scherlänge.
Schritt 6: Blockscherung der Stütze (AISC 360-16 J4.3)
Auch der WT-Flansch kann ausreißen. Hier liegen die Blöcke außen: Jede Bolzenlinie wird entlang ihrer Länge bis zum Ende des WT geschnitten, und reißt bis zur Flanschspitze daneben. Zwei L-förmige Blöcke scheitern aneinander, eine auf jeder Seite des Stiels.
Nettofläche unter Spannung, von jeder Schraubenlinie bis zur Flanschspitze, mit der Flanschbreite abzüglich der Stärke und insgesamt einem Loch, [mathin] d_{h} = 1.125\,in [mathin]:
[math] A_{nt} = t_{f,br} \left[ b_{f,br} – g_{a} – (n_{c} – 1) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.855\,in) \times \left[ (10.1\,in) – (5.5\,in) – ((2) – 1) \times ((1.125\,in) + (0.0625\,in)) \right] = 2.9177\,in^{2} [math]
[math] A_{gv} = 2\, t_{f,br} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = 2 \times (0.855\,in) \times \left[ (1.5\,in) + ((5)-1) \times (3\,in) \right] = 23.085\,in^{2} [math]
[math] A_{nv} = 2\, t_{f,br} \left( L_{ev} + (n_{r}-1)\, s_{r} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right) [math]
[math] A_{nv} = 2 \times (0.855\,in) \times \left( (1.5\,in) + ((5)-1) \times (3\,in) – ((5) – 0.5) \times ((1.125\,in) + (0.0625\,in)) \right) = 13.947\,in^{2} [math]
Mit [mathin] F_{u,br} = 65\,ksi [mathin], [mathin] F_{y,br} = 50\,ksi [mathin], [mathin] U_{bs} = 1 [mathin] und [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left( 0.6\, F_{u,br} A_{nv} + U_{bs} F_{u,br} A_{nt} \le 0.6\, F_{y,br} A_{gv} + U_{bs} F_{u,br} A_{nt} \right) [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (13.947\,in^{2}) + (1) \times (65\,ksi) \times (2.9177\,in^{2}) \le 0.6 \times (50\,ksi) \times (23.085\,in^{2}) + (1) \times (65\,ksi) \times (2.9177\,in^{2}) \right) [math]
[math] \phi R_{n} = 550.19\,kip [math]
DCR = 250 kip / 550.19 kip = 0.454 < 1.0, in Ordnung
Schritt 7: Knotenblech im Whitmore-Abschnitt unter Spannung (AISC 360-16 J4.1)
Die Strebenkraft dringt durch die Schrauben in das Knotenblech ein und verteilt sich entlang der Platte. Der Whitmore-Abschnitt ist die effektive Breite, die diese Kraft an der letzten Schraubenreihe aufnimmt: Linien, die im 30°-Winkel von den äußeren Bolzen der ersten Reihe gezogen werden, gemessen über die letzte Reihe (AISC-Handbuch Teil 9, Feige. 9-1). Auf dieser Breite darf der Zwickel nicht nachgeben, und es darf auf dieser Breite abzüglich der Löcher nicht reißen.
Whitmore-Breite
Die Bolzengruppe ist [mathin] L_{br} = (n_{r}-1)\, s_{r} = 12\,in [mathin] lange, und seine zwei Zeilen sind [mathin] W_{br} = g_{a} = 5.5\,in [mathin] auseinander. Im Bericht, [mathin] W [mathin] In diesem Schritt handelt es sich um die Whitmore-Breite, nicht die Schweißnahtgröße:
[math] W = 2\, L_{br} \tan(\theta) + W_{br} = 2 \times (12\,in) \times \tan((30)) + (5.5\,in) = 19.356\,in [math]
Der Zwickel ist hier groß genug, um die volle 30°-Spreizung auf beiden Seiten aufzunehmen, so läuft kein Teil der Whitmore-Breite von der Platte ab.
Spannung lässt nach (Gl. J4-1)
Mit [mathin] \phi = 0.9 [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] und [mathin] t_{gp} = 0.5\,in [mathin]:
[math] \phi R_{n,ty} = \phi\, F_{y,gp}\, t_{gp}\, W = (0.9) \times (50\,ksi) \times (0.5\,in) \times (19.356\,in) = 435.52\,kip [math]
Spannungsriss (Gl. J4-2)
Durch die Nettobreite werden die beiden übergroßen Löcher in der letzten Reihe entfernt, [mathin] d_{h} = 1.25\,in [mathin], mit [mathin] \phi = 0.75 [mathin] und [mathin] F_{u,gp} = 65\,ksi [mathin]:
[math] \phi R_{n,tr} = \phi\, F_{u,gp}\, t_{gp} \left[ W – n_{c}\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] \phi R_{n,tr} = (0.75) \times (65\,ksi) \times (0.5\,in) \times \left[ (19.356\,in) – (2) \times ((1.25\,in) + (0.0625\,in)) \right] = 407.83\,kip [math]
[math] \phi R_{n} = \min\left( \phi R_{n,ty},\, \phi R_{n,tr} \right) = \min\left( (435.52\,kip),\, (407.83\,kip) \right) = 407.83\,kip [math]
DCR = 250 kip / 407.83 kip = 0.613 < 1.0, in Ordnung
Schritt 8: Stützen Sie den Zugbruch mit Schubverzögerung ab (AISC 360-16 D3, J4.1)
Lediglich der Flansch des WT ist verschraubt, Daher muss die Kraft im Schaft in den Flansch nahe der Verbindung fließen. Diese ungleichmäßige Spannung ist die Scherverzögerung, und AISC behandelt es mit dem Faktor U, wodurch sich die Nettofläche verringert.
Aus Tabelle D3.1, Fall 2, mit dem Schwerpunkt des WT [mathin] \bar{y} = 1.39\,in [mathin] gemessen von der verschraubten Fläche des Flansches und der Verbindungslänge [mathin] (n_{r} – 1)\, s_{r} = 12\,in [mathin]:
[math] U = 1 – \frac{\bar{y}}{(n_{r} – 1)\, s_{r}} = 1 – \frac{(1.39\,in)}{((5) – 1) \times (3\,in)} = 0.88421 [math]
Der Nettobereich entfernt die beiden Löcher in einer Reihe vom Flansch. Wo [mathin] A_{br} = 12\,in^{2} [mathin], [mathin] d_{h} = 1.125\,in [mathin], [mathin] t_{f,br} = 0.855\,in [mathin], [mathin] F_{u,br} = 65\,ksi [mathin] und [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n,tr} = \phi\, F_{u,br}\, U \left[ A_{br} – n_{c}\left( d_{h} + 0.0625\,in \right) t_{f,br} \right] [math]
[math] \phi R_{n,tr} = (0.75) \times (65\,ksi) \times (0.88421) \times \left[ (12\,in^{2}) – (2) \times ((1.125\,in) + (0.0625\,in)) \times (0.855\,in) \right] = 429.73\,kip [math]
DCR = 250 kip / 429.73 kip = 0.582 < 1.0, in Ordnung
Die lange Bolzengruppe hält U hoch. Die Bruttonachgiebigkeit der Strebe ist Teil der Stabkonstruktion, Daher wird es hier nicht wiederholt.
Schritt 9: Knotenblech beim Druckknicken (AISC 360-16 J4.4, E3)
Wenn eine Strebe unter Druck steht, drückt sie den Knoten in Richtung des Trägers. Der Knotenstreifen zwischen der letzten Schraubenreihe und dem Trägerflansch kann aus der Ebene ausknicken, Daher wird es als Säule mit der Whitmore-Breite als Querschnitt geprüft.
Die Knicklänge ist die 7 in der Zeichnung dargestellt, von der dem Träger nächstgelegenen Schraubenreihe bis zum Trägerflansch, entlang der Strebe gemessen. Der Bericht bezeichnet es als die unverspannte Länge der Strebe, [mathin] L_{b,br} = 7\,in [mathin]. Das Knotenblech ist nur an einer Kante mit dem Träger verschweißt und sein freies Ende kann mit den Streben aus der Ebene schwanken, so dauert der Bericht [mathin] K = 1.2 [mathin]. Für ein festes Rechteck, [mathin] r = t_{gp}/\sqrt{12} = 0.14434\,in [mathin]:
[math] \frac{KL}{r} = \frac{(1.2) \times (7\,in)}{(0.5\,in)/\sqrt{12}} = 58.197 [math]
Schon seit [mathin] KL/r \gt 25 [mathin], J4.4 sendet den Scheck an Kapitel E. Elastische Knickspannung:
[math] F_{e} = \frac{\pi^{2} E}{\left( \frac{KL}{r} \right)^{2}} = \frac{\pi^{2} \times (29000\,ksi)}{((58.197))^{2}} = 84.508\,ksi [math]
[math] 4.71 \sqrt{\frac{E}{F_{y}}} = 113.43 [math]
Schon seit [mathin] KL/r \le 4.71\sqrt{E/F_{y}} [mathin], Es gilt die inelastische Gleichung E3-2:
[math] F_{cr} = \left( 0.658^{\frac{F_{y,gp}}{F_{e}}} \right) F_{y,gp} = \left( 0.658^{\frac{(50\,ksi)}{(84.508\,ksi)}} \right) \times (50\,ksi) = 39.032\,ksi [math]
Mit [mathin] \phi = 0.9 [mathin] und die Whitmore-Breite [mathin] W = 19.356\,in [mathin]:
[math] \phi R_{n} = \phi\, F_{cr}\, t_{gp}\, W = (0.9) \times (39.032\,ksi) \times (0.5\,in) \times (19.356\,in) = 339.98\,kip [math]
DCR = 250 kip / 339.98 kip = 0.735 < 1.0, in Ordnung
Schlankheit kostet ca 22% der Streckgrenze hier. Wenn Sie die Schrauben näher an den Träger heranführen, verkürzt sich L, und ein dickerer Zwickel erhöht r direkt.
Schritt 10: Mindestgröße der Kehlnaht am Träger (AISC 360-16 J2.2b)
Eine Kehlnaht, die für die zu verbindenden Teile zu klein ist, kann beim Abkühlen reißen, weil der dickere Teil ihm zu schnell Wärme entzieht. Tabelle J2.4 legt den Mindestwert für die Verbindung des dünneren Teils fest. Hier ist das 1/2 im Zwickel, was ins Over fällt 1/4 in zu 1/2 in der Band, also das Minimum ist 3/16 im.
| Detaillierungslimit | Limit (im) | Tatsächlich (im) | DCR | Ergebnis |
|---|---|---|---|---|
| Mindestgröße der Kehlnaht | 0.188 | 0.188 | 1.000 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
[math] DCR = \frac{d}{c} = \frac{(0.188)}{(0.188)} = 1 [math]
DCR = 1.000, in Ordnung
Ein Verhältnis von 1.000 Hier steht nur das 3/16 in der Schweißnaht ist genau die kleinste zulässige Größe. Ob es stark genug ist, ist der nächste Schritt.
Schritt 11: Knotenblech-Träger-Schweißnaht (AISC 360-16 J2.4, AISC-Designhandbuch 29)
Das Knotenblech wird mit einer Schweißnaht an den Trägerflansch geschweißt 3/16 im Filet auf jeder Seite. Die beiden Strebenkräfte erreichen als Normalkraft die Knotenkante, eine Scherung entlang des Trägers und ein Moment, und die Schweißnaht trägt alle drei zusammen. Dieser Schritt löst die Strebenkräfte am Knotenblechrand auf, findet die größte Belastung der Schweißnaht, und prüft die Schweißnaht dagegen.
Grundmetallbeschränkung für die Schweißnahtgröße (AISC-Handbuch Gl. 9-2)
Der Zwickel hat auf beiden Seiten eine Schweißnaht, Die Hälfte seiner Dicke deckt also jede Schweißnaht ab. Mit [mathin] t_{f,g} = 0.63\,in [mathin], [mathin] F_{u,g} = 65\,ksi [mathin], [mathin] t_{gp} = 0.5\,in [mathin] und [mathin] F_{u,gp} = 65\,ksi [mathin]:
[math] D_{max} = \frac{t_{f,g} F_{u,g} \le \frac{t_{gp}}{2} F_{u,gp}}{3.09\,kip/in \times F_{EXX}/F_{E70XX}} = \frac{(0.63\,in) \times (65\,ksi) \le (0.25\,in) \times (65\,ksi)}{(3.09\,kip/in) \times (1)} = 5.2589 [math]
Das ist 5.2589 Sechzehntel, um 0.329 im, also das volle 3/16 in Anzahl der Schweißnähte.
Effektive Schweißnahtlänge
Der Zwickel verläuft [mathin] L_{WT} = 43\,in [mathin] entlang des Trägers. Jede der beiden Bindenähte wird an den Enden um 2 W reduziert:
[math] L_{w} = 2 \left[ L_{WT} – 2W \right] = 2 \times \left[ (43\,in) – 2 \times (0.1875\,in) \right] = 85.25\,in [math]
Kräfte am Zwickelrand
Jede Stützkraft teilt sich in eine Komponente senkrecht zum Träger auf, [mathin] P \sin\theta [mathin], und einer daneben, [mathin] P \cos\theta [mathin]. Der Bericht geht davon aus, dass die Normalkraft die größte ist, die eine Stütze ausübt, Zug oder Druck:
[math] N_{br} = \max\left[ T_{u,l,br} \sin(\theta_{l,br}),\, C_{u,l,br} \sin(\theta_{l,br}),\, T_{u,r,br} \sin(\theta_{r,br}),\, C_{u,r,br} \sin(\theta_{r,br}) \right] = (250\,kip) \times \sin((60)) = 216.51\,kip [math]
Die Scherung entlang des Trägers ist die Summe der beiden horizontalen Komponenten, wobei eine Strebe auf Zug und die andere auf Druck steht, Dies ist der übliche seitliche Lastfall für ein Chevron. Beide Komponenten zeigen dann in die gleiche Richtung:
[math] V_{br} = \max\left[ T_{u,l,br} \cos(\theta_{l,br}) + C_{u,r,br} \cos(\theta_{r,br}),\, C_{u,l,br} \cos(\theta_{l,br}) + T_{u,r,br} \cos(\theta_{r,br}) \right] [math]
[math] V_{br} = (250\,kip) \times \cos((60)) + (250\,kip) \times \cos((60)) = 250\,kip [math]
In diesem Zug- und Druckfall heben sich die beiden vertikalen Komponenten auf. Koppeln der 250 Kip-Schere mit einer vollen 216.51 Die Kip-Normalkraft einer Strebe ist eine Hülle, die auch ungleiche Strebenkräfte abdeckt.
Der Moment besteht aus zwei Teilen, Befolgen Sie dabei den AISC-Designleitfaden 29, Beispiel 5.9. Die erste ist die Normalkraft multipliziert mit ihrem Versatz von der Mitte der Schweißnaht, was hier Null ist, da der Zwickel verläuft 21.5 auf jeder Seite des Arbeitspunkts. Der zweite kommt von der Schere. Die horizontalen Strebenkräfte treffen im Arbeitspunkt auf der Trägermittellinie zusammen, [mathin] d_{g}/2 = 9.05\,in [mathin] unterhalb der Zwickelkante, Wenn Sie sie also an den Rand verschieben, wird mehr hinzugefügt [mathin] V_{br}\, d_{g}/2 [mathin]:
[math] M_{br} = \frac{N_{br} \left| L_{w1} – L_{w2} \right|}{2} + \frac{V_{br}\, d_{g}}{2} = \frac{(216.51\,kip) \times |(21.5\,in) – (21.5\,in)|}{2} + \frac{(250\,kip) \times (18.1\,in)}{2} = 188.54\,kip{\cdot}ft [math]
Das ist 2262.5 Hühnchen. Das Moment addiert sich zur Normalkraft an einem Ende der Schweißnaht und subtrahiert es am anderen. Der Bericht wandelt das Moment mithilfe des plastischen Widerstandsmoments der beiden Schweißlinien in eine äquivalente Normalkraft um, [mathin] L_{w}^{2}/8 [mathin], was die maximale Normallast ergibt:
[math] N_{br,T} = \frac{8\, M_{br}}{L_{w}} + N_{br} = \frac{8 \times (188.54\,kip{\cdot}ft)}{(85.25\,in)} + (216.51\,kip) = 428.82\,kip [math]
Der Moment wird in Kip-in umgewandelt (× 12) innerhalb dieses Bruchs. Die Resultierende an der Spitze und ihr Winkel zur Schweißachse:
[math] R = \sqrt{\left( N_{br,T} \right)^{2} + \left( V_{br} \right)^{2}} = \sqrt{((428.82\,kip))^{2} + ((250\,kip))^{2}} = 496.38\,kip [math]
[math] \theta = \tan^{-1}\left| \frac{N_{br,T}}{V_{br}} \right| = \tan^{-1}\left| \frac{(428.82\,kip)}{(250\,kip)} \right| = 59.758 [math]
Duktilitätsfaktor der Schweißnaht
Die Belastung der Schweißnaht ist nicht gleichmäßig. An einem Ende erreicht es seinen Höhepunkt und fällt am anderen Ende fast ins Nichts ab. Kehlnähte weisen eine begrenzte Duktilität auf, also AISC Design Guide 29 und AISC-Handbuchteil 13 Entwerfen Sie eine Knotenkantenschweißnaht für die größere Spitzenlast und 1.25 mal der Durchschnitt der Spitzen- und Minimallasten. Mit der 1.25 sorgt dafür, dass die Schweißung die Last neu verteilt, bevor sie bricht.
Am spannungsarmen Ende subtrahiert die Biegung die Normalkraft:
[math] N_{br,min} = \left| N_{br} – \frac{8\, M_{br}}{L_{w}} \right| = \left| (216.51\,kip) – \frac{8 \times (188.54\,kip{\cdot}ft)}{(85.25\,in)} \right| = 4.1896\,kip [math]
[math] R_{min} = \sqrt{\left( N_{br,min} \right)^{2} + \left( V_{br} \right)^{2}} = \sqrt{((4.1896\,kip))^{2} + ((250\,kip))^{2}} = 250.04\,kip [math]
[math] R_{w} = \max\left( R,\, 1.25\, \frac{R + R_{min}}{2} \right) = \max\left( (496.38\,kip),\, 1.25 \times \frac{(496.38\,kip) + (250.04\,kip)}{2} \right) = 496.38\,kip [math]
Der gemittelte Wert ist 466.51 kip, also ist der Gipfel maßgebend.
Schweißfestigkeit (Gl. J2-4)
Das Ergebnis liegt bei 59,758° zur Schweißnaht, also der Richtungsfaktor [mathin] 1 + 0.5 \sin^{1.5}\theta [mathin] fügt etwa hinzu 40% zur Stärke. Mit [mathin] \phi = 0.75 [mathin] und [mathin] F_{EXX} = 70\,ksi [mathin]:
[math] \phi R_{n} = \phi\, 0.6\, F_{EXX} \frac{\sqrt{2}}{2} \left( W \le \frac{D_{max}}{16} \right) \left[ 1 + 0.5 \left( \sin\theta \right)^{1.5} \right] L_{w} [math]
[math] \phi R_{n} = (0.75) \times 0.6 \times (70\,ksi) \times \frac{\sqrt{2}}{2} \times \left( (0.1875\,in) \le \frac{(5.2589)}{(16)} \right) \times \left[ 1 + 0.5 \times (\sin(59.758))^{1.5} \right] \times (85.25\,in) [math]
[math] \phi R_{n} = 498.98\,kip [math]
DCR = 496.38 kip / 498.98 kip = 0.995 < 1.0, in Ordnung
Dies ist die maßgebliche Prüfung der gesamten Verbindung. Fast die Hälfte der Spitzennormallast, 212.31 kip, kommt aus dem Moment, und dieser Moment existiert nur, weil der Arbeitspunkt existiert 9.05 unterhalb der Schweißnaht. Das Grundmetall würde eine Schweißung von bis zu ca. ermöglichen 5/16 im, also ein 1/4 im Filet ist die einfachste Möglichkeit, Marge zu gewinnen.
Schritt 12: Knotenblech, das entlang des Trägers auf Schub nachgibt (AISC 360-16 J4.2)
Die horizontale Kraft, [mathin] V_{br} = 250\,kip [mathin], geht als Scherung durch die geschweißte Kante des Zwickels. Der Bruttoquerschnitt entlang dieser Kante darf nicht nachgeben.
Mit [mathin] L_{WT} = 43\,in [mathin], [mathin] t_{gp} = 0.5\,in [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] und [mathin] \phi = 1 [mathin]:
[math] A_{gv} = L_{WT}\, t_{gp} = (43\,in) \times (0.5\,in) = 21.5\,in^{2} [math]
[math] \phi R_{n,sy} = \phi\, 0.6\, F_{y,gp} A_{gv} = (1) \times 0.6 \times (50\,ksi) \times (21.5\,in^{2}) = 645\,kip [math]
DCR = 250 kip / 645 kip = 0.388 < 1.0, in Ordnung
Schritt 13: Unter Spannung stehendes Knotenblech, das entlang des Trägers nachgibt (AISC 360-16 J4.1)
Die Normalkraft und das Moment setzen die Schweißkante des Zwickels unter Spannung, am höchsten an einem Ende. Befolgen Sie den AISC-Designleitfaden 29, Beispiel 5.3, Der Bericht addiert die beiden als Normalspannungen an der Kante und wandelt die Spitze wieder in eine äquivalente Kraft über die gesamte Kante um.
Der normale Stress ist [mathin] N/(t\,l) + M/(t\,l^{2}/4) [mathin]. Multiplizieren mit [mathin] t\,l [mathin], mit [mathin] l = L_{WT} = 43\,in [mathin]:
[math] N_{e} = \left| N_{br} \right| + \frac{4 \left| M_{br} \right|}{L_{WT}} = |(216.51\,kip)| + \frac{4 \times |(188.54\,kip{\cdot}ft)|}{(43\,in)} = 426.97\,kip [math]
Dies liegt etwas unter der Schweißnaht 428.82 kip, weil es das verwendet 43 im Zwickelrand statt im 85.25 in der effektiven Schweißnaht, aufgeteilt auf zwei Linien. Mit [mathin] \phi = 0.9 [mathin]:
[math] \phi R_{n,ty} = \phi\, F_{y,gp}\, t_{gp}\, L_{WT} = (0.9) \times (50\,ksi) \times (0.5\,in) \times (43\,in) = 967.5\,kip [math]
DCR = 426.97 kip / 967.5 kip = 0.441 < 1.0, in Ordnung
Schritt 14: Lokale Verkrüppelung und lokales Nachgeben des Trägerstegs (AISC 360-16 J10.3, J10.2)
Über den Knotenpunkt wird eine konzentrierte Kraft auf den Trägerflansch übertragen 43 in der Länge. Wenn die Streben auf den Träger drücken, Der Trägersteg oberhalb des Knotenblechs kann örtlich nachgeben oder einknicken (Krüppel). Der Bedarf ist die Spitzennormallast von Step 11, [mathin] N_{br,T} = 428.82\,kip [mathin].
Lokale Verkrüppelung des Webs (Gl. J10-4)
Mit [mathin] \phi = 0.75 [mathin], [mathin] t_{w,g} = 0.39\,in [mathin], Lagerlänge [mathin] L_{WT} = 43\,in [mathin], [mathin] d_{g} = 18.1\,in [mathin], [mathin] t_{f,g} = 0.63\,in [mathin], [mathin] F_{y,g} = 50\,ksi [mathin] und [mathin] Q_{f} = 1 [mathin]:
[math] \phi R_{n,wlc} = \phi\, 0.8 \left( t_{w,g} \right)^{2} \left[ 1 + 3 \left( \frac{L_{WT}}{d_{g}} \right) \left( \frac{t_{w,g}}{t_{f,g}} \right)^{1.5} \right] \sqrt{\frac{E\, F_{y,g}\, t_{f,g}}{t_{w,g}}}\, Q_{f} [math]
[math] \phi R_{n,wlc} = (0.75) \times 0.8 \times ((0.39\,in))^{2} \times \left[ 1 + 3 \times \left( \frac{(43\,in)}{(18.1\,in)} \right) \times \left( \frac{(0.39\,in)}{(0.63\,in)} \right)^{1.5} \right] \times \sqrt{\frac{(29000\,ksi) \times (50\,ksi) \times (0.63\,in)}{(0.39\,in)}} \times (1) [math]
[math] \phi R_{n,wlc} = 624.51\,kip [math]
Web-lokale Nachgiebigkeit (Gl. J10-2)
Die Kraft breitet sich über den Flansch und die Kehle auf a aus 2.5:1 Neigung auf jeder Seite, also gibt das Netz nach [mathin] 5k + l_{b} [mathin]. Mit [mathin] \phi = 1 [mathin] und [mathin] k_{des,g} = 1.03\,in [mathin]:
[math] \phi R_{n,wly} = \phi\, F_{y,g}\, t_{w,g} \left( 5\, k_{des,g} + L_{WT} \right) = (1) \times (50\,ksi) \times (0.39\,in) \times \left( 5 \times (1.03\,in) + (43\,in) \right) = 938.92\,kip [math]
[math] \phi R_{n} = \min\left( \phi R_{n,wlc},\, \phi R_{n,wly} \right) = \min\left( (624.51\,kip),\, (938.92\,kip) \right) = 624.51\,kip [math]
DCR = 428.82 kip / 624.51 kip = 0.687 < 1.0, in Ordnung
Das W18x55 hat eine dünne 0.39 im Web, so lähmend herrscht mit großem Abstand. Mit der 43 im Zwickel verteilt die Kraft so gut, dass keine Versteifung erforderlich ist.
Zusammenfassung der Schecks
Die strebenseitigen Kontrollen sind für die linke und rechte Zahnspange gleich.
| Design-Check | Nachfrage | Die SkyCiv Foundation umfasst das Design von isolierten Fundamenten, die den australischen Standards¹ entsprechen | DCR | Ergebnis |
|---|---|---|---|---|
| Detaillierungsgrenzen an den Strebenschrauben | 1.375 im | 1.500 im | 0.917 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Schrauben in Scherung (schlupfkritisch) | 250.000 kip | 307.360 kip | 0.813 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Bolzenlager am Knotenblech | 250.000 kip | 460.688 kip | 0.543 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Bolzenlager an der Strebe | 250.000 kip | 844.045 kip | 0.296 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Blockschub des Knotenblechs | 250.000 kip | 253.195 kip | 0.987 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Blockscherung der Stütze | 250.000 kip | 550.193 kip | 0.454 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Knotenblech unter Spannung | 250.000 kip | 407.828 kip | 0.613 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Stütze bei Spannungsbruch | 250.000 kip | 429.734 kip | 0.582 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Knotenblech unter Druck | 250.000 kip | 339.984 kip | 0.735 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Mindestgröße der Kehlnaht | 0.188 im | 0.188 im | 1.000 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Am Knotenblech an den Träger schweißen | 496.376 kip | 498.977 kip | 0.995 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Zwickelschub, der entlang des Trägers nachgibt | 250.000 kip | 645.000 kip | 0.388 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Zwickelspannung, die entlang des Trägers nachgibt | 426.971 kip | 967.500 kip | 0.441 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
| Trägersteg (lokale lähmende Regierungen) | 428.823 kip | 624.511 kip | 0.687 | Die Hälfte der Wandhöhe von der Unterseite der Basis für den Fall des |
Die Verbindung besteht jede Prüfung dieses Chevron-Klammer-Verbindungsdesigns. Maßgebend ist die Schweißung zwischen Knotenblech und Träger 0.995, angetrieben durch das Moment vom Arbeitspunkt, der sich auf halber Trägertiefe unter der Schweißnaht befindet. Auf der Strebenseite, Als nächstes folgt die Blockscherung des Zwickels 0.987, vom L-Muster durch die übergroßen Löcher. Die minimale Schweißnahtgröße wird angezeigt 1.000 Nur weil die Schweißnaht genau dem Minimum der Tabelle J2.4 entspricht.
Was ist zu ändern, wenn eine Prüfung fehlschlägt?
- Am Träger schweißen: Verwenden Sie ein größeres Filet (Das Grundmetall erlaubt bis zu ca 5/16 hier drin) oder den Zwickel länger machen. Ein längeres Zwickel erhöht die Schweißnahtlänge und verringert gleichzeitig die 8M/Lw-Laufzeit.
- Blockscherung des Zwickels: Fügen Sie eine Schraubenreihe hinzu, was die Scherebenen verlängert, oder vergrößern Sie den Randabstand von der äußeren Schraubenlinie bis zur Knotenkante. Standardlöcher anstelle von übergroßen Löchern im Zwickel erhöhen die Nettofläche.
- Rutschfestigkeit: Schrauben hinzufügen, Verwenden Sie eine größere Schraube, oder Standardlöcher im Zwickel verwenden, was φ von erhöht 0.85 zu 1.00.
- Lager und Ausreißer: Erhöhen Sie den Endabstand bzw. den Bolzenabstand, oder einen dickeren Zwickel verwenden.
- Spannungsriss der Zahnspange: Verlängern Sie die Schraubengruppe, um U anzuheben, oder verwenden Sie ein schwereres WT.
- Zwickelspannung oder -kompression: ein dickerer Zwickel erhöht beides. Eine längere Bolzengruppe verbreitert den Whitmore-Abschnitt, und wenn die Bolzen näher an den Träger herangeführt werden, verkürzt sich die Knicklänge.
- Trägersteg: Verlängern Sie den Zwickel, um die Kraft zu verteilen, oder fügen Sie am Arbeitspunkt ein Paar Stegversteifungen hinzu.
Häufig gestellte Fragen
Was ist eine Chevron-Klammer??
Eine Chevron-Strebe ist ein Paar diagonaler Streben, die sich in der Mitte eines Balkens treffen, ein umgekehrtes V bilden (oder ein V, wenn sie sich unten am Balken treffen). Unter seitlicher Belastung steht eine Stütze auf Zug und die andere auf Druck, und ihre horizontalen Komponenten addieren sich am Balken. Denn jede Klammer kann sich umkehren, In diesem Beispiel werden beide Zahnspangen entworfen 250 in Spannung kippen und 250 kip in Kompression.
Warum gibt es an der Zwickelschweißnaht einen Moment, wenn der Zwickel zentriert ist??
Die Strebenlinien treffen sich an einem Arbeitspunkt auf der Trägermittellinie, 9.05 unterhalb der Zwickelkante hinein. An diesem Punkt wirken die horizontalen Strebenkräfte, und wenn man sie bis zur Schweißnaht bewegt, wird ein Moment hinzugefügt, das der horizontalen Kraft mal der halben Trägertiefe entspricht: 250 kip × 9.05 im = 2262.5 Hühnchen, oder 188.54 kip-ft. Durch die Zentrierung des Zwickels am Arbeitspunkt wird das Moment von der Normalkraft entfernt, aber nicht dieses.
Warum ist die Normalkraft 216.51 kip und nicht die Summe beider Klammern?
Mit einer Stütze unter Spannung und der anderen unter Druck, Die vertikalen Komponenten sind gleich und entgegengesetzt, Sie brechen also am Arbeitspunkt ab. Der Bericht nimmt die größte vertikale Komponente an, die eine Stütze liefern kann, 250 kip × sin 60° = 216.51 kip, und kombiniert es mit der vollen horizontalen Kraft beider Streben. Dieser Bereich deckt Fälle ab, in denen die Stützkräfte nicht gleich sind. Wenn beide Zahnspangen gleichzeitig unter Druck stehen könnten, ihre vertikalen Komponenten würden addieren, Daher bedarf dieser Fall einer eigenen Prüfung.
Warum sind die Schrauben schlupfkritisch??
Der Zwickel hat übergroße Löcher, die dem Erektor Spielraum für die Anpassung an die Zahnspange geben. AISC 360-16 J3.2 erlaubt übergroße Löcher nur bei gleitkritischen Verbindungen, Daher sind die Schrauben vorgespannt und die Verbindungsflächen sind auf Klasse B vorbereitet. Eine Orthese, die zwischen Zug und Druck umschaltet, profitiert außerdem von einem Gelenk, das nicht hin und her rutscht. Schlupfkritische Schrauben werden weiterhin auf Lager und Ausriss geprüft, wie in Schritte 3 und 4.
Was ist der Whitmore-Bereich??
Der Whitmore-Abschnitt ist die effektive Breite des Knotenblechs, die der Strebenkraft am Ende der Schraubengruppe standhält. Sie finden es, indem Sie Linien im 30°-Winkel von den äußeren Bolzen der ersten Reihe zeichnen und diese in der letzten Reihe messen. Hier ist das 2 × 12 × tan 30° plus die 5.5 im Messgerät, 19.356 im. Wenn die Kante des Zwickels diese Linien schneidet, Es zählt nur der Teller, der tatsächlich vorhanden ist.
Warum ist K = 1.2 Wird für die Zwickelknickung verwendet?
Das Knotenblech ist entlang einer Kante mit dem Träger verschweißt, und das Strebenende kann sich frei aus der Ebene bewegen. Dabei handelt es sich um eine Säule, die an beiden Enden gegen Drehung gesichert ist, sich aber an einem Ende frei verschieben lässt, für den der AISC-Kommentar einen empfohlenen K von angibt 1.2. Ein Eckblech, das sowohl an einem Balken als auch an einer Stütze befestigt ist, wird an zwei Kanten gehalten und erhält normalerweise einen niedrigeren K-Wert.
Was sollte am Träger noch überprüft werden??
Diese Verbindungskonstruktion überdeckt den Trägersteg unter der Zwickelkraft. Auch der Träger selbst muss als Stab für die Strebenkräfte ausgelegt sein, einschließlich unausgeglichener vertikaler Kräfte, wenn die Streben nicht die gleichen Lasten tragen. Wenn der Zwickel den Flansch nach unten zieht, lokales Biegen des Flansches (AISC 360-16 J10.1) ist auch einen Blick wert. In seismischen Spezialrahmen konzentrisch verspannt, AISC 341 Fügt Kapazitätsentwurfsanforderungen für den Träger und die Verbindung hinzu.
Wie würde sich dies für AISC ASD anstelle von LRFD ändern??
Die Grenzzustände und Nennfestigkeiten sind identisch. Mit AISC ASD vergleichen Sie die Stützkraft auf Serviceniveau mit der Nennfestigkeit dividiert durch einen Sicherheitsfaktor, anstatt sie mit einem Widerstandsfaktor zu multiplizieren. Ein Widerstandsfaktor von 0.75 wird zum Sicherheitsfaktor von 2.00, 0.90 wird 1.67, und Slip mit übergroßen Löchern geht aus 0.85 zu 1.76. Auch die Lastkombinationen ändern sich, daher ist die Nachfrage geringer.
Entwerfen Sie kostenlos eine Chevron-Klammerverbindung
Jede Zahl auf dieser Seite stammt aus einer Lösung. Wählen Sie die Chevron-Klammerkonfiguration, Betreten Sie Ihren Strahl, Hosenträger, Zwickel, Schrauben, Schweiß- und Stützkräfte, und sehen Sie sich jede dieser Prüfungen in Ihrem Browser an. Es gibt nichts zu installieren.
Das SkyCiv Connection Design-Modul ist die Verbindungsdesign-Software hinter diesem Beispiel. Sie erhalten den vollständigen Berechnungsbericht mit jeder Gleichung und Ihren darin enthaltenen Zahlen, wie die Schritte oben, plus jede Kapazität und DCR, für AISC 360-16 (LRFD und ASD) und 4100:2020. Mit der Schraubenrechner und Schweißrechner decken die Schraubengruppe und die Schweißnahtprüfungen selbstständig ab.
Verweise
- AISC 360-16, Spezifikation für Baustahlgebäude: B4.3, D3 (Tabelle D3.1 Fall 2), E3 (Gl. E3-1, E3-2, E3-4), J2.2b (Tabelle J2.4), J2.4 (Gl. J2-4), J3.2, J3.3, J3.4 (Tabelle J3.4), J3.5 (Tabelle J3.5), J3.8 (Gl. J3-4, Tabelle J3.1), J3.10 (Gl. J3-6a, J3-6c), J4.1 (Gl. J4-1, J4-2), J4.2 (Gl. J4-3), J4.3 (Gl. J4-5), J4.4, J10.2 (Gl. J10-2), J10.3 (Gl. J10-4).
- AISC-Stahlkonstruktionshandbuch, 15th Ausgabe: Teil 9, Feige. 9-1 (Whitmore-Abschnitt, seite 9-4) und Gl. 9-2; Teil 10, Schweißnahtlänge abzüglich 2 W an den Enden; Teil 13, Duktilitätsfaktor der Schweißnaht.
- AISC-Designhandbuch 29, Vertikale Aussteifungsverbindungen: Beispiel 5.3 (Zwickelkantenspannungen) und Beispiel 5.9 (Kräfte der Chevron-Klammer am Balken).
- Entwurf von Stahlverbindungen mit AISC 360-16
- Schrauben und Schweißnähte im SkyCiv Connection Design
Harold Munalem
Produktmanager, Verbindungsdesign
10+ Jahre in der Konstruktion von Stahlverbindungen
LinkedIn

