Flush end plate moment connection design to AISC 360 ve AISC Tasarım Kılavuzu 39 comes down to three things: flanş gerginliğini kaldırmadan taşıyacak kadar büyük cıvatalar, bu cıvataların etrafında sert kalacak kadar kalın bir uç plakası, and welds and a column flange that can deliver the force on both sides. The beam moment and axial load are turned into an equivalent moment, and the bolt diameter and plate thickness are sized from a yield line pattern around the tension bolts.
This page works through one real flush end plate moment connection from start to finish: a W21x101 beam bolted to the flange of a W14x211 column through a 1 in end plate with eight 1 in A490-N bolts, bir taşıyan 200 kip-ft anı, a 125 kip kesme ve 150 eksenel gerilim veya sıkıştırma miktarı. AISC'ye göre tasarlanmıştır 360-16 LRFD, AISC Kılavuzu 15. Baskı ve Tasarım Kılavuzu 39. Her denklem sayılarıyla yazılmıştır, AISC hesaplama tablosuyla aynı sırada SkyCiv Bağlantı Tasarımı modül bunun için üretir.
What is a flush end plate moment connection?
Uç plaka moment bağlantısı, atölyedeki bir kirişin ucuna kaynak yapılan ve sahada kolona cıvatalanan bir plakadır.. Gömme uç plakasında, the plate stops at the beam flanges, so every bolt sits between the flanges. Uzatılmış bir uç plakada, the plate projects past the tension flange and carries a bolt row outside it. The flush version is easier to fit into a floor and has nothing sticking up past the beam, but its bolts have a shorter lever arm, so it suits moderate moments.
Bu bir an bağlantısı: Kaynaklar ve cıvatalar, eklemin tüm kiriş momentini kolona aktaracağı şekilde tasarlanmıştır, kiriş ucunun dönmesine izin vermek yerine. The same plate made shallower and welded to the web only is an end plate shear connection, and both are covered by the uç plaka bağlantı hesaplayıcısı. NS moment bağlantıları page compares it with the flanş plakası moment bağlantısı ve diğer ayrıntılar.
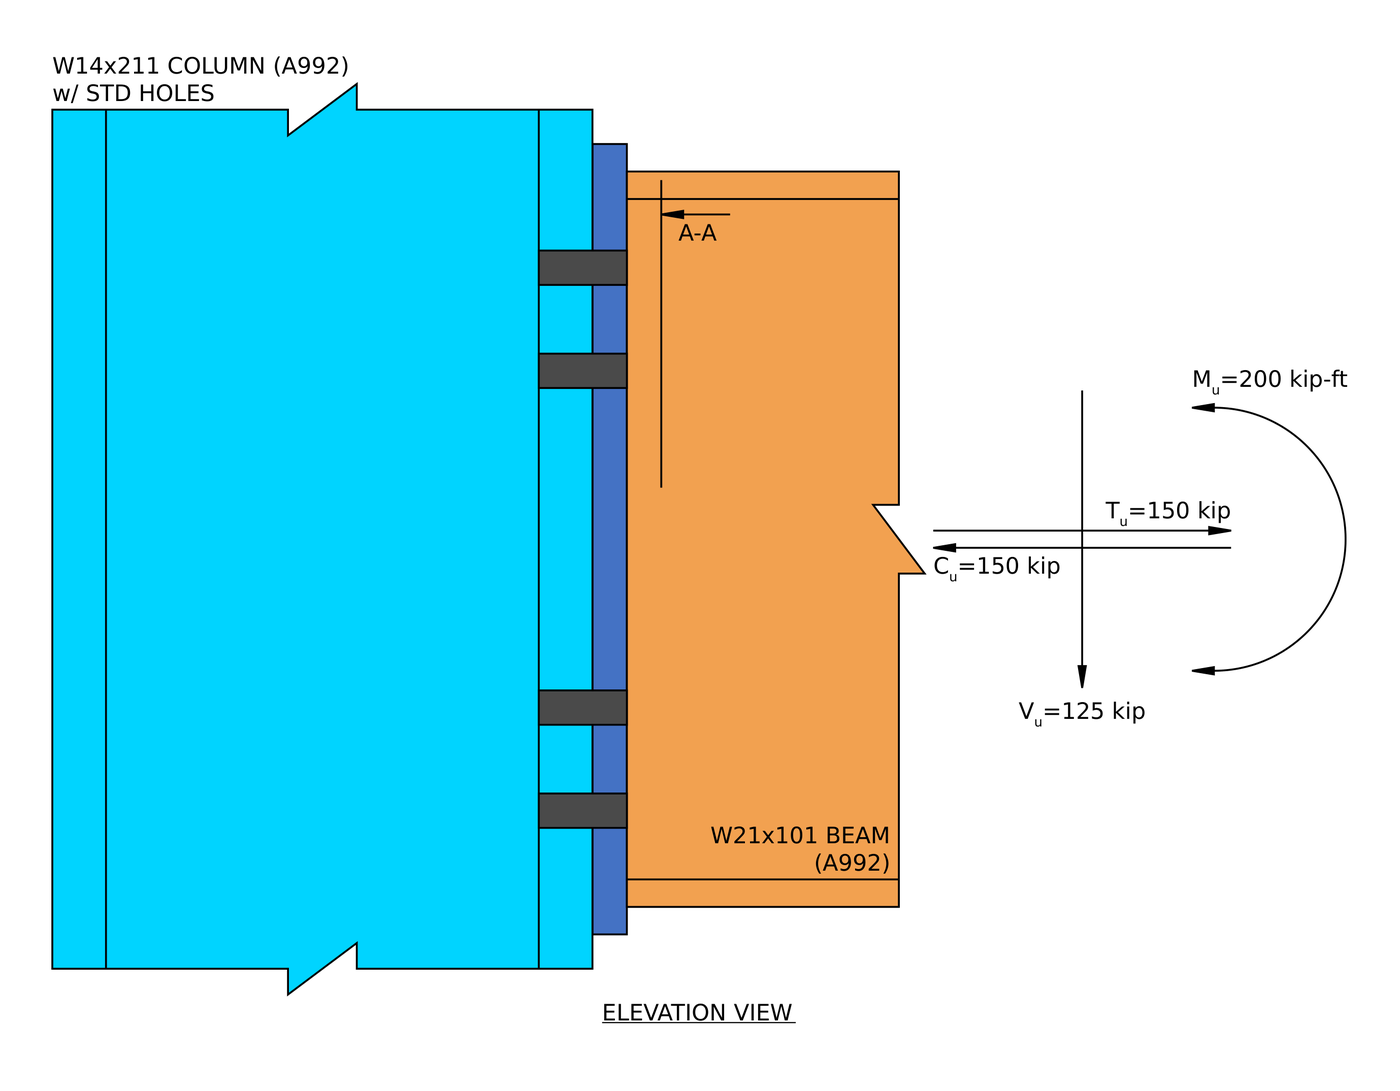
Yükseklik. The end plate is welded to the end of the W21x101 and bolted to the W14x211 column flange with two bolt rows near each beam flange.
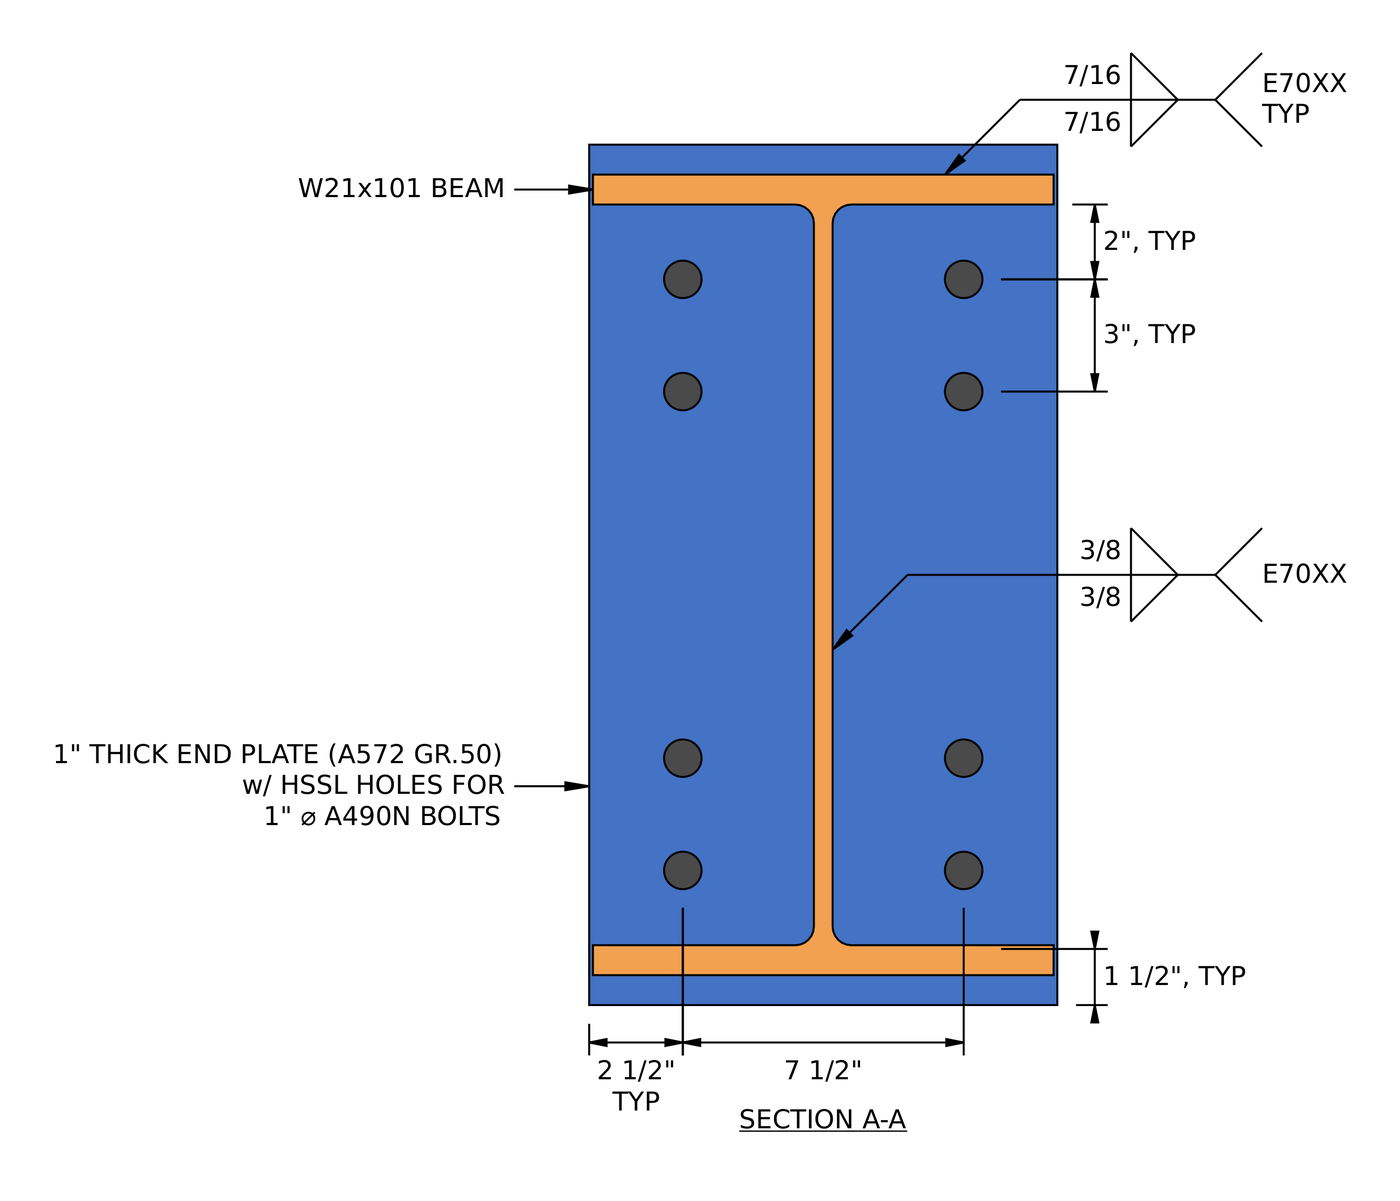
Bölüm A-A. Four rows of two bolts at a 7 1/2 ölçü olarak, 2 in from the inside face of each flange and 3 ayrı ayrı. The plate extends 1 1/2 in past each flange so the flange welds fit.
Flush end plate moment connection design: bir bakışta adımlar
Tasarım AISC Tasarım Kılavuzunu takip ediyor 39: ilk önce cıvataları ve plakayı boyutlandırın, then check the welds, kesme ve kolondaki cıvatalar.
- Kaynaklar için detay sınırlarını kontrol edin, cıvata ve plaka.
- Eşdeğer momenti ve gerekli cıvata çapını bulun.
- Akma çizgisi parametresini ve gerekli uç plaka kalınlığını bulun.
- Kiriş flanşındaki köşe kaynaklarını kontrol edin.
- Kaynaktaki kiriş flanşı ana metalini kontrol edin.
- Kiriş ağındaki köşe kaynaklarını gerilim açısından kontrol edin.
- Kaynak yerinde kiriş web taban metalini kontrol edin.
- Kiriş ağındaki köşe kaynaklarını kesme açısından kontrol edin.
- Cıvataları kesme sırasında kontrol edin.
- Cıvata yatağını ve uç plakadaki yırtılmayı kontrol edin.
- Kolon flanşındaki cıvata yatağını ve yırtılmayı kontrol edin.
- Gergi cıvatalarındaki kolon flanşı bükülmesini kontrol edin.
- Sıkıştırma flanşı kuvveti altındaki kolonu kontrol edin.
Bu örnek için tasarım girdileri
Tasarım kodu AISC'dir 360-16 LRFD, AISC Tasarım Kılavuzundaki uç plaka prosedürüyle 39. Bölüm özellikleri AISC Kılavuzundan alınmıştır.
| Yük | Sembol | Değer |
|---|---|---|
| Faktoringli dikey kesme | [mathin] V_{u} [mathin] | 125 kip |
| Faktörlü eksenel gerilim | [mathin] T_{u} [mathin] | 150 kip |
| Faktörlü eksenel sıkıştırma | [mathin] C_{u} [mathin] | 150 kip |
| Faktörlü güçlü eksen momenti | [mathin] M_{ux} [mathin] | 200 acı |
| Üye mülkü | Sembol | Işın | Sütun |
|---|---|---|---|
| Bölüm | W21x101, A992 | W14x211, A992 | |
| ACI-Doğrulama-Kitaplar-Önizleme | [mathin] d_{bm},\ d_{sup} [mathin] | 21.4 içinde | 15.7 içinde |
| Web kalınlığı | [mathin] t_{wb},\ t_{ws} [mathin] | 0.5 içinde | 0.98 içinde |
| Flanş genişliği | [mathin] b_{fb},\ b_{fs} [mathin] | 12.3 içinde | 15.8 içinde |
| Flanş kalınlığı | [mathin] t_{fb},\ t_{fs} [mathin] | 0.8 içinde | 1.56 içinde |
| Alan | [mathin] A [mathin] | 29.8 inç² | 62 inç² |
| Teslim olmak / çekme gerilimi | [mathin] F_{y},\ F_{u} [mathin] | 50 ksi / 65 ksi | 50 ksi / 65 ksi |
| Esneklik modülü | [mathin] E [mathin] | 29000 ksi | 29000 ksi |
| Uç plakası, cıvatalar ve kaynaklar | Sembol | Değer |
|---|---|---|
| Uç plaka genişliği / derinlik / kalınlık | [mathin] b_{p},\ d_{p},\ t_{p} [mathin] | 12.5 içinde / 23 içinde / 1 içinde, A572 Gr. 50 |
| Plaka verimi / çekme gerilimi | [mathin] F_{yp},\ F_{up} [mathin] | 50 ksi / 65 ksi |
| Cıvatalar | [mathin] d_{b} [mathin] | 1 in A490-N, bir kesme düzlemi |
| Cıvata nominal gerilmesi / kayma gerilmesi | [mathin] F_{nt},\ F_{nv} [mathin] | 113 ksi / 68 ksi |
| Uç plakadaki delikler / sütun flanşı | Kısa oluklu yatay (HSSL) / liste yalnızca ABD'nin materyallerini içerir (STD) | |
| Cıvata satırları / satır aralığı | [mathin] n_{r},\ s_{r} [mathin] | 4 / 3 içinde |
| Cıvata sütunları / ölçü | [mathin] n_{c},\ g [mathin] | 2 / 7.5 içinde |
| Cıvata flanş ofseti (inside face of flange to first row) | [mathin] p_{f} [mathin] | 2 içinde |
| Kiriş flanşlarında köşe kaynağı | [mathin] W_{1} [mathin] | 0.4375 içinde (7/16 içinde), E70XX |
| Kiriş ağındaki köşe kaynağı | [mathin] W_{2} [mathin] | 0.375 içinde (3/8 içinde), E70XX |
Adım 1: Detaylandırma sınırları (AISC 360-16 J2.2b, J3.3, J3.4, J3.5)
Herhangi bir güç kontrolünden önce, bağlantı kurulabilir olmalı ve Tasarım Kılavuzunun arkasındaki varsayımlarla eşleşmelidir 39 denklemler. Kaynaklar en azından birleştirdikleri parçalar için minimum boyutta olmalıdır, the bolts must be far enough apart and far enough from the edges, and the plate must be deep enough to take the flange welds.
Minimum köşe kaynağı boyutları Tablo J2.4'ten alınmıştır.: 5/16 flanşlar için, ince kısmın birleştiği yer 0.8 in flange, ve 3/16 için 0.5 internette. Minimum cıvata aralığı [mathin] 2\tfrac{2}{3} d_{b} [mathin] J3.3'ten, and the edge distances come from Table J3.4. Uç plakanın yatay kısa yuvaları vardır, yani Tablo J3.5 şunu ekliyor: 1/8 yatay kenar mesafesine kadar, verme 1.375 içinde. Uç plakasındaki maksimum ölçü kiriş flanş genişliğidir, 12.3 içinde, so the bolts stay inside the flange.
| Detaylandırma sınırı | Sınır (içinde) | Gerçek (içinde) | DCR | Sonuç |
|---|---|---|---|---|
| Flanşlarda minimum kaynak boyutu | 0.313 | 0.438 | 0.714 | GEÇMEK |
| Web'de minimum kaynak boyutu | 0.188 | 0.375 | 0.500 | GEÇMEK |
| Minimum plate height to allow welding | 22.525 | 23.000 | 0.979 | GEÇMEK |
| Minimum cıvata sıra aralığı | 2.667 | 3.000 | 0.889 | GEÇMEK |
| Maksimum cıvata sırası aralığı | 6.000 | 3.000 | 0.500 | GEÇMEK |
| Uç plakası minimum dikey kenar mesafesi | 1.250 | 1.500 | 0.833 | GEÇMEK |
| Uç plakası minimum yatay kenar mesafesi | 1.375 | 2.500 | 0.550 | GEÇMEK |
| Minimum yatay kenar mesafesini destekleyin | 1.250 | 4.150 | 0.301 | GEÇMEK |
| Destekteki minimum cıvata ölçüsü | 5.375 | 7.500 | 0.717 | GEÇMEK |
| Uç plakadaki minimum cıvata ölçüsü | 3.250 | 7.500 | 0.433 | GEÇMEK |
| Uç plakadaki maksimum cıvata ölçüsü | 12.300 | 7.500 | 0.610 | GEÇMEK |
| Minimum cıvata flanş ofseti | 1.438 | 2.000 | 0.719 | GEÇMEK |
Minimum limit için oran, limitin gerçek değere oranıdır, ve maksimum olarak gerçek limit aşımıdır. The governing row is the plate height:
[math] DCR = \frac{d}{c} = \frac{(22.525)}{(23)} = 0.97935 [math]
DCR = 0.979 < 1.0, TAMAM MI
The minimum plate height is 1.125 in more than the 21.4 in beam depth, veya 0.5625 in past each flange: room for the 7/16 in flange weld plus 1/8 içinde. NS 23 in plate gives 0.8 in each side, so it passes with little to spare. That is normal for a flush plate, which is meant to stop just past the flanges.
Adım 2: Gerekli cıvata çapı (AISC Tasarım Kılavuzu 39, Eşitlik. 3-30 ve 5-3a)
Gergi flanşının yanındaki cıvatalar anı gerilim olarak taşır. Tasarım Kılavuzu 39 onları herhangi bir zorlama kuvveti olmadan gerilme mukavemetlerine ulaşacak şekilde boyutlandırır, bu ancak uç plakanın sert kalacak kadar kalın yapılması durumunda mümkündür (Adım 3).
Eksenel gerilime eşdeğer moment
Eksenel gerilim, gergi cıvatalarını da çeker. Kılavuz, flanş merkezleri arasındaki mesafeye etki eden gerilimin yarısı kadar momenti ekler.:
[math] M_{u,eq} = M_{ux} + \frac{T_{u}}{2} \left( d_{bm} – t_{fb} \right) [math]
[math] M_{u,eq} = (200\,kip\text{-}ft) + \frac{(150\,kip)}{2} \times \left( (21.4\,in) – (0.8\,in) \right) = 328.75\,kip\text{-}ft [math]
Cıvata kaldıraç kolları
Germe cıvataları sıkıştırma flanşının merkezi etrafında döner. [mathin] h_{1} = 18.2\,in [mathin] is the distance from there to the farther tension bolt row, the one 2 in inside the tension flange, ve [mathin] h_{2} = 15.2\,in [mathin] is the distance to the next row, 3 in further in. Var [mathin] n_{c} = 2 [mathin] bolts in each row:
[math] \sum_{i} n_{i} h_{i} = n_{c} \left( h_{1} + h_{2} \right) = 66.8\,in [math]
Gerekli cıvata çapı
Nerede [mathin] \phi = 0.75 [mathin] cıvata gerginliği için direnç faktörüdür ve [mathin] F_{nt} = 113\,ksi [mathin] is the nominal tensile stress of an A490 bolt:
[math] d_{b,reqd} = \sqrt{\frac{4\, M_{u,eq}}{\pi\, \phi\, F_{nt} \sum_{i} n_{i} h_{i}}} [math]
[math] d_{b,reqd} = \sqrt{\frac{4 \times (328.75\,kip\text{-}ft)}{\pi \times (0.75) \times (113\,ksi) \times (66.8\,in)}} [math]
[math] d_{b,reqd} = 0.94193\,in [math]
[math] DCR = \frac{d_{b,reqd}}{d_{b}} = \frac{(0.94193\,in)}{(1\,in)} = 0.94193 [math]
DCR = 0.942 < 1.0, TAMAM MI
Eksenel gerilim artar 128.75 kip-ft 200 kip-ft anı, so it drives a large share of the bolt size.
Adım 3: Gerekli uç plaka kalınlığı (AISC Tasarım Kılavuzu 39, Tablo 5-3 ve denklem. 5-5a)
Uç plakası gergi cıvatalarının etrafında bükülür. Tasarım Kılavuzu 39 Gücünü akma çizgisi deseninden alıyor: arızalandığında plakada oluşan menteşe çizgileri seti. Plaka daha sonra elastik kalacak kadar kalın hale getirilir., böylece cıvatalar meraklı görmez.
Verim hattı parametresi
The yield line pitch s locates the hinge lines below the bolts:
[math] s = \frac{\sqrt{b_{p}\, g}}{2} = \frac{\sqrt{(12.5\,in)(7.5\,in)}}{2} = 4.8412\,in [math]
For a four-bolt flush unstiffened end plate, Tablo 5-3 verir:
[math] Y_{p} = \frac{b_{p}}{2} \left( \frac{h_{1}}{p_{f}} + \frac{h_{2}}{s} \right) + \frac{2}{g} \left( h_{1} \left( p_{f} + \frac{3 s_{r}}{4} \right) + h_{2} \left( s + \frac{s_{r}}{4} \right) \right) + \frac{g}{2} [math]
İle [mathin] b_{p} = 12.5\,in [mathin], [mathin] g = 7.5\,in [mathin], [mathin] h_{1} = 18.2\,in [mathin], [mathin] h_{2} = 15.2\,in [mathin], [mathin] p_{f} = 2\,in [mathin], [mathin] s = 4.8412\,in [mathin] ve [mathin] s_{r} = 3\,in [mathin]:
[math] Y_{p} = 123.54\,in [math]
Gerekli plaka kalınlığı
Nerede [mathin] \gamma_{r} = 0.8 [mathin] Tasarım Kılavuzu 39 reduction factor for flush end plates, which keeps the connection fully restrained, [mathin] \phi = 0.9 [mathin] bükülme için direnç faktörüdür ve [mathin] F_{yp} = 50\,ksi [mathin]:
[math] t_{p,reqd} = \sqrt{\frac{1.10\, M_{u,eq}}{\gamma_{r}\, \phi\, F_{yp}\, Y_{p}}} [math]
[math] t_{p,reqd} = \sqrt{\frac{1.10 \times (328.75\,kip\text{-}ft)}{(0.8) \times (0.9) \times (50\,ksi) \times (123.54\,in)}} [math]
[math] t_{p,reqd} = 0.9878\,in [math]
[math] DCR = \frac{t_{p,reqd}}{t_{p}} = \frac{(0.9878\,in)}{(1\,in)} = 0.9878 [math]
DCR = 0.988 < 1.0, TAMAM MI
NS 1.10 faktör levhanın akma sınırı mukavemetini korur 10% talebin üstünde, böylece plaka sert kalır ve Adım'daki meraklı olmama varsayımı 2 tutar.
Adım 4: Kiriş flanşında köşe kaynağı (AISC Tasarım Kılavuzu 39 Eşitlik. 3-38a, AISC 360-16 J2.4)
Flanş kaynakları, flanş kuvvetini kirişten uç plakaya taşır. Flanşın her iki yüzünde köşe kaynaklarıdır, uzunluklarına dik olarak yüklendi.
Etkili kaynak uzunluğu
Dış kaynak flanşın tüm genişliği boyunca uzanır. İç kaynak her iki taraftaki ağdan kısa bir süre sonra durur, mesafeye göre [mathin] k_{1} = 1.4375\,in [mathin] ağ merkez çizgisinden flanş dolgusunun ucuna kadar:
[math] L_{w} = 2 \left( \min\left( b_{fb},\, b_{p} \right) \right) – 2 k_{1} [math]
[math] L_{w} = 2 \left( \min\left( (12.3\,in),\, (12.5\,in) \right) \right) – 2 (1.4375\,in) = 21.725\,in [math]
Flanş kuvveti
Flanş kuvveti, momentin flanş merkezleri arasındaki mesafeye bölünmesiyle elde edilen değerdir., artı daha büyük eksenel yükün yarısı. Tasarım Kılavuzu 39 ayrıca bir zemin hazırlıyor 60% flanşın akma dayanımının, yani kaynaklar, moment küçük olsa bile asla zayıf halka değildir:
[math] P_{fl} = \max\left( \frac{M_{ux}}{d_{bm} – t_{fb}} + \frac{\max\left( T_{u},\, C_{u} \right)}{2},\, 0.6\, F_{yb}\, b_{fb}\, t_{fb} \right) [math]
[math] P_{fl} = \max\left( \frac{(200\,kip\text{-}ft)}{(21.4\,in) – (0.8\,in)} + \frac{\max\left( (150\,kip),\, (150\,kip) \right)}{2},\, 0.6\,(50\,ksi)\,(12.3\,in)\,(0.8\,in) \right) [math]
[math] P_{fl} = 295.2\,kip [math]
Moment ve eksenel yük verir 191.5 kip, yani 60% floor of 295.2 kip governs.
Kaynak gücü
Nerede [mathin] F_{EXX} = 70\,ksi [mathin], [mathin] W_{1} = 0.4375\,in [mathin], [mathin] \phi = 0.75 [mathin], ve faktör 1.5 eksenine dik olarak yüklenen bir kaynak için J2.4 yönlü mukavemet artışıdır:
[math] \phi R_{n} = \phi\, 0.6\, F_{EXX} \left( \frac{\sqrt{2}}{2} W_{1} \right) L_{w}\, 1.5 [math]
[math] \phi R_{n} = (0.75)\, 0.6\, (70\,ksi) \left( \frac{\sqrt{2}}{2} (0.4375\,in) \right) (21.725\,in)\, 1.5 [math]
[math] \phi R_{n} = 317.56\,kip [math]
[math] DCR = \frac{P_{fl}}{\phi R_{n}} = \frac{(295.2\,kip)}{(317.56\,kip)} = 0.9296 [math]
DCR = 0.930 < 1.0, TAMAM MI
Adım 5: Kaynak yerinde kiriş flanşı ana metali (AISC 360-16 J4.1)
Kaynağın yanındaki flanş metali aynı kuvveti taşımalıdır. Gergi elemanı olarak kontrol edilir, teslim olma ve kopma, bir kaynak hattının uzunluğu boyunca, çünkü flanşın her iki yüzündeki kaynaklar aynı flanş parçasını yüklemektedir.
İle [mathin] 0.5 L_{w} = 10.863\,in [mathin] bir kaynak hattı için:
[math] \phi R_{n,ty} = \phi\, F_{yb}\, t_{fb}\, 0.5 L_{w} = (0.9) \times (50\,ksi) \times (0.8\,in) \times (10.863\,in) = 391.05\,kip [math]
[math] \phi R_{n,tr} = \phi\, F_{ub}\, t_{fb}\, 0.5 L_{w} = (0.75) \times (65\,ksi) \times (0.8\,in) \times (10.863\,in) = 423.64\,kip [math]
[math] \phi R_{n} = \min\left( \phi R_{n,ty},\, \phi R_{n,tr} \right) = \min\left( (391.05\,kip),\, (423.64\,kip) \right) = 391.05\,kip [math]
[math] DCR = \frac{P_{fl}}{\phi R_{n}} = \frac{(295.2\,kip)}{(391.05\,kip)} = 0.75489 [math]
DCR = 0.755 < 1.0, TAMAM MI
Adım 6: Gerilmeli kiriş ağında köşe kaynağı (AISC Tasarım Kılavuzu 39 incir. 3-17, Eşitlik. 3-39 3-41a'ya)
The tension bolts sit right next to the beam web, dolayısıyla kuvvetlerinin bir kısmı flanş yerine ağa gider. The web welds near the tension bolts have to carry that force into the end plate.
Gerilmede etkili kaynak uzunluğu
Yalnızca gergi cıvatalarının yakınındaki ağ kaynağı sayılır: from the end of the flange fillet down past the last tension bolt row plus 6 içinde, ancak orta derinlikten daha fazla değil. İle [mathin] k_{det} = 2.0625\,in [mathin] ve [mathin] n_{rt} = 2 [mathin] bolt rows in tension:
[math] L_{wt} = 2 \left( \min\left( p_{f} – \left( k_{det} – t_{fb} \right) + s_{r} \left( n_{rt} – 1 \right) + 6\,in,\, 0.5\, d_{bm} – k_{det} \right) \right) [math]
[math] L_{wt} = 2 \left( \min\left( (2\,in) – \left( (2.0625\,in) – (0.8\,in) \right) + (3\,in)\left( (2) – 1 \right) + 6\,(1\,in),\, 0.5\,(21.4\,in) – (2.0625\,in) \right) \right) [math]
[math] L_{wt} = 17.275\,in [math]
The mid-depth limit governs here.
Web kaynağına kuvvet uygulayın
Herşey [mathin] n_{t} = 4 [mathin] tension bolts are next to the web, Bu yüzden [mathin] n_{trib} = 4 [mathin] and the web takes the full tension flange force. Again there is a floor, İşte 60% kaynak uzunluğu boyunca ağın akma dayanımının:
[math] P_{w} = \max\left( \frac{n_{trib}}{n_{t}} \left( \frac{M_{ux}}{d_{bm} – t_{fb}} + \frac{T_{u}}{2} \right),\, 0.6\, F_{yb} \left( 0.5 L_{wt} \right) t_{wb} \right) [math]
[math] P_{w} = \max\left( \frac{(4)}{(4)} \left( \frac{(200\,kip\text{-}ft)}{(21.4\,in) – (0.8\,in)} + \frac{(150\,kip)}{2} \right),\, 0.6\,(50\,ksi)\,(0.5\,(17.275\,in))\,(0.5\,in) \right) [math]
[math] P_{w} = 191.5\,kip [math]
Kaynak gücü
[math] \phi R_{n} = \phi\, 0.6\, F_{EXX} \left( \frac{\sqrt{2}}{2} W_{2} \right) L_{wt}\, 1.5 [math]
[math] \phi R_{n} = (0.75)\, 0.6\, (70\,ksi) \left( \frac{\sqrt{2}}{2} (0.375\,in) \right) (17.275\,in)\, 1.5 = 216.44\,kip [math]
[math] DCR = \frac{P_{w}}{\phi R_{n}} = \frac{(191.5\,kip)}{(216.44\,kip)} = 0.8848 [math]
DCR = 0.885 < 1.0, TAMAM MI
Adım 7: Kaynaktaki kiriş ağı ana metali (AISC 360-16 J4.1)
Germe kaynağının yanındaki ağ aynı taşıma kapasitesine sahip olmalıdır. 191.5 eğilmeden veya kopmadan kip. Flanşta olduğu gibi, uzunluk bir kaynak çizgisidir, [mathin] 0.5 L_{w} = 8.6375\,in [mathin].
[math] \phi R_{n,ty} = \phi\, F_{yb}\, t_{wb}\, 0.5 L_{w} = (0.9) \times (50\,ksi) \times (0.5\,in) \times (8.6375\,in) = 194.34\,kip [math]
[math] \phi R_{n,tr} = \phi\, F_{ub}\, t_{wb}\, 0.5 L_{w} = (0.75) \times (65\,ksi) \times (0.5\,in) \times (8.6375\,in) = 210.54\,kip [math]
[math] \phi R_{n} = \min\left( (194.34\,kip),\, (210.54\,kip) \right) = 194.34\,kip [math]
[math] DCR = \frac{P_{w}}{\phi R_{n}} = \frac{(191.5\,kip)}{(194.34\,kip)} = 0.98539 [math]
DCR = 0.985 < 1.0, TAMAM MI
NS 1/2 in web is what limits this check. A bigger web weld would not help, because the web itself yields first.
Adım 8: Kiriş gövdesinde kesme durumunda köşe kaynağı (AISC 360-16 J2.4, AISC Manuel Denklem. 9-2)
Kiriş kesmesi ağ kaynakları yoluyla uç plakaya gider. Tasarım Kılavuzu 39 bunu Adımın gerilim bölgesi dışındaki ağ kaynağına atar 6.
Kesmede etkili kaynak uzunluğu
[math] L_{wv} = 2 \left( \min\left( d_{bm} – 2 k_{det} – 0.5 L_{wt},\, 0.5\, d_{bm} – k_{det} \right) \right) [math]
[math] L_{wv} = 2 \left( \min\left( (21.4\,in) – 2\,(2.0625\,in) – 0.5\,(17.275\,in),\, 0.5\,(21.4\,in) – (2.0625\,in) \right) \right) = 17.275\,in [math]
Kaynak boyutunda ana metal sınırı
Köşe kaynağı, kaynaklandığı metalden daha güçlü olamaz. Manuel Denklem. 9-2 en büyük kaynak boyutunu verir, bir inçin onaltıda biri kadar, ana metalin destekleyebileceği. Ağın her iki yüzünde de kaynaklar var, böylece her kaynak ağ kalınlığının yarısını alır:
[math] D_{max} = \frac{t_{p}\, F_{up} \le \frac{t_{wb}}{2}\, F_{ub}}{3.09\,kip/in \times F_{EXX}/F_{E70XX}} [math]
[math] D_{max} = \frac{(1\,in) \times (65\,ksi) \le (0.25\,in) \times (65\,ksi)}{(3.09\,kip/in) \times (1)} = 5.2589 [math]
The effective weld size is therefore [mathin] 5.2589/16 = 0.3287\,in [mathin], less than the 3/8 in specified.
Kaynak gücü
Kesme kaynak boyunca ilerler, yani yönlü bir artış yok:
[math] \phi R_{n} = \phi\, 0.6\, F_{EXX} \frac{\sqrt{2}}{2} \left( W_{2} \le \frac{D_{max}}{16} \right) L_{wv} [math]
[math] \phi R_{n} = (0.75) \times 0.6 \times (70\,ksi) \times \frac{\sqrt{2}}{2} \times \left( (0.375\,in) \le \frac{(5.2589)}{(16)} \right) \times (17.275\,in) [math]
[math] \phi R_{n} = 126.47\,kip [math]
[math] DCR = \frac{V_{u}}{\phi R_{n}} = \frac{(125\,kip)}{(126.47\,kip)} = 0.98837 [math]
DCR = 0.988 < 1.0, TAMAM MI
This is the governing check of the connection, just ahead of the end plate thickness. The capacity is set by the beam web, so a larger weld adds nothing.
Adım 9: Cıvata kesme (AISC 360-16 J3.6)
Cıvatalar ayrıca uç plaka ile kolon flanşı arasındaki bağlantı boyunca kiriş kesme kuvvetini de taşır.. They are bearing-type A490-N bolts, kesme düzleminde bulunan dişlerle, so each has a nominal shear stress of [mathin] F_{nv} = 68\,ksi [mathin].
Nerede [mathin] \phi = 0.75 [mathin], [mathin] N_{s} = 1 [mathin] kesme düzlemi, ve [mathin] n_{v} = 12 [mathin] is the number of bolts the report counts as resisting shear:
[math] \phi R_{n} = \phi\, F_{nv} \frac{\pi}{4} \left( d_{b} \right)^{2} N_{s}\, h_{f}\, n_{v} [math]
[math] \phi R_{n} = (0.75) \times (68\,ksi) \times \frac{\pi}{4} \times \left( (1\,in) \right)^{2} \times (1) \times (1) \times (12) [math]
[math] \phi R_{n} = 480.66\,kip [math]
DCR = 125 kip / 480.66 kip = 0.260 < 1.0, TAMAM MI
Tasarım Kılavuzu 39 normally assigns the shear to the compression side bolts, because the tension bolts are already working in tension. Bolt shear has a lot of reserve here either way.
Adım 10: Uç plakasında cıvata yatağı ve yırtılma (AISC 360-16 J3.10)
Her cıvata uç plakadaki deliğin kenarını iter. Plaka ya delikte deforme olur (rulman) veya bir şeridi bir sonraki deliğe doğru yırtar (yırtma). Kiriş kesmesi uç plakayı aşağı doğru iter, böylece her cıvata kendi deliğinin üst kenarına dayanır.
Yuvalar yatay olarak çalışır, böylece dikey yük karşılanır 1.125 yuva genişliğinde:
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.125\,in) = 1.875\,in [math]
İle [mathin] t_{p} = 1\,in [mathin], [mathin] F_{up} = 65\,ksi [mathin], [mathin] n_{v} = 12 [mathin] ve [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n,tearout} = \phi\, \min\left( 1.2\, l_{c2},\, 2.4\, d_{b} \right) t_{p}\, F_{up}\, n_{v} [math]
[math] \phi R_{n,tearout} = (0.75) \times \min\left( 1.2 \times (1.875\,in),\, 2.4 \times (1\,in) \right) \times (1\,in) \times (65\,ksi) \times (12) [math]
[math] \phi R_{n,tearout} = 1316.3\,kip [math]
DCR = 125 kip / 1316.3 kip = 0.095 < 1.0, TAMAM MI
Adım 11: Kolon flanşında cıvata yatağı ve yırtılma (AISC 360-16 J3.10)
Aynı kontrol kolon flanşı için de geçerlidir, standart delikleri olan ve 1.56 kalın:
[math] \phi R_{n,tearout} = \phi\, \min\left( 1.2\, l_{c2},\, 2.4\, d_{b} \right) t_{fs}\, F_{us}\, n_{v} [math]
[math] \phi R_{n,tearout} = (0.75) \times \min\left( 1.2 \times (1.875\,in),\, 2.4 \times (1\,in) \right) \times (1.56\,in) \times (65\,ksi) \times (12) [math]
[math] \phi R_{n,tearout} = 2053.3\,kip [math]
DCR = 125 kip / 2053.3 kip = 0.061 < 1.0, TAMAM MI
Adım 12: Gergi cıvatalarında kolon flanşının bükülmesi (AISC Tasarım Kılavuzu 39, Table A-2 and Eq. 3-43)
Gergi cıvataları kolon flanşının yanı sıra uç plakayı da çeker, böylece kolon flanşı aynı tür akma çizgisi modeline göre bükülebilir. Çok ince ise, sütunun gergi cıvatalarında takviyelere veya destek plakalarına ihtiyacı vardır.
Kolon flanşının akma çizgisi adımı genişliğini kullanır:
[math] s = \frac{\sqrt{b_{fs}\, g}}{2} = \frac{\sqrt{(15.8\,in)(7.5\,in)}}{2} = 5.4429\,in [math]
For a four-bolt pattern on an unstiffened column that continues above and below the connection, Table A-2 gives, ile [mathin] c = 3\,in [mathin] (the bolt row spacing, for a flush plate):
[math] Y_{c} = \frac{b_{fs}}{2} \left( \frac{h_{1}}{s} + \frac{h_{2}}{s} \right) + \frac{2}{g} \left( h_{1} \left( s + \frac{3c}{4} \right) + h_{2} \left( s + \frac{c}{4} \right) \right) + \frac{g}{2} = 114.67\,in [math]
Kolon flanşının eğilme mukavemeti:
[math] M_{cf} = \phi\, F_{ys}\, t_{fs}^{2}\, Y_{c} = (0.9)\,(50\,ksi)\,(1.56\,in)^{2}\,(114.67\,in) = 1046.4\,kip\text{-}ft [math]
Aynı şeyle karşılaştırılıyor 1.10 uç plaka için kullanılan eşdeğer momentin çarpımı:
[math] DCR = \frac{1.1\, M_{u,eq}}{M_{cf}} = \frac{(361.62\,kip\text{-}ft)}{(1046.4\,kip\text{-}ft)} = 0.34558 [math]
DCR = 0.346 < 1.0, TAMAM MI
The W14x211 flange is 1.56 kalın, and strength goes up with the square of the thickness, so no stiffeners are needed.
Adım 13: Sıkıştırma flanş kuvveti altındaki sütun (AISC 360-16 J10, AISC Tasarım Kılavuzu 39)
Kirişin sıkıştırma flanşı uç plakayı kolon flanşına iter. Bu konsantre kuvvetin kolon flanşı ve gövdesi tarafından yerel hasar olmadan taşınması gerekir., ve kolon gövde paneli bunu kesme kuvveti olarak taşımak zorundadır.
Sıkıştırma flanş kuvveti
[math] P_{fc} = \frac{M_{ux}}{d_{bm} – t_{fb}} + \frac{C_{u}}{2} = \frac{(200\,kip\text{-}ft)}{(21.4\,in) – (0.8\,in)} + \frac{(150\,kip)}{2} = 191.5\,kip [math]
Flanş yerel bükme (Eşitlik. J10-1)
[math] \phi R_{n,flb} = \phi\, 6.25\, F_{ys} \left( t_{fs} \right)^{2} = (0.9) \times 6.25 \times (50\,ksi) \times \left( (1.56\,in) \right)^{2} = 684.45\,kip [math]
Web sıkıştırma burkulması (Eşitlik. J10-8)
T sütunu boyutuyla, [mathin] T_{sup} = 10\,in [mathin], web derinliği ve [mathin] Q_{f} = 1 [mathin]:
[math] \phi R_{n,wcb} = \phi \left( \frac{24\, t_{ws}^{3} \sqrt{E\, F_{ys}}}{T_{sup}} \right) Q_{f} = (0.9) \times \left( \frac{24 \times (0.98\,in)^{3} \times \sqrt{(29000\,ksi) \times (50\,ksi)}}{(10\,in)} \right) \times (1) = 2448\,kip [math]
Rulman uzunluğu (Tasarım Kılavuzu 39 Eşitlik. 3-47)
Flanş kuvveti, kolona ulaşmadan önce flanş kaynaklarına ve uç plakaya yayılır.. Below the flange, the spread stops at the edge of the plate. That distance is [mathin] d_{pe} = 0.3625\,in [mathin]: NS 0.8 in the plate extends past the flange, less the 7/16 kaynakta.
[math] l_{b} = t_{fb} + 2 W_{1} + t_{p} + \min\left( d_{pe},\, t_{p} \right) [math]
[math] l_{b} = (0.8\,in) + 2\,(0.4375\,in) + (1\,in) + \min\left( (0.3625\,in),\, (1\,in) \right) = 3.0375\,in [math]
Web yerel sakatlığı (Eşitlik. J10-4)
[math] \phi R_{n,wlc} = \phi\, 0.8 \left( t_{ws} \right)^{2} \left[ 1 + 3 \left( \frac{l_{b}}{d_{sup}} \right) \left( \frac{t_{ws}}{t_{fs}} \right)^{1.5} \right] \sqrt{\frac{E\, F_{ys}\, t_{fs}}{t_{ws}}}\, Q_{f} [math]
[math] \phi R_{n,wlc} = (0.75) \times 0.8 \times \left( (0.98\,in) \right)^{2} \times \left[ 1 + 3 \times \left( \frac{(3.0375\,in)}{(15.7\,in)} \right) \times \left( \frac{(0.98\,in)}{(1.56\,in)} \right)^{1.5} \right] \times \sqrt{\frac{(29000\,ksi) \times (50\,ksi) \times (1.56\,in)}{(0.98\,in)}} \times (1) = 1128.5\,kip [math]
Web yerel getirisi (Tasarım Kılavuzu 39 Eşitlik. 3-46)
Nerede [mathin] C_{t} = 1 [mathin] çünkü bağlantı sütunun sonundan uzakta, ve [mathin] k_{des} = 2.16\,in [mathin]:
[math] \phi R_{n,wly} = \phi \left( 6\, C_{t}\, k_{des} + l_{b} \right) F_{ys}\, t_{ws} = (1)\,(6\,(1)\,(2.16\,in) + (3.0375\,in))\,(50\,ksi)\,(0.98\,in) = 783.88\,kip [math]
Web paneli bölgesi kesmesi (Eşitlik. J10-9)
[math] \phi R_{n,wpz} = \phi\, 0.6\, F_{ys}\, d_{sup}\, t_{ws} = (0.9) \times 0.6 \times (50\,ksi) \times (15.7\,in) \times (0.98\,in) = 415.42\,kip [math]
Yönetim sütunu gücü
[math] \phi R_{n} = \min\left( (684.45\,kip),\, (2448\,kip),\, (1128.5\,kip),\, (783.88\,kip),\, (415.42\,kip) \right) = 415.42\,kip [math]
DCR = 191.5 kip / 415.42 kip = 0.461 < 1.0, TAMAM MI
Panel bölgesi kesmesi kolonu yönetir. The heavy W14x211, bir ile 0.98 in web and a 1.56 in flange, needs no stiffeners or doubler plate for this load.
Tasarım kontrollerinin özeti
| Tasarım kontrolü | Talep | Kapasite | DCR | Sonuç |
|---|---|---|---|---|
| Bağlantı ayrıntılandırma sınırlamaları | 22.525 içinde | 23.000 içinde | 0.979 | GEÇMEK |
| Gerekli cıvata | 0.942 içinde | 1.000 içinde | 0.942 | GEÇMEK |
| Gerekli uç plaka kalınlığı | 0.988 içinde | 1.000 içinde | 0.988 | GEÇMEK |
| Kiriş flanşında kaynak | 295.200 kip | 317.559 kip | 0.930 | GEÇMEK |
| Kiriş flanşı (kaynak ana metal) | 295.200 kip | 391.050 kip | 0.755 | GEÇMEK |
| Kiriş ağında kaynak, gerilim | 191.505 kip | 216.439 kip | 0.885 | GEÇMEK |
| Kiriş ağı (kaynak ana metal) | 191.505 kip | 194.344 kip | 0.985 | GEÇMEK |
| Kiriş ağında kaynak, makaslama | 125.000 kip | 126.470 kip | 0.988 | GEÇMEK |
| Cıvata kesme | 125.000 kip | 480.664 kip | 0.260 | GEÇMEK |
| Uç plakada cıvata yatağı ve yırtılma | 125.000 kip | 1316.250 kip | 0.095 | GEÇMEK |
| Kolon flanşında cıvata yatağı ve yırtılma | 125.000 kip | 2053.350 kip | 0.061 | GEÇMEK |
| Gergin kolon flanşı | 361.625 acı | 1046.441 acı | 0.346 | GEÇMEK |
| Sıkıştırılmış sütun | 191.505 kip | 415.422 kip | 0.461 | GEÇMEK |
The flush end plate passes every check, with four of them within 3% of capacity. The web weld in shear governs at 0.98837, with the end plate thickness at 0.9878 right behind it, then the beam web base metal at 0.985 and the plate height at 0.979. Cıvata kesme, bearing and the column checks all have a lot of reserve, so any change to make this connection carry more load starts with the beam web and the end plate.
Bir kontrol başarısız olursa ne değiştirilmelidir?
- Gerekli cıvata çapı: daha büyük bir cıvata kullanın, or add bolt columns so more bolts share the tension. If the flush plate cannot work, an extended end plate puts a bolt row outside the tension flange, where its lever arm is longer.
- Gerekli uç plaka kalınlığı: daha kalın bir plaka kullanın, or reduce the gage or the bolt flange offset to increase the yield line parameter. An extended or stiffened end plate gives a much larger yield line parameter.
- Flanş kaynağı: kaynak boyutunu artırın, veya tam bir bağlantı nüfuziyeti kaynağı kullanın. NS 0.6 Fy zemini, flanş kaynağının flanş için boyutlandırıldığı anlamına gelir, an değil.
- Ağ kaynağı veya ağ esaslı metal: the beam web is usually the limit, so a bigger weld does not help. A beam with a thicker web, or a deeper beam with more web weld length, yapar.
- Cıvata kesme veya yatak: daha büyük bir cıvata veya daha yüksek kalitede bir cıvata kullanın, or add bolt rows.
- Kolon flanşı bükme: gergi cıvataları seviyesinde takviyeler ekleyin, veya daha kalın flanşlı daha ağır bir sütun kullanın.
- Sıkıştırılmış sütun: Yerel flanş ve gövde kontrolleri için sıkıştırma flanşının karşısına takviyeler ekleyin, veya panel bölgesi kesmesi için çiftleyici plaka.
Sıkça Sorulan Sorular
What is the difference between a flush and an extended end plate moment connection?
A flush end plate stops at the beam flanges, so all the bolts are between the flanges. An extended end plate projects past the tension flange with a bolt row outside it. The outside row has a longer lever arm and the extension adds yield lines, so an extended plate carries a much larger moment. A flush plate is used where the connection must stay within the beam depth, for example under a floor slab.
Cıvatalar neden meraklı olmayacak şekilde tasarlandı??
Tasarım Kılavuzu 39 uç plakalar için kalın plaka yaklaşımını kullanır: cıvataları çekme mukavemetlerine göre boyutlandırmayı sağlar, daha sonra uç plakayı sert kalacak kadar kalın hale getirir, yani meraklı güçler asla gelişmez. Bu nedenle öncelikle cıvata çapı kontrol edilir (Adım 2) ve ikinci plaka kalınlığı, bir ile 1.10 anın faktörü (Adım 3).
Nedir 0.8 reduction factor for flush end plates?
Flush end plates are more flexible than extended ones. Tasarım Kılavuzu 39 multiplies their yield line strength by a reduction factor of 0.8, so that the connection is stiff enough to be treated as fully restrained. The factor sits in the denominator of the plate thickness equation in Step 3, so it makes the required plate thicker.
How does axial load change the end plate design?
Axial tension adds to the tension in the tension bolts. The guide converts it to an equivalent moment, half the tension times the distance between the flange centroids, and adds it to the beam moment: 200 kip-ft becomes 328.75 kip-ft here. Axial compression adds half its value to the compression flange force that the column has to resist in Step 13.
Rulman tipi cıvatalarda neden kısa yarıklı deliklere izin veriliyor??
AISC 360-16 J3.2, yuva yük yönüne dik olduğunda rulman tipi bağlantılarda kısa yarıklı deliklere izin verir. Bu uç plakadaki yarıklar yataydır ve kesme dikeydir, so the bolts can be A490-N rather than slip-critical. Yuvalar montajcıya bir miktar yatay uyum toleransı sağlar.
Bu örnek AISC 15. baskıya mı yoksa AISC 16. baskı Kılavuzuna mı uyuyor??
AISC'yi takip ediyor 360-16 ve AISC Kılavuzu 15. Baskı, bu Şartnamenin etrafında yazılı olan, Tasarım Kılavuzundaki uç plaka prosedürüyle 39. AISC 16. Baskı Kılavuzu daha sonraki sürümlerle eşleşir 360-22 Şartname. Yeni baskıda madde ve denklem numaraları değiştirildi, bu nedenle referansları projenizin kullandığı sürüme göre kontrol edin.
LRFD yerine AISC ASD için bu nasıl değişir??
Sınır durumları ve nominal güçler aynıdır. AISC ASD ile servis seviyesi kuvvetlerini, direnç faktörüyle çarpmak yerine, nominal mukavemetin güvenlik faktörüne bölünmesiyle karşılaştırırsınız. Bir direnç faktörü 0.75 bir güvenlik faktörü haline gelir 2.00, 0.90 olur 1.67, ve 1.00 olur 1.50. Yük kombinasyonları da değişiyor, yani şu an, kesme ve eksenel yük daha düşüktür.
Design a flush end plate moment connection for free
Bu sayfadaki her sayı tek bir çözümden gelir. Uç plaka momenti konfigürasyonunu seçin, ışınına gir, sütun, cıvatalar, kaynaklar, an, kesme ve eksenel yük, ve bu kontrollerin her birini tarayıcınızda görün. Yüklenecek hiçbir şey yok.
SkyCiv Bağlantı Tasarımı modülü, bu örneğin arkasındaki bağlantı tasarımı yazılımıdır. Size her denklem ve içindeki sayılarla birlikte tam hesaplama raporu verir., yukarıdaki adımlar gibi, artı her kapasite ve DCR, AISC Bağlantı ve Taban Plakası Tasarımı 360-16 (LRFD ve ASD) ve benzeri 4100:2020. NS cıvata hesaplayıcı ve kaynak hesaplayıcı kapak cıvata grupları ve kaynak grupları kendi başlarına.
Referanslar
- AISC 360-16, Kullanıcı iş akışını basitleştirmek ve hızlandırmak için UI İyileştirmeleri: J2.2b (Tablo J2.4), J2.4 (Eşitlik. J2-4), J3.2, J3.3, J3.4 (Tablo J3.4), J3.5 (Tablo J3.5), J3.6 (Eşitlik. J3-1), J3.10 (Eşitlik. J3-6a, J3-6c), J4.1 (Eşitlik. J4-1, J4-2), J4.2, J10.1 (Eşitlik. J10-1), J10.3 (Eşitlik. J10-4), J10.5 (Eşitlik. J10-8), J10.6 (Eşitlik. J10-9).
- AISC Tasarım Kılavuzu 39, Uç Plaka Moment Bağlantıları: Eşitlik. 3-30, 3-38a, 3-39 3-41a'ya, 3-43, 3-46, 3-47, 5-1, 5-3a, 5-5a; incir. 3-17; Tablo 5-3, Table A-2.
- AISC Çelik Konstrüksiyon Kılavuzu, 15th Baskı: Bölüm 1 bölüm özellikleri; Bölüm 9 Eşitlik. 9-2.
- AISC kullanarak çelik bağlantıların tasarımı 360-16
- Cıvatalar ve kaynaklar SkyCiv Bağlantı Tasarımında
Harold Munalem
Ürün Müdürü, Bağlantı Tasarımı
10+ çelik bağlantı tasarımında yıllar
LinkedIn
