Конструкция соединения вертикальной распорки с AISC 360 начинается с метода равномерной силы, который разделяет каждое усилие раскоса между соединением косынки и балки, соединение косынки с колонной и соединение балки с колонной. Затем каждый интерфейс получает свои собственные проверки: болты распорки и косынка на распорке, сварной шов и стенка балки в месте соединения косынки с балкой, одинарная пластина с болтовым креплением в месте соединения косынки с колонной, и одинарная пластина, которая передает поперечную и осевую силу балки на полку колонны..
На этой странице от начала до конца работает один реальный пример.. Балка Ш18х50 вставляется в полку колонны Ш14х90., с косынкой над и под балкой. Каждая косынка имеет распорку 2L5x5x1/2 под углом 45°, которая несет 62 кип при растяжении или сжатии (LRFD). Луч также несет 38 кип сдвига и 132 кип передаточная сила. Все болты есть 1 в A490 критическое скольжение. Дизайн соответствует AISC 360-16, Руководство AISC, 15-е издание, и Руководство по проектированию AISC. 29. Каждое уравнение записано с его номерами, в том же порядке, что и расчетный лист, в котором SkyCiv Connection Design модуль выдает для этого соединения.
Что такое вертикальная связь?
Соединение вертикальной распорки соединяет диагональную раскосу с углом, где балка соединяется с колонной., через косынку, прикрепленную к обоим. В жестком каркасе эти соединения воспринимают боковую нагрузку вниз по зданию.. Здесь два угла находятся на одном стыке балки с колонной.: одна косынка находится на вершине балки, а раскос поднимается от колонны, и вторая косынка висит под балкой со спущенной скобой.. Каждая распорка представляет собой пару углов 5x5x1/2, примыкающих друг к другу., по одному на каждой стороне косынки.
Каждая косынка приваривается к полке балки и прикрепляется болтами к полке колонны через 3/8 в одной пластине. Балка крепится к колонне болтами через 1/2 из одной пластины, приваренной к полке колонны. Потому что косынка касается двух членов, у распорной силы нет одного очевидного пути, и метод равномерной силы решает, сколько и куда пойдет. Вы можете проверить этот пример непосредственно в Калькулятор соединения вертикальных связей. Часть балка-колонна представляет собой однопластинчатое соединение воспринимающий как сдвиговую, так и осевую силу. Проверки соединения распорки с косынкой такие же, как и в Калькулятор соединения шевронных раскосов и Калькулятор подключения коленного бандажа.
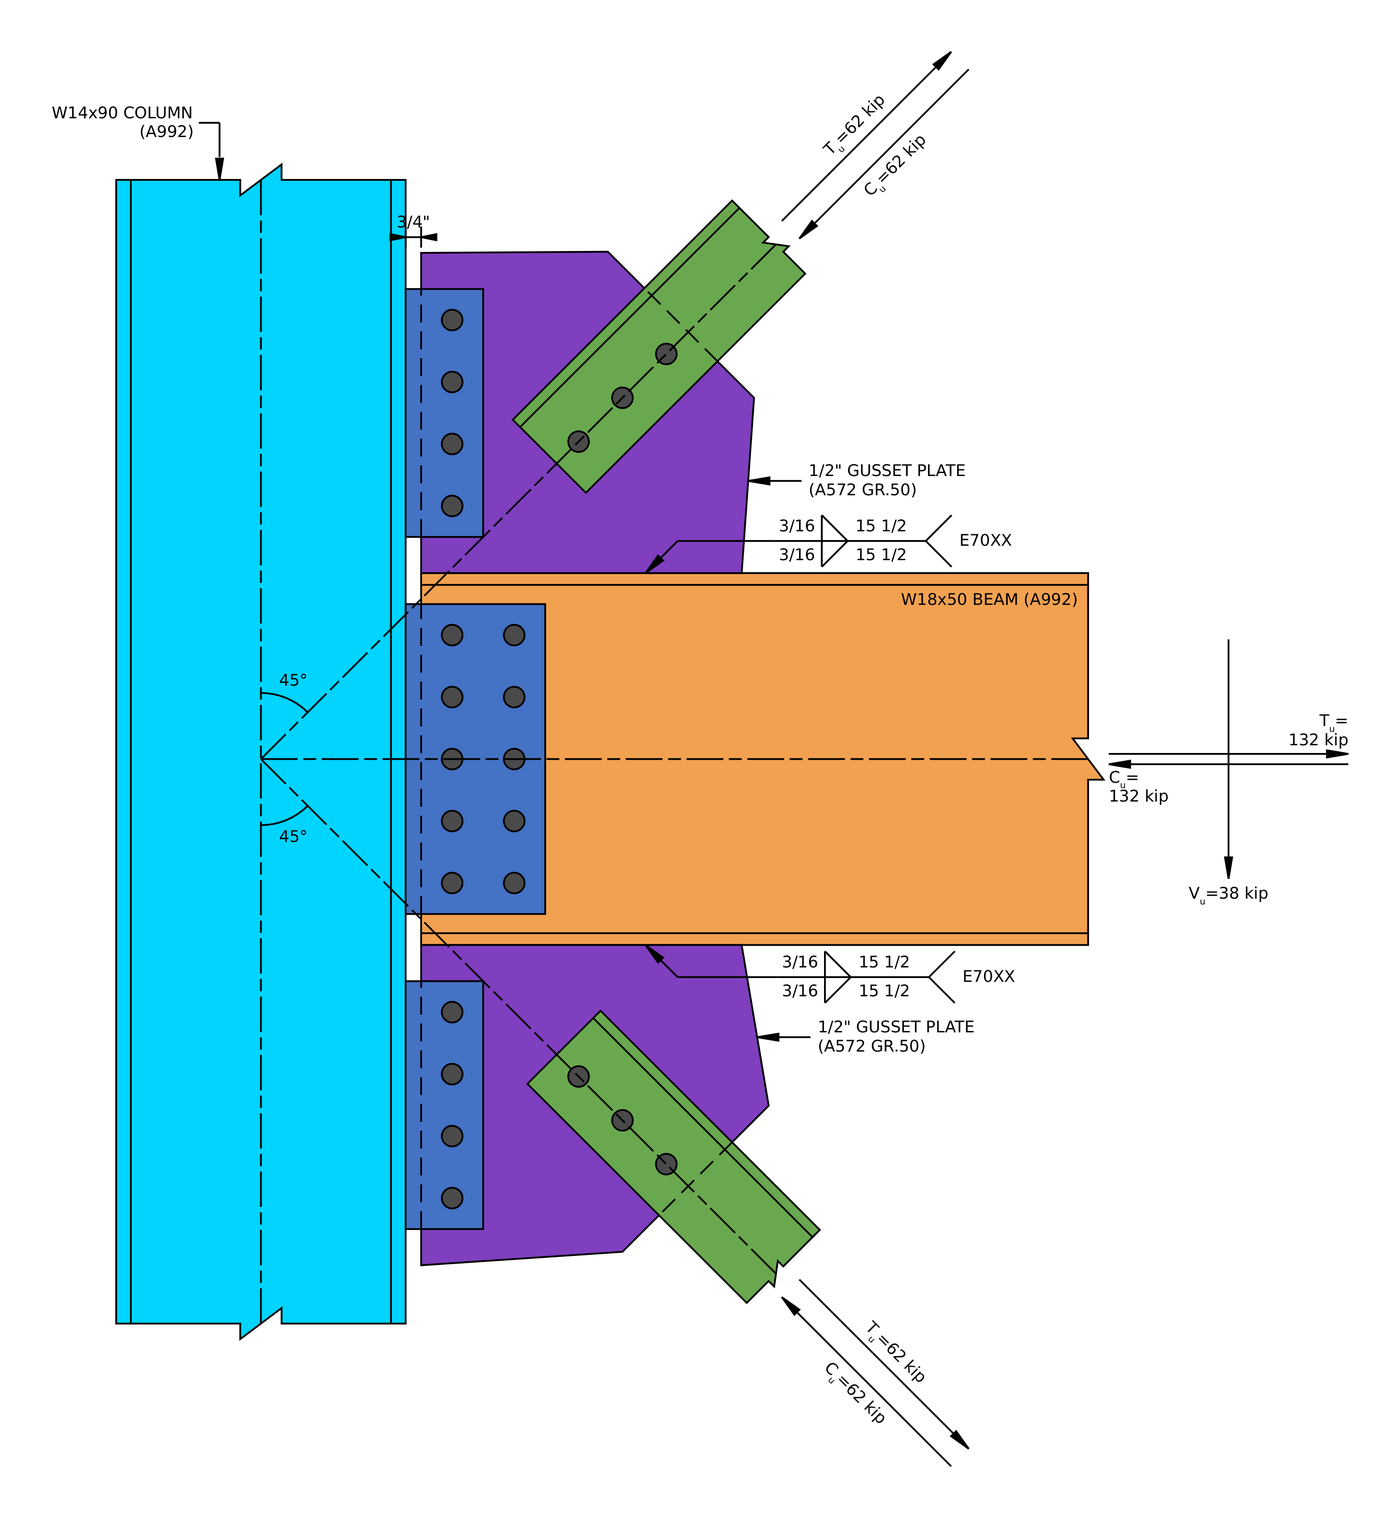
Высота примера соединения. Обе косынки 15 1/2 в квадрате, и каждая линия раскоса проходит через рабочую точку, где пересекаются осевые линии балки и колонны..
Конструкция соединения вертикальных раскосов: шаги с первого взгляда
- Распределите силу раскоса с помощью метода равномерной силы..
- Проверьте пределы детализации на болтах раскосов..
- Проверьте сопротивление скольжению болтов раскоса..
- Проверьте подшипник болта и наличие задира на косынке..
- Проверьте подшипник болта и наличие задиров на уголках раскосов..
- Проверьте блок на сдвиг косынки на раскосе..
- Проверка блока на сдвиг уголков раскоса.
- Проверьте натяжение косынки в ее секции Уитмора..
- Проверка распорки на разрыв при растяжении с сдвиговой задержкой.
- Проверьте косынку на изгиб при сжатии.
- Проверьте минимальный размер углового сварного шва на балке..
- Проверьте сварной шов косынки с балкой.
- Проверьте косынку на текучесть при сдвиге вдоль балки.
- Проверьте косынку на растяжение, податливое вдоль балки..
- Проверьте перемычку балки под косынкой.
- Проверьте пределы детализации одинарной пластины «косынка-колонна»..
- Проверьте группу болтов крепления косынки к колонне..
- Убедитесь, что одиночная пластина косынки достаточно тонкая и пластичная..
- Проверьте подшипник болта на одинарной косынке..
- Проверка болтового подшипника на косынке на колонне.
- Проверьте блок на сдвиг одинарной пластины с косынкой.
- Проверьте сдвиг блока косынки на колонне.
- Проверьте одиночную пластину косынки на сдвиг.
- Проверьте одиночную пластину косынки на изгиб..
- Проверьте натяжение одинарной пластины косынки., с взаимодействием.
- Проверьте одиночную пластину косынки на сжатие., с взаимодействием.
- Проверьте размер сварного шва на одинарной косынке..
- Проверьте приварку косынки к колонне..
- Проверьте стенку колонны под действием косынки..
- Проверьте пределы детализации одиночной пластины балки..
- Проверьте группу болтов крепления балки к колонне..
- Убедитесь, что одна пластина балки достаточно тонкая и пластичная..
- Проверка подшипника болта на одинарной пластине балки.
- Проверка подшипника болта на стенке балки.
- Проверка блока на сдвиг одинарной пластины балки.
- Проверка блока на сдвиг стенки балки под действием осевой нагрузки.
- Проверка отдельной пластины балки на сдвиг.
- Проверка отдельной пластины балки на изгиб.
- Проверьте натяжение отдельной пластины балки., с взаимодействием.
- Проверка одиночной пластины балки на сжатие, с взаимодействием.
- Проверка балки на разрыв при растяжении.
- Проверьте размер сварного шва на одиночной пластине балки..
- Проверьте приварку одной пластины балки к колонне..
- Проверьте стенку колонны под действием осевой силы балки.
Проектирование входных данных для этого примера
Код дизайна: AISC. 360-16 LRFD. Свойства раздела взяты из руководства AISC.. Соединения верхних и нижних раскосов идентичны и зеркально отражают друг друга относительно балки., и результаты отчета для них точно совпадают, так что шаги 2 в 29 обрабатываются один раз и применяются к обоим.
| Вещь | Символ | Стоимость |
|---|---|---|
| Усилие растяжки, напряжение или сжатие (каждая скобка) | [mathin] P [mathin] | 62 кип |
| Сдвиг луча | [mathin] V_ Statistics script Complianz GDPR/CCPA 6 [mathin] | 38 кип |
| Сила передачи луча, напряжение или сжатие | [mathin] T_ Statistics script Complianz GDPR/CCPA 5,\ C_ Statistics script Complianz GDPR/CCPA 4 [mathin] | 132 кип |
| Столбец | в., A992 | |
| Глубина колонны / толщина полотна | [mathin] d_ Statistics script Complianz GDPR/CCPA 3,\ t_ Statistics script Complianz GDPR/CCPA 2 [mathin] | 14 в / 0.44 в |
| Ширина полки колонны / толщина | [mathin] b_ Statistics script Complianz GDPR/CCPA 1,\ t_ Statistics script Complianz GDPR/CCPA 0 [mathin] | 14.5 в / 0.71 в |
| Столбец Кдес | [mathin] k_{des,c} [mathin] | 1.31 в |
| Луч | Вы можете заметить, что основное отличие заключается в соединении полок балки с опорной колонной., A992 | |
| Глубина луча / толщина полотна | [mathin] d_{bm},\ t_{w,bm} [mathin] | 18 в / 0.355 в |
| Ширина полки балки / толщина | [mathin] b_{f,bm},\ t_{f,bm} [mathin] | 7.5 в / 0.57 в |
| Площадь луча / где | [mathin] A_{bm},\ k_{des,bm} [mathin] | 14.7 дюйм² / 0.972 в |
| Отступ балки от грани колонны | [mathin] clr [mathin] | 0.75 в |
| Выход колонны и балки / растягивающее напряжение | [mathin] F_{y},\ F_{u} [mathin] | 50 KSI / 65 KSI |
| Брекеты (каждый) | 2L5x5x1/2, A36 | |
| Область скобок (оба угла) | [mathin] A_{br} [mathin] | 9.58 дюйм² |
| Толщина угловой ножки / центр тяжести | [mathin] t_{l,br},\ \bar{y} [mathin] | 0.5 в / 1.42 в |
| Угол раскоса от опоры | [mathin] \theta [mathin] | 45° |
| Длина раскоса на косынке без раскоса | [mathin] L_{b} [mathin] | 9 в |
| Выход скобки / растягивающее напряжение | [mathin] F_{y,br},\ F_{u,br} [mathin] | 36 KSI / 58 KSI |
| Модуль упругости | [mathin] E [mathin] | 29000 KSI |
| Вещь | Символ | Стоимость |
|---|---|---|
| Косынки | 1/2 в, Класс А572 50, 15.5 в х 15.5 в | |
| Толщина косынки | [mathin] t_{gp} [mathin] | 0.5 в |
| Выход косынки / растягивающее напряжение | [mathin] F_{y,gp},\ F_{u,gp} [mathin] | 50 KSI / 65 KSI |
| Болты (все) | 1 в A490-SC, Поверхность класса А | |
| Болты раскосов: ряды / интервал / линии | [mathin] n_{r},\ s_{r},\ n_{c} [mathin] | 3 / 3 в / 1 |
| Болты раскосов: калибр на угловой опоре / конечное расстояние | [mathin] g_{a},\ L_{ev} [mathin] | 3 в / 1.5 в |
| Дырки в брекетах / ластовица | Стандартный (ЗППП) / негабаритный (ОВС) | |
| Сварной шов «косынка-балка» | [mathin] W,\ F_{EXX} [mathin] | 3/16 в филе с обеих сторон, Е70ХХ, 15.5 в долгом |
| Косынка одинарная пластина | ПЛ 3/8 Икс 3 3/4 Икс 12, A36 | |
| Болты с одинарной пластиной с косынкой: ряды / интервал / линии | [mathin] n_{r},\ s_{r},\ n_{c} [mathin] | 4 / 3 в / 1 |
| Отверстия в ластовице / одинарная пластина с косынкой | ЗППП / горизонтальные короткие прорези (HSSL) | |
| Косынка, приваренная к колонне | [mathin] W [mathin] | 1/4 в филе с обеих сторон, Е70ХХ |
| Балка одинарная | ПЛ 1/2 Икс 6 3/4 Икс 15, Класс А572 50 | |
| Болты с одинарной пластиной балки: ряды / интервал | [mathin] n_{r},\ s_{r} [mathin] | 5 / 3 в |
| Болты с одинарной пластиной балки: линии / интервал | [mathin] n_{c},\ s_{c} [mathin] | 2 / 3 в |
| Горизонтальное расстояние от края, все тарелки | [mathin] L_{eh} [mathin] | 1.5 в |
| Отверстия в перегородке балки / балка одинарная пластина | ЗППП / HSSL | |
| Приварка одной пластины балки к колонне | [mathin] W [mathin] | 5/16 в филе с обеих сторон, Е70ХХ |
Класс А36 на 3/8 в косынке одинарная пластина и углы нормальные для этих деталей. Во всех трех интерфейсах используются болты, предотвращающие скольжение., что здесь требуется, поскольку каждый интерфейс имеет отверстия увеличенного размера или с прорезями. (Aisc 360-16 J3.2).
шаг 1: Распределите силу раскоса с помощью метода равномерной силы. (Часть руководства AISC 13)
Метод равномерной силы выбирает размеры косынки таким образом, чтобы силы на границах между косынкой и балкой и косынкой и колонной не имели момента., затем разделяет силу распорки между ними. Какую бы горизонтальную силу ни оказывала косынка на колонну, она должна возвращаться за пределы балки., поэтому он также меняет осевую силу в соединении балки с колонной..
куда [mathin] e_{b} = d_{bm}/2 = 9\,in [mathin], [mathin] e_{c} = d_{c}/2 = 7\,in [mathin], [mathin] \tan\theta = 1 [mathin] и [mathin] \beta = 7.75\,in [mathin], половина высоты косынки на колонне. Идеальный центр тяжести силы, прикладываемой косынкой к балке, следует из ограничения UFM.:
[math] \alpha = e_{b} \tan\theta – e_{c} + \beta \tan\theta = (9\,in) \times (1) – (7\,in) + (7.75\,in) \times (1) = 9.75\,in [math]
Фактический центр тяжести сварного шва косынки с балкой равен [mathin] \bar{\alpha} = 15.5/2 + 0.75 = 8.5\,in [mathin] с лицевой стороны колонны: половина длины косынки плюс отступ. Расстояние, которое устанавливает разделение сил, равно:
[math] r = \sqrt{\left( \alpha + e_{c} \right)^{2} + \left( \beta + e_{b} \right)^{2}} = \sqrt{\left( (9.75\,in) + (7\,in) \right)^{2} + \left( (7.75\,in) + (9\,in) \right)^{2}} = 23.688\,in [math]
Силы интерфейса, с участием [mathin] P = 62\,kip [mathin]:
[math] H_{c} = \frac{e_{c}\, P}{r} = \frac{(7\,in) \times (62\,kip)}{(23.688\,in)} = 18.321\,kip [math]
[math] H_{b} = \frac{\alpha\, P}{r} = \frac{(9.75\,in) \times (62\,kip)}{(23.688\,in)} = 25.519\,kip [math]
Вертикальная сила на балке будет равна [mathin] e_{b} P / r = 23.556\,kip [mathin]. В этом отчете используется особый случай 2 метода (Часть руководства AISC 13, Руководство по проектированию 29 пример 5.3) и перемещает все это в интерфейс «косынка-колонна» как [mathin] \Delta V_{b} = 23.556\,kip [mathin]. Таким образом, соединение балки с колонной не должно воспринимать вертикальную силу раскоса., ценой момента на стыке «косынка-балка»:
[math] V_{c} = \frac{\beta\, P}{r} + \Delta V_{b} = \frac{(7.75\,in) \times (62\,kip)}{(23.688\,in)} + (23.556\,kip) = 43.841\,kip [math]
[math] V_{b} = \frac{e_{b}\, P}{r} – \Delta V_{b} = \frac{(9\,in) \times (62\,kip)}{(23.688\,in)} – (23.556\,kip) = 0\,kip [math]
[math] M_{b} = V_{b} \left| \alpha – \bar{\alpha} \right| + \Delta V_{b} \left| \alpha \right| = (0\,kip) \times \left| (9.75\,in) – (8.5\,in) \right| + (23.556\,kip) \times \left| (9.75\,in) \right| = 19.139\,kip{\cdot}ft [math]
Соединение балки с колонной затем воспринимает собственные силы балки плюс горизонтальную силу, которую каждая косынка передает прямо на колонну., который луч должен вернуть:
[math] C_{total} = T_{total} = C_{u} + \max\left( H_{c,upper},\, H_{c,lower} \right) = (132\,kip) + (18.321\,kip) = 150.32\,kip [math]
[math] V_{total} = V_{u} + V_{b,upper} + V_{b,lower} = (38\,kip) + (0\,kip) + (0\,kip) = 38\,kip [math]
Поскольку раскос находится под углом 45° и [mathin] e_{b} > e_{c} [mathin], интерфейс балки принимает на себя большую долю горизонтальной силы, 25.519 кип 43.84 компонент распорки кипа.
шаг 2: Ограничения детализации на болтах раскосов (Aisc 360-16 J3.3, J3.4, J3.5)
Расположение болтов должно быть поддающимся сборке и соответствовать предположениям, лежащим в основе уравнений прочности.. Болты, затянутые слишком близко, рвутся между отверстиями., и края, находящиеся слишком близко, вырываются.
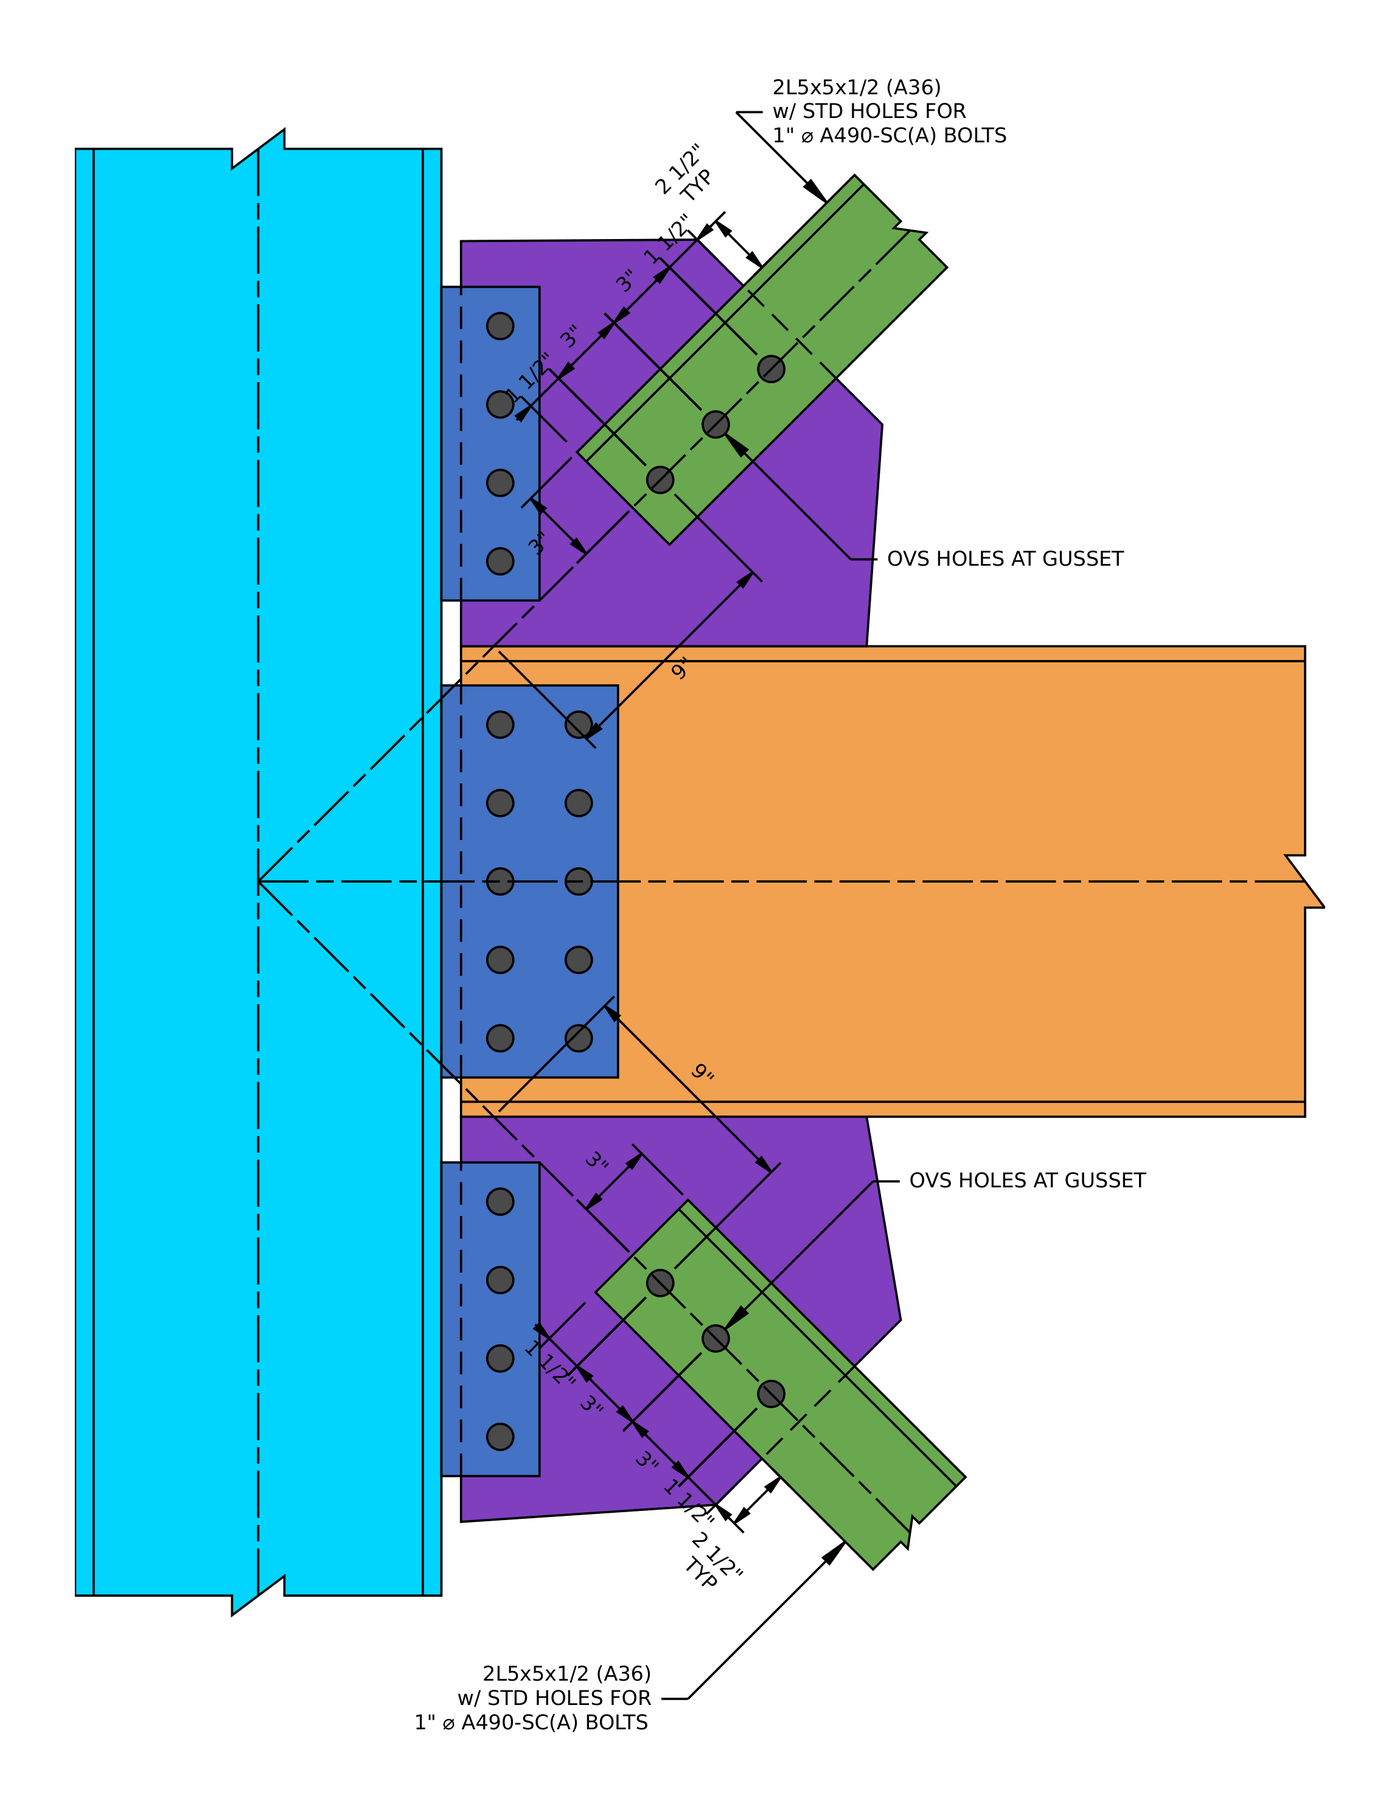
Деталь соединения раскосов. Три болта на каждую распорку 3 в, увеличенные отверстия в косынке и стандартные отверстия в углах.
Для 1 в болте минимальное расстояние составляет [mathin] 2\tfrac{2}{3} d_{b} = 2.667\,in [mathin] (J3.3) а минимальное краевое расстояние равно 1.25 в (Таблица J3.4). В ластовице есть отверстия увеличенного размера., поэтому приращение таблицы J3.5 1/8 in увеличивает минимальное конечное расстояние до 1.375 в.
| Лимит детализации | Лимит (в) | Действительный (в) | DCR | результат |
|---|---|---|---|---|
| Минимальный калибр болта | 2.000 | 3.000 | 0.667 | ПРОХОДЯТ |
| Минимальное расстояние между рядами болтов | 2.667 | 3.000 | 0.889 | ПРОХОДЯТ |
| Максимальное расстояние между рядами болтов | 6.000 | 3.000 | 0.500 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края косынки (ОВС) | 1.375 | 1.500 | 0.917 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края раскоса | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
| Минимальное расстояние от края по горизонтали | 1.250 | 2.000 | 0.625 | ПРОХОДЯТ |
Горизонтальное расстояние от края угла равно 5 в ноге меньше 3 в норме, 2 в. Определяющим рядом является расстояние до конца косынки с увеличенным приращением отверстия.:
[math] DCR = \frac{d}{c} = \frac{(1.375)}{(1.5)} = 0.91667 [math]
Прочность на единицу размера сварного шва 0.917 < 1.0, Прочность на единицу размера сварного шва
шаг 3: Сопротивление скольжению болтов раскоса (Aisc 360-16 J3.8)
В ластовице есть отверстия увеличенного размера., какой AISC 360-16 J3.2 допускается только в соединениях, критических для скольжения.. Болты предварительно затянуты, а трение между уголками и косынкой передает силу распорки. Проверка заключается в том, что соединение не проскальзывает под действием факторизованной нагрузки..
куда [mathin] \phi = 0.85 [mathin] для негабаритных отверстий, [mathin] \mu = 0.3 [mathin] для поверхности класса А, [mathin] D_{u} = 1.13 [mathin], [mathin] h_{f} = 1 [mathin] потому что нет наполнителей, [mathin] T_{b} = 64\,kip [mathin] для 1 в болте А490 (Таблица J3.1), [mathin] N_{s} = 2 [mathin] плоскости скольжения, поскольку косынка находится между двумя углами, [mathin] n_{r} = 3 [mathin] и [mathin] n_{c} = 1 [mathin]:
[math] \phi R_{n} = \phi\, \mu\, D_{u}\, h_{f}\, T_{b}\, N_{s}\, n_{r}\, n_{c} [math]
[math] \phi R_{n} = (0.85) \times (0.3) \times (1.13) \times (1) \times (64\,kip) \times (2) \times (3) \times (1) [math]
[math] \phi R_{n} = 110.65\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 110.65 кип = 0.560 < 1.0, Прочность на единицу размера сварного шва
Двойной угол бесплатно удваивает силу скольжения.: каждый болт зажимает две прилегающие поверхности.
шаг 4: Подшипник болта и вырыв на косынке (Aisc 360-16 J3.10)
Болты, критические к скольжению, по-прежнему необходимо проверять на подшипник., потому что, если соединение проскальзывает, болты упираются в отверстия по бокам. Перед болтом, ближайшим к краю косынки, меньше всего материала..
Отверстие для косынки слишком велико, [mathin] d_{h} = 1.25\,in [mathin]. Освободите расстояния для концевого болта и между болтами:
[math] l_{c1} = L_{ev} – \frac{d_{h}}{2} = (1.5\,in) – \frac{(1.25\,in)}{2} = 0.875\,in [math]
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.25\,in) = 1.75\,in [math]
куда [mathin] t_{gp} = 0.5\,in [mathin], [mathin] F_{u,gp} = 65\,ksi [mathin], [mathin] n_{r} = 3 [mathin], [mathin] n_{c} = 1 [mathin], [mathin] d_{b} = 1\,in [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n} = (0.75) \times \left[ \min\left(1.2 \times (0.875\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (1) + \min\left(1.2 \times (1.75\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (1) \times ((3) – 1) \right] [math]
[math] \phi R_{n} = 127.97\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 127.97 кип = 0.484 < 1.0, Прочность на единицу размера сварного шва
Вырыв управляет каждым болтом, потому что слишком большое отверстие врезается в свободное пространство.
шаг 5: Болт подшипника и вырыв на раскосе (Aisc 360-16 J3.10)
Та же проверка применима и к углам. Обе угловые опоры опираются на болты., поэтому толщина подшипника в два раза больше ножки, [mathin] 2 t_{l,br} = 1\,in [mathin].
Уголки имеют стандартные отверстия., [mathin] d_{h} = 1.125\,in [mathin]:
[math] l_{c1} = (1.5\,in) – \frac{(1.125\,in)}{2} = 0.9375\,in \qquad l_{c2} = (3\,in) – (1.125\,in) = 1.875\,in [math]
С [mathin] F_{u,br} = 58\,ksi [mathin]:
[math] \phi R_{n} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) 2 t_{l,br} F_{u,br}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) 2 t_{l,br} F_{u,br}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n} = (0.75) \times \left[ \min\left(1.2 \times (0.9375\,in),\, 2.4 \times (1\,in)\right) \times (1\,in) \times (58\,ksi) \times (1) + \min\left(1.2 \times (1.875\,in),\, 2.4 \times (1\,in)\right) \times (1\,in) \times (58\,ksi) \times (1) \times ((3) – 1) \right] [math]
[math] \phi R_{n} = 244.69\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 244.69 кип = 0.253 < 1.0, Прочность на единицу размера сварного шва
шаг 6: Блокировка сдвига косынки на раскосе (Aisc 360-16 J4.3)
Блок косынки может вырваться вокруг болтов: срезать вдоль линии болта и натянуть до края косынки. С одной линией болтов, это Г-образный блок.
куда [mathin] L_{eh,gp} = 2\,in [mathin] расстояние до края косынки рядом с линией болта, [mathin] L_{br,gp} = 9\,in [mathin] длина распорки на косынке, и каждая дырка добавляет 1/16 за ущерб (Б4.3):
[math] A_{nt} = t_{gp} \left[ (n_{c}-1)\, s_{c} + L_{eh,gp} – (n_{c} – 0.5) \left( d_{h} + 0.0625\,in \right) \right] = (0.5\,in) \times \left[ 0 + (2\,in) – ((1) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 0.67188\,in^{2} [math]
[math] A_{gv} = t_{gp} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = (0.5\,in) \times \left[ (1.5\,in) + ((3)-1) \times (3\,in) \right] = 3.75\,in^{2} [math]
[math] A_{nv} = t_{gp} \left[ L_{br,gp} – L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] = (0.5\,in) \times \left[ (9\,in) – (1.5\,in) – ((3) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 2.1094\,in^{2} [math]
С [mathin] U_{bs} = 1 [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left( 0.6\, F_{u} A_{nv} + U_{bs} F_{u} A_{nt} \le 0.6\, F_{y} A_{gv} + U_{bs} F_{u} A_{nt} \right) [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (2.1094\,in^{2}) + (1) \times (65\,ksi) \times (0.67188\,in^{2}) \le 0.6 \times (50\,ksi) \times (3.75\,in^{2}) + (1) \times (65\,ksi) \times (0.67188\,in^{2}) \right) = 94.453\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 94.453 кип = 0.656 < 1.0, Прочность на единицу размера сварного шва
Это высшая проверка прочности со стороны раскоса.. Сдвиговое разрушение на сетчатом участке определяет текучесть при сдвиге..
шаг 7: Блок сдвига скобы (Aisc 360-16 J4.3)
Такой же вырыв может случиться и в угловых опорах.. Оба угла действуют вместе, так что толщина [mathin] 2 t_{l,br} = 1\,in [mathin], со стандартными отверстиями [mathin] d_{h} = 1.125\,in [mathin] и 2 в краю ноги [mathin] L_{eh,br} [mathin]:
[math] A_{nt} = (1\,in) \times \left[ 0 + (2\,in) – 0.5 \times ((1.125\,in) + (0.0625\,in)) \right] = 1.4063\,in^{2} [math]
[math] A_{gv} = (1\,in) \times \left[ (1.5\,in) + 2 \times (3\,in) \right] = 7.5\,in^{2} [math]
[math] A_{nv} = (1\,in) \times \left[ (9\,in) – (1.5\,in) – 2.5 \times ((1.125\,in) + (0.0625\,in)) \right] = 4.5313\,in^{2} [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (58\,ksi) \times (4.5313\,in^{2}) + (1) \times (58\,ksi) \times (1.4063\,in^{2}) \le 0.6 \times (36\,ksi) \times (7.5\,in^{2}) + (1) \times (58\,ksi) \times (1.4063\,in^{2}) \right) = 179.44\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 179.44 кип = 0.346 < 1.0, Прочность на единицу размера сварного шва
шаг 8: Гуссет в напряжении на участке Уитмора (Aisc 360-16 J4.1)
Усилие раскоса распространяется на косынку примерно под углом 30° с каждой стороны от линии болта.. Сечение Уитмора — это ширина разворота на последнем болте., и косынка должна поддаться и разорваться на ней не раньше, чем усилие раскоса.
С [mathin] L_{br} = (n_{r}-1) s_{r} = 6\,in [mathin] и [mathin] W_{br} = 0 [mathin] для одной линии болтов (Руководство AISC Рис.. 9-1):
[math] W = 2\, L_{br} \tan 30^{\circ} + W_{br} = 2 \times (6\,in) \times \tan 30^{\circ} + 0 = 6.9282\,in [math]
[math] \phi R_{n,ty} = \phi\, F_{y,gp}\, t_{gp}\, W = (0.9) \times (50\,ksi) \times (0.5\,in) \times (6.9282\,in) = 155.88\,kip [math]
[math] \phi R_{n,tr} = \phi\, F_{u,gp}\, t_{gp} \left[ W – n_{c}\left( d_{h} + 0.0625\,in \right) \right] = (0.75) \times (65\,ksi) \times (0.5\,in) \times \left[ (6.9282\,in) – (1) \times ((1.25\,in) + (0.0625\,in)) \right] = 136.88\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 136.88 кип = 0.453 < 1.0, Прочность на единицу размера сварного шва
шаг 9: Распорка при разрыве при растяжении со сдвиговой задержкой (Aisc 360-16 Д3, J4.1)
Только одна ножка каждого уголка прикручена болтами., поэтому напряжение в выдающихся ногах должно отставать через соединенные ноги.. Коэффициент сдвиговой задержки U уменьшает чистую площадь, чтобы учесть это..
С [mathin] \bar{y} = 1.42\,in [mathin] и длина соединения [mathin] (n_{r}-1) s_{r} = 6\,in [mathin] (Таблица D3.1, Дело 2):
[math] U = 1 – \frac{\bar{y}}{(n_{r}-1)\, s_{r}} = 1 – \frac{(1.42\,in)}{((3)-1) \times (3\,in)} = 0.76343 [math]
[math] \phi R_{n} = \phi\, F_{u,br}\, U \left[ A_{br} – n_{c} \left( d_{h} + 0.0625\,in \right) 2 t_{l,br} \right] = (0.75) \times (58\,ksi) \times (0.76343) \times \left[ (9.58\,in^{2}) – (1) \times ((1.125\,in) + (0.0625\,in)) \times (1\,in) \right] = 278.71\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 278.71 кип = 0.222 < 1.0, Прочность на единицу размера сварного шва
шаг 10: Ластовица при сжатии (Aisc 360-16 J4.4, E3)
Когда брекета смещается, полоса косынки Уитмора между последним болтом и поддерживаемыми краями косынки действует как короткая колонна.
С [mathin] K = 1.2 [mathin], [mathin] L = 9\,in [mathin] и [mathin] r = t_{gp}/\sqrt{12} [mathin], [mathin] KL/r = 74.825 [mathin], что выше 25, поэтому применяется глава E. Это также ниже [mathin] 4.71\sqrt{E/F_{y}} = 113.43 [mathin], итак уравнение. применяется E3-2:
[math] F_{e} = \frac{\pi^{2} E}{\left( KL/r \right)^{2}} = \frac{\pi^{2} \times (29000\,ksi)}{(74.825)^{2}} = 51.122\,ksi [math]
[math] F_{cr} = 0.658^{\frac{F_{y}}{F_{e}}} F_{y} = 0.658^{\frac{(50\,ksi)}{(51.122\,ksi)}} \times (50\,ksi) = 33.204\,ksi [math]
[math] \phi R_{n} = \phi\, F_{cr}\, t_{gp}\, W = (0.9) \times (33.204\,ksi) \times (0.5\,in) \times (6.9282\,in) = 103.52\,kip [math]
Прочность на единицу размера сварного шва 62 кип / 103.52 кип = 0.599 < 1.0, Прочность на единицу размера сварного шва
Выпучивание снижает прочность косынки на сжатие примерно до двух третей ее предела текучести при растяжении.. А 9 в незакрепленной длине это примерно самая большая длина 1/2 в ластовице выдерживает такую нагрузку.
шаг 11: Минимальный размер углового шва на балке (Aisc 360-16 J2.2b)
Угловой сварной шов, который слишком мал для соединяемых деталей, может треснуть при остывании.. В таблице J2.4 установлен минимум по более тонкой части., здесь 1/2 в ластовице, так что минимум 3/16 в.
[math] DCR = \frac{d}{c} = \frac{(0.188)}{(0.188)} = 1 [math]
Прочность на единицу размера сварного шва 1.000, Прочность на единицу размера сварного шва
Соотношение 1.000 здесь имеется в виду 3/16 в сварном шве указан наименьший разрешенный размер. Далее проверяется его прочность.
шаг 12: Сварной шов «косынка-балка» (Aisc 360-16 Дж2.4, Руководство по проектированию AISC 29)
Сварной шов воспринимает горизонтальную силу [mathin] H_{b} [mathin] по своей длине, плюс момент [mathin] M_{b} [mathin] от шага 1 как изменяющаяся нормальная сила. При проверке используется пиковая сила на дюйм на наиболее нагруженном конце..
Предел основного металла по размеру сварного шва (Ручное уравнение AISC. 9-2)
Сварной шов не может быть прочнее металла, с которым он сплавлен.. Косынка приварена с обеих сторон., так что он получает половину своей толщины за сварной шов:
[math] D_{max} = \frac{t_{f,bm} F_{u,bm} \le 0.5\, t_{gp} F_{u,gp}}{3.09\,kip/in \times 1} = \frac{(0.57\,in) \times (65\,ksi) \le (0.25\,in) \times (65\,ksi)}{(3.09\,kip/in) \times (1)} = 5.2589 [math]
Эффективная длина сварного шва
[math] L_{w} = 2 \left[ L_{gp} – 2 W \right] = 2 \times \left[ (15.5\,in) – 2 \times (0.1875\,in) \right] = 30.25\,in [math]
Силы на сварном шве
Момент становится нормальной силой при использовании пластикового участка двух линий сварки., [mathin] L_{w}^{2}/8 [mathin]. С [mathin] V_{b} = 0 [mathin]:
[math] V_{b,total} = \frac{8\, M_{b}}{L_{w}} + V_{b} = \frac{8 \times (19.139\,kip{\cdot}ft)}{(30.25\,in)} + (0\,kip) = 60.74\,kip [math]
[math] R = \sqrt{V_{b,total}^{2} + H_{b}^{2}} = \sqrt{(60.74\,kip)^{2} + (25.519\,kip)^{2}} = 65.883\,kip \qquad \theta = \tan^{-1}\left| \frac{60.74}{25.519} \right| = 67.211^{\circ} [math]
На другом конце сварного шва нормальная сила равна [mathin] |V_{b} – 8 M_{b}/L_{w}| = 60.74\,kip [mathin], так [mathin] R_{min} = 65.883\,kip [mathin] слишком. Часть руководства AISC 13 применяет 1.25 коэффициент пластичности сварного шва равен среднему значению двух концов:
[math] R_{w} = \max\left( R,\, 1.25\, \frac{R + R_{min}}{2} \right) = \max\left( (65.883\,kip),\, 1.25 \times \frac{(65.883\,kip) + (65.883\,kip)}{2} \right) = 82.354\,kip [math]
Так как [mathin] V_{b} = 0 [mathin], момент нагружает оба конца одинаково (один в напряжении, один в сжатии), и [mathin] R_{w} [mathin] это просто [mathin] 1.25 R [mathin].
Прочность сварного шва (уравнение. J2-4)
[math] \phi R_{n} = \phi\, 0.6\, F_{EXX} \frac{\sqrt{2}}{2} \left( W \le \frac{D_{max}}{16} \right) \left[ 1 + 0.5 \left( \sin\theta \right)^{1.5} \right] L_{w} [math]
[math] \phi R_{n} = (0.75) \times 0.6 \times (70\,ksi) \times \frac{\sqrt{2}}{2} \times \left( (0.1875\,in) \le \frac{(5.2589)}{(16)} \right) \times \left[ 1 + 0.5 \times (\sin(67.211^{\circ}))^{1.5} \right] \times (30.25\,in) = 182.25\,kip [math]
Прочность на единицу размера сварного шва 82.354 кип / 182.25 кип = 0.452 < 1.0, Прочность на единицу размера сварного шва
Почти все сварочное усилие исходит от специального случая. 2 момент. Без этого, сварной шов будет видеть только 25.519 кип горизонтальная сила.
шаг 13: Косынка поддается сдвигу вдоль балки (Aisc 360-16 J4.2)
Горизонтальная сила [mathin] H_{b} [mathin] разрезает косынку по сварному краю. С [mathin] A_{gv} = 15.5 \times 0.5 = 7.75\,in^{2} [mathin] и [mathin] \phi = 1 [mathin] (Руководство по проектированию 29 пример 5.3):
[math] \phi R_{n} = \phi\, 0.6\, F_{y,gp} A_{gv} = (1) \times 0.6 \times (50\,ksi) \times (7.75\,in^{2}) = 232.5\,kip [math]
Прочность на единицу размера сварного шва 25.519 кип / 232.5 кип = 0.110 < 1.0, Прочность на единицу размера сварного шва
шаг 14: Косынка при растяжении поддается вдоль балки (Aisc 360-16 J4.1)
Этот момент приводит к растяжению одного конца сварной кромки косынки.. Следуя руководству по проектированию 29 пример 5.3, нормальная сила и момент складываются как напряжения на краю и снова превращаются в эквивалентную силу на всем протяжении 15.5 в длину:
[math] N_{e} = \left| V_{b} \right| + \frac{4 \left| M_{b} \right|}{L_{gp}} = (0\,kip) + \frac{4 \times (19.139\,kip{\cdot}ft)}{(15.5\,in)} = 59.27\,kip [math]
[math] \phi R_{n} = \phi\, F_{y,gp}\, t_{gp}\, L_{gp} = (0.9) \times (50\,ksi) \times (0.5\,in) \times (15.5\,in) = 348.75\,kip [math]
Прочность на единицу размера сварного шва 59.27 кип / 348.75 кип = 0.170 < 1.0, Прочность на единицу размера сварного шва
шаг 15: Полотно балки под косынкой (Aisc 360-16 J10.3, J10.2)
Сжимающая половина момента косынки давит на полку балки рядом с колонной., так что полотно балки там может покалечиться или поддаться локально. Косынка находится на конце балки, поэтому применяются ближние формы уравнений.
В отчете применяется половина пиковой нормальной силы., [mathin] 60.74/2 = 30.37\,kip [mathin], более половины длины косынки, [mathin] l_{b} = 7.75\,in [mathin]. Это моделирует сторону сжатия моментной пары.. С [mathin] \phi = 0.75 [mathin], [mathin] l_{b}/d = 0.43 > 0.2 [mathin] и [mathin] Q_{f} = 1 [mathin]:
[math] \phi R_{n,wlc} = \phi\, 0.4\, t_{w}^{2} \left[ 1 + \left( \frac{4 l_{b}}{d} – 0.2 \right) \left( \frac{t_{w}}{t_{f}} \right)^{1.5} \right] \sqrt{\frac{E\, F_{y}\, t_{f}}{t_{w}}}\, Q_{f} [math]
[math] \phi R_{n,wlc} = (0.75) \times 0.4 \times (0.355\,in)^{2} \times \left[ 1 + \left( \frac{4 \times (7.75\,in)}{(18\,in)} – 0.2 \right) \times \left( \frac{(0.355\,in)}{(0.57\,in)} \right)^{1.5} \right] \times \sqrt{\frac{(29000\,ksi) \times (50\,ksi) \times (0.57\,in)}{(0.355\,in)}} \times (1) = 100.85\,kip [math]
Локальная веб-выдача возле конца участника (уравнение. J10-3), с участием [mathin] \phi = 1 [mathin]:
[math] \phi R_{n,wly} = \phi\, F_{y}\, t_{w} \left( 2.5\, k_{des} + l_{b} \right) = (1) \times (50\,ksi) \times (0.355\,in) \times \left( 2.5 \times (0.972\,in) + (7.75\,in) \right) = 180.69\,kip [math]
Прочность на единицу размера сварного шва 30.37 кип / 100.85 кип = 0.301 < 1.0, Прочность на единицу размера сварного шва
В отчете указано разрушительное уравнение J10-4., но числа, которые он заменяет, представляют собой ближайшую форму с 0.4 и (4фунт/сут — 0.2), что представляет собой уравнение. J10-5b. Это правильная форма силы, находящейся так близко к концу балки..
шаг 16: Детализация ограничений одинарной пластины с косынкой (Aisc 360-16 J3.3, J3.4, J3.5)
Косынка прикручивается к 3/8 в пластине, приваренной к полке колонны. Пластина имеет горизонтальные короткие прорези., которые добавляют 1/8 до минимального краевого расстояния через паз (Таблица J3.5).
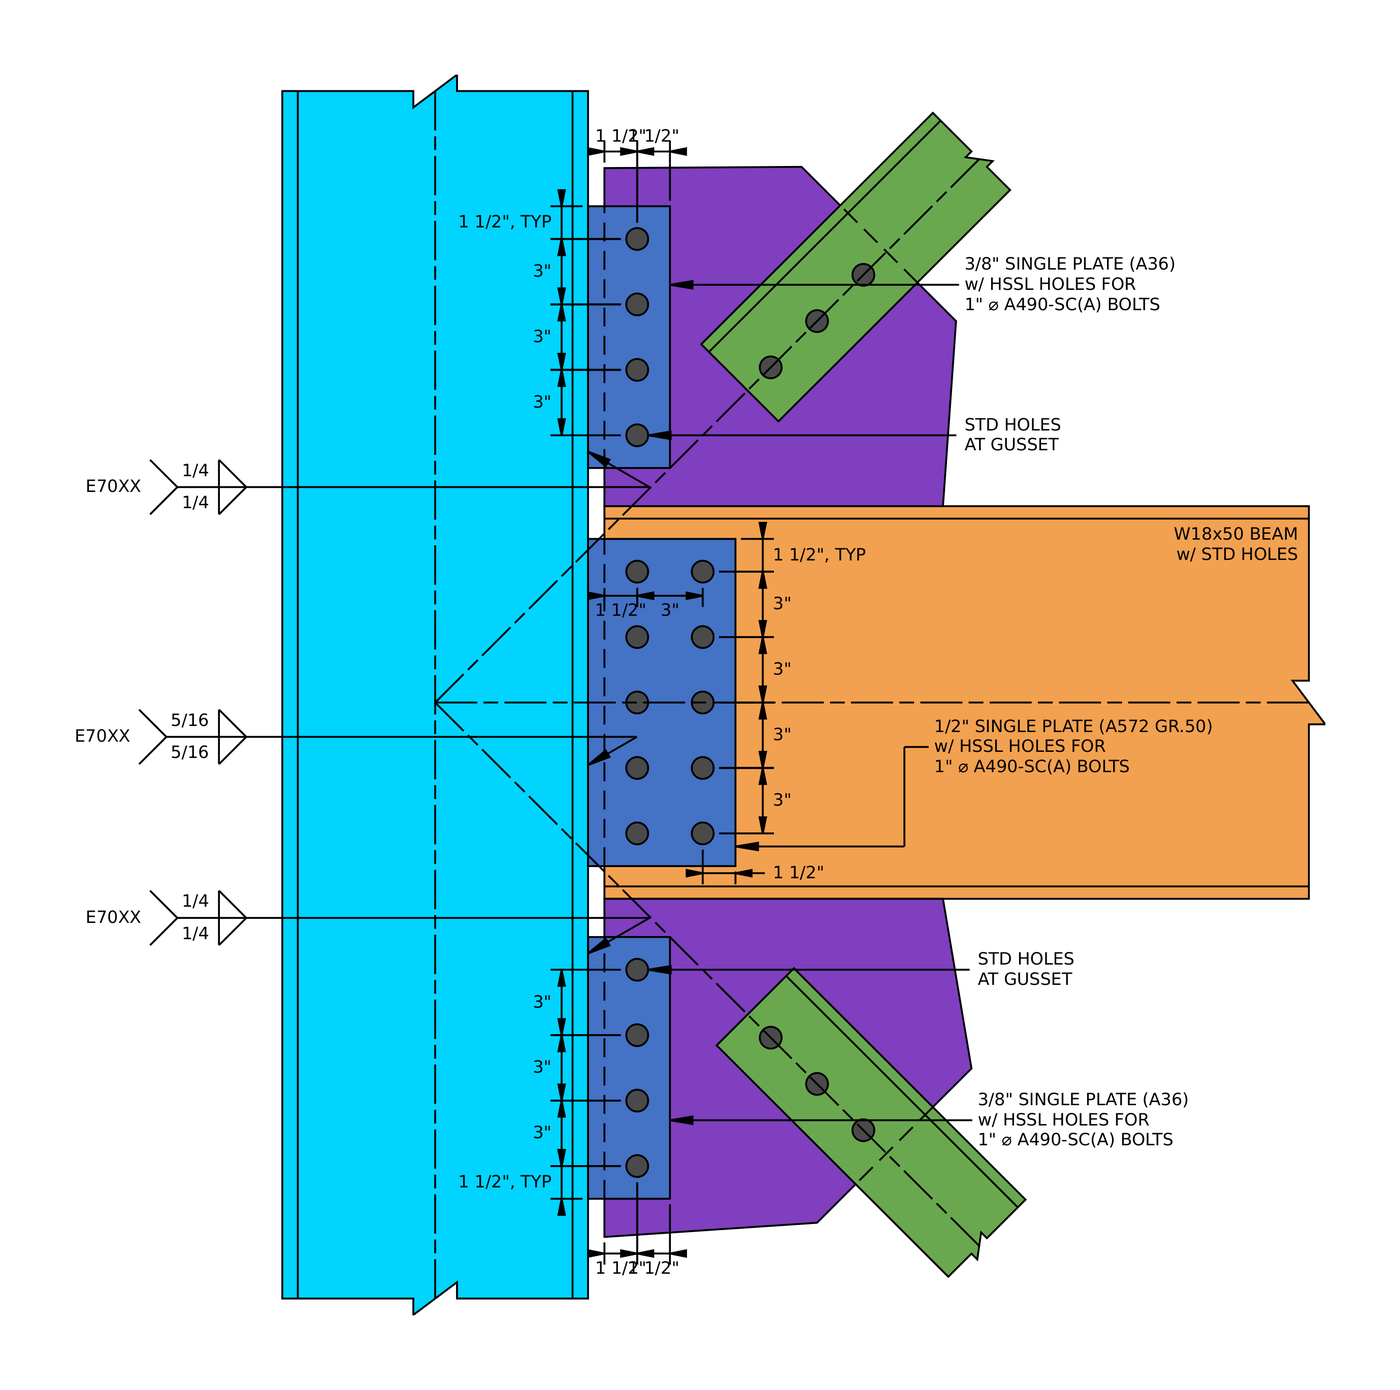
Деталь из одной пластины. Косынки крепятся четырьмя болтами в один ряд., а балочная пластина занимает две линии по пять. Все три пластины имеют горизонтальные короткие прорези..
| Лимит детализации | Лимит (в) | Действительный (в) | DCR | результат |
|---|---|---|---|---|
| Минимальное расстояние между рядами болтов | 2.667 | 3.000 | 0.889 | ПРОХОДЯТ |
| Максимальное расстояние между рядами болтов | 6.000 | 3.000 | 0.500 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края пластины | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
| Минимальное расстояние от края пластины по горизонтали (HSSL) | 1.375 | 1.500 | 0.917 | ПРОХОДЯТ |
| Минимальное расстояние от края косынки по горизонтали | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
| Минимальная глубина пластины | 7.750 | 12.000 | 0.646 | ПРОХОДЯТ |
Минимальная глубина пластины составляет половину 15.5 в косынке на колонне, чтобы пластина поддерживала как минимум половину косынки.
Прочность на единицу размера сварного шва 1.375 / 1.5 знак равно 0.917 < 1.0, Прочность на единицу размера сварного шва
шаг 17: Группа болтов крепления косынки к колонне (Aisc 360-16 J3.8, Часть руководства AISC 7)
Четыре болта несут [mathin] V_{c} [mathin] и [mathin] H_{c} [mathin] все вместе, с эксцентриситетом от линии сварного шва. Метод мгновенного центра вращения дает коэффициент C: количество болтов, на которых стоит эксцентриковая группа.
Результирующая и ее угол от вертикали:
[math] R = \sqrt{V_{c}^{2} + H_{c}^{2}} = \sqrt{(43.841\,kip)^{2} + (18.321\,kip)^{2}} = 47.515\,kip \qquad \theta = \tan^{-1}\left( \frac{18.321}{43.841} \right) = 22.681^{\circ} [math]
Эксцентриситет — это расстояние от сварного шва до линии болта., [mathin] e = 2.25\,in [mathin]. Для болтов на (0, 0), (0, 3), (0, 6) и (0, 9), итерация помещает мгновенный центр в [mathin] x_{ic} = -4.0517\,in [mathin], [mathin] y_{ic} = 6.7655\,in [mathin], что дает [mathin] C = 3.14 [mathin] и коэффициент момента [mathin] C’ = 11.256\,in [mathin]. Каждый болт критичен к скольжению, с участием [mathin] N_{s} = 1 [mathin]:
[math] \phi R_{n} = \phi\, \mu\, D_{u}\, h_{f}\, T_{b}\, N_{s}\, C = (0.85) \times (0.3) \times (1.13) \times (1) \times (64\,kip) \times (1) \times (3.14) = 57.907\,kip [math]
Прочность на единицу размера сварного шва 47.515 кип / 57.907 кип = 0.821 < 1.0, Прочность на единицу размера сварного шва
Прорези расположены горизонтально, а результирующая наклонена к ним на 22,7°., поэтому в отчете сохраняется φ = 0.85 для шлицевых отверстий. Проскальзывание болта – это самая высокая проверка со стороны косынки..
шаг 18: Пластичность одинарной пластины с косынкой (Часть руководства AISC 10)
Одна пластина должна поддаться изгибу, прежде чем болты срежутся., поэтому тарелка не может быть слишком толстой. Часть руководства AISC 10 (уравнение. 10-3 и 10-4) дает максимальную толщину с момента, когда затворная группа может нести.
С [mathin] F_{nv} = 68\,ksi [mathin], [mathin] d_{b} = 1\,in [mathin], [mathin] C’ = 11.256\,in [mathin], [mathin] F_{y} = 36\,ksi [mathin] и [mathin] h = 12\,in [mathin]:
[math] M_{max} = \frac{F_{nv}}{0.90} \frac{\pi d_{b}^{2}}{4} C’ = \frac{(68\,ksi)}{0.90} \times \frac{\pi \times (1\,in)^{2}}{4} \times (11.256\,in) = 55.664\,kip{\cdot}ft [math]
[math] t_{max} = \frac{6\, M_{max}}{F_{y}\, h^{2}} = \frac{6 \times (55.664\,kip{\cdot}ft)}{(36\,ksi) \times (12\,in)^{2}} = 0.77311\,in [math]
Прочность на единицу размера сварного шва 0.375 в / 0.77311 в = 0.485 < 1.0, Прочность на единицу размера сварного шва
шаг 19: Болт-подшипник на одинарной косынке (Aisc 360-16 J3.10)
Пластину проверяют на несущую способность и вырыв в каждом направлении нагрузки отдельно., тогда для обоих вместе. Каждая прочность представляет собой среднее значение на болт, умноженное на C., чтобы он соответствовал мощности затворной группы.
Вертикальный (сдвиг) направление
Размер вертикального отверстия является стандартным. 1.125 в, так [mathin] l_{c1} = 0.9375\,in [mathin] и [mathin] l_{c2} = 1.875\,in [mathin]. С [mathin] t = 0.375\,in [mathin], [mathin] F_{u} = 58\,ksi [mathin] и [mathin] n_{r} = 4 [mathin]:
[math] \phi R_{n,v} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t F_{u} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t F_{u} \left( n_{r} – 1 \right) \right] \frac{C}{n_{r}} [math]
[math] \phi R_{n,v} = (0.75) \times \left[ \min\left(1.125,\, 2.4\right) \times (0.375\,in) \times (58\,ksi) + \min\left(2.25,\, 2.4\right) \times (0.375\,in) \times (58\,ksi) \times ((4) – 1) \right] \times \frac{(3.14)}{(4)} = 100.84\,kip [math]
Прочность на единицу размера сварного шва 43.841 кип / 100.84 кип = 0.435 < 1.0, Прочность на единицу размера сварного шва
По горизонтали (осевой) направление
Поперек прорези отверстие 1.3125 в долгом, так [mathin] l_{c1} = 1.5 – 1.3125/2 = 0.84375\,in [mathin]. Есть одна линия болтов, поэтому член внутреннего болта умножается на [mathin] (n_{c} – 1) = 0 [mathin] и его негатив [mathin] l_{c2} = -1.3125\,in [mathin] не имеет никакого эффекта:
[math] \phi R_{n,a} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t F_{u} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t F_{u} \left( n_{c} – 1 \right) \right] \frac{C}{n_{c}} [math]
[math] \phi R_{n,a} = (0.75) \times \left[ \min\left(1.0125,\, 2.4\right) \times (0.375\,in) \times (58\,ksi) + 0 \right] \times \frac{(3.14)}{(1)} = 51.862\,kip [math]
Прочность на единицу размера сварного шва 18.321 кип / 51.862 кип = 0.353 < 1.0, Прочность на единицу размера сварного шва
Взаимодействие
[math] \left( \frac{V_{c}}{\phi R_{n,v}} \right)^{2} + \left( \frac{H_{c}}{\phi R_{n,a}} \right)^{2} = \left( \frac{(43.841\,kip)}{(100.84\,kip)} \right)^{2} + \left( \frac{(18.321\,kip)}{(51.862\,kip)} \right)^{2} = 0.31381 [math]
Прочность на единицу размера сварного шва 0.314 < 1.0, Прочность на единицу размера сварного шва
шаг 20: Болт-подшипник на косынке на колонне (Aisc 360-16 J3.10)
Те же три проверки применяются к 1/2 в ластовице, у которого стандартные отверстия.
Вертикальный (сдвиг) направление
В 12 в пластине находится по центру 15.5 в косынке, поэтому конечное расстояние косынки равно [mathin] L_{ev} = (15.5 – 12)/2 + 1.5 = 3.25\,in [mathin] и [mathin] l_{c1} = 2.6875\,in [mathin]. С [mathin] t = 0.5\,in [mathin] и [mathin] F_{u} = 65\,ksi [mathin]:
[math] \phi R_{n,v} = (0.75) \times \left[ \min\left(3.225,\, 2.4\right) \times (0.5\,in) \times (65\,ksi) + \min\left(2.25,\, 2.4\right) \times (0.5\,in) \times (65\,ksi) \times ((4) – 1) \right] \times \frac{(3.14)}{(4)} = 175.08\,kip [math]
Прочность на единицу размера сварного шва 43.841 кип / 175.08 кип = 0.250 < 1.0, Прочность на единицу размера сварного шва
По горизонтали (осевой) направление
С 1.5 по краю и стандартному отверстию, [mathin] l_{c1} = 0.9375\,in [mathin]:
[math] \phi R_{n,a} = (0.75) \times \left[ \min\left(1.125,\, 2.4\right) \times (0.5\,in) \times (65\,ksi) + 0 \right] \times \frac{(3.14)}{(1)} = 86.105\,kip [math]
Прочность на единицу размера сварного шва 18.321 кип / 86.105 кип = 0.213 < 1.0, Прочность на единицу размера сварного шва
Взаимодействие
[math] \left( \frac{(43.841\,kip)}{(175.08\,kip)} \right)^{2} + \left( \frac{(18.321\,kip)}{(86.105\,kip)} \right)^{2} = 0.10798 [math]
Прочность на единицу размера сварного шва 0.108 < 1.0, Прочность на единицу размера сварного шва
шаг 21: Блочный сдвиг одиночной пластины «косынки» (Aisc 360-16 J4.3)
Блок может вырваться из пластины под действием вертикальной силы., под действием горизонтальной силы, или под обоими. Вертикальный корпус представляет собой Г-образный блок по линии затвора.. Горизонтальный корпус имеет две формы, Л и У, и более слабый правит.
Вертикальный (сдвиг) направление
Натяжная ножка пересекает половину прорезанного отверстия., [mathin] d_{h} = 1.3125\,in [mathin]:
[math] A_{nt} = (0.375\,in) \times \left[ (1.5\,in) – 0.5 \times ((1.3125\,in) + (0.0625\,in)) \right] = 0.30469\,in^{2} [math]
[math] A_{gv} = (0.375\,in) \times \left[ (1.5\,in) + 3 \times (3\,in) \right] = 3.9375\,in^{2} [math]
[math] A_{nv} = t \left[ h_{sp} – L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] = (0.375\,in) \times \left[ (12\,in) – (1.5\,in) – 3.5 \times ((1.125\,in) + (0.0625\,in)) \right] = 2.3789\,in^{2} [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (58\,ksi) \times (2.3789\,in^{2}) + (1) \times (58\,ksi) \times (0.30469\,in^{2}) \le 0.6 \times (36\,ksi) \times (3.9375\,in^{2}) + (1) \times (58\,ksi) \times (0.30469\,in^{2}) \right) = 75.343\,kip [math]
Прочность на единицу размера сварного шва 43.841 кип / 75.343 кип = 0.582 < 1.0, Прочность на единицу размера сварного шва
По горизонтали (осевой) направление
L-образный рисунок рвется при растяжении вдоль линии болта и разрезается сверху.. Срезная ножка проходит от болта к свободному концу пластины., [mathin] b_{sp} – L_{b,sp} = 3.75 – 2.25 = 1.5\,in [mathin]:
[math] A_{nt} = (0.375\,in) \times \left[ 3 \times (3\,in) + (1.5\,in) – 3.5 \times (1.1875\,in) \right] = 2.3789\,in^{2} \quad A_{gv} = 0.5625\,in^{2} \quad A_{nv} = 0.30469\,in^{2} [math]
[math] \phi R_{n,L} = (0.75) \times \left( 0.6 \times (58\,ksi) \times (0.30469\,in^{2}) + (1) \times (58\,ksi) \times (2.3789\,in^{2}) \le 0.6 \times (36\,ksi) \times (0.5625\,in^{2}) + (1) \times (58\,ksi) \times (2.3789\,in^{2}) \right) = 111.43\,kip [math]
U-образная форма рвется при натяжении между внешними болтами и срезается сверху и снизу.:
[math] A_{nt} = (0.375\,in) \times \left[ 3 \times (3\,in) – 3 \times (1.1875\,in) \right] = 2.0391\,in^{2} \quad A_{gv} = 2 \times (0.375\,in) \times (1.5\,in) = 1.125\,in^{2} \quad A_{nv} = 0.60938\,in^{2} [math]
[math] \phi R_{n,U} = (0.75) \times \left( 0.6 \times (58\,ksi) \times (0.60938\,in^{2}) + (1) \times (58\,ksi) \times (2.0391\,in^{2}) \le 0.6 \times (36\,ksi) \times (1.125\,in^{2}) + (1) \times (58\,ksi) \times (2.0391\,in^{2}) \right) = 104.6\,kip [math]
Прочность на единицу размера сварного шва 18.321 кип / 104.6 кип = 0.175 < 1.0, Прочность на единицу размера сварного шва
Взаимодействие
[math] \left( \frac{(43.841\,kip)}{(75.343\,kip)} \right)^{2} + \left( \frac{(18.321\,kip)}{(104.6\,kip)} \right)^{2} = 0.36926 [math]
Прочность на единицу размера сварного шва 0.369 < 1.0, Прочность на единицу размера сварного шва
шаг 22: Блокирующий сдвиг косынки у колонны (Aisc 360-16 J4.3)
Те же узоры применимы и к ластовице., с его 3.25 на конечном расстоянии.
Вертикальный (сдвиг) направление
[math] A_{nt} = (0.5\,in) \times \left[ (1.5\,in) – 0.5 \times ((1.3125\,in) + (0.0625\,in)) \right] = 0.40625\,in^{2} [math]
[math] A_{gv} = (0.5\,in) \times \left[ (3.25\,in) + 3 \times (3\,in) \right] = 6.125\,in^{2} \qquad A_{nv} = (0.5\,in) \times \left[ (15.5\,in) – (3.25\,in) – 3.5 \times (1.1875\,in) \right] = 4.0469\,in^{2} [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (4.0469\,in^{2}) + (1) \times (65\,ksi) \times (0.40625\,in^{2}) \le 0.6 \times (50\,ksi) \times (6.125\,in^{2}) + (1) \times (65\,ksi) \times (0.40625\,in^{2}) \right) = 138.18\,kip [math]
Прочность на единицу размера сварного шва 43.841 кип / 138.18 кип = 0.317 < 1.0, Прочность на единицу размера сварного шва
Область натяжения использует пластину 1.3125 по длине прорези, а не по длине косынки 1.125 в стандартном отверстии. Это удаляет немного больше площади, чем на самом деле теряет косынка., поэтому результат немного консервативен.
По горизонтали (осевой) направление
[math] L:\ A_{nt} = 4.0469\,in^{2},\ A_{gv} = 0.75\,in^{2},\ A_{nv} = 0.40625\,in^{2} \Rightarrow \phi R_{n,L} = 209.17\,kip [math]
[math] U:\ A_{nt} = (0.5\,in) \times \left[ 9\,in – 3 \times (1.1875\,in) \right] = 2.7188\,in^{2},\ A_{gv} = 1.5\,in^{2},\ A_{nv} = 0.8125\,in^{2} \Rightarrow \phi R_{n,U} = 156.3\,kip [math]
Прочность на единицу размера сварного шва 18.321 кип / 156.3 кип = 0.117 < 1.0, Прочность на единицу размера сварного шва
Взаимодействие
[math] \left( \frac{(43.841\,kip)}{(138.18\,kip)} \right)^{2} + \left( \frac{(18.321\,kip)}{(156.3\,kip)} \right)^{2} = 0.11441 [math]
Прочность на единицу размера сварного шва 0.114 < 1.0, Прочность на единицу размера сварного шва
шаг 23: Одиночная пластина с косынкой при сдвиге (Aisc 360-16 J4.2)
Тарелка несет [mathin] V_{c} [mathin] как сдвиг над ним 12 в глубину. Проверяется на текучесть в поперечном сечении и разрыв через отверстия под болты..
[math] \phi R_{n,sy} = \phi\, 0.6\, F_{y} A_{gv} = (1) \times 0.6 \times (36\,ksi) \times (4.5\,in^{2}) = 97.2\,kip [math]
[math] A_{nv} = t \left[ h_{sp} – n_{r} \left( d_{h} + 0.0625\,in \right) \right] = (0.375\,in) \times \left[ (12\,in) – (4) \times (1.1875\,in) \right] = 2.7188\,in^{2} [math]
[math] \phi R_{n,sr} = \phi\, 0.6\, F_{u} A_{nv} = (0.75) \times 0.6 \times (58\,ksi) \times (2.7188\,in^{2}) = 70.959\,kip [math]
Прочность на единицу размера сварного шва 43.841 кип / 70.959 кип = 0.618 < 1.0, Прочность на единицу размера сварного шва
шаг 24: Косынка одинарная при изгибе (Часть руководства AISC 9, Aisc 360-16 F11)
Вертикальная сила действует на линии болта, 2.25 из сварного шва, поэтому пластина гнется. В отчете пластина рассматривается как двускатная балка.: прямоугольная секция, которая может изгибаться вбок по всей свободной длине [mathin] L_{b,sp} = 2.25\,in [mathin].
Коэффициент гибкости [mathin] L_{b} d / t^{2} = 2.25 \times 12 / 0.375^{2} = 192 [mathin] попадает между [mathin] 0.08E/F_{y} = 64.444 [mathin] и [mathin] 1.9E/F_{y} = 1530.6 [mathin], итак уравнение. F11-2 применяется. С [mathin] Z = 13.5\,in^{3} [mathin], [mathin] S = 9\,in^{3} [mathin] а глубина выступа принимается равной нулю (Ручное уравнение AISC. 9-15):
[math] C_{b} = \left[ 3 + \ln\left( \frac{L_{b,sp}}{h_{sp}} \right) \right] \left( 1 – \frac{d_{c,sp}}{h_{sp}} \right) \ge 1.84 = \left[ 3 + \ln\left( \frac{(2.25\,in)}{(12\,in)} \right) \right] \times (1 – 0) \ge 1.84 = 1.84 [math]
[math] \phi M_{n} = \phi \left[ C_{b} \left[ 1.52 – 0.274 \left( \frac{L_{b} d}{t^{2}} \right) \left( \frac{F_{y}}{E} \right) \right] F_{y} S \le F_{y} Z \right] = (0.9) \times \left[ (1.84) \times \left[ 1.52 – 0.274 \times (192) \times \frac{(36\,ksi)}{(29000\,ksi)} \right] \times (36\,ksi) \times (9\,in^{3}) \le (36\,ksi) \times (13.5\,in^{3}) \right] = 36.45\,kip{\cdot}ft [math]
[math] \phi V_{n,y} = \frac{\phi M_{n}}{L_{b,sp}} = \frac{(36.45\,kip{\cdot}ft)}{(2.25\,in)} = 194.4\,kip [math]
При изгибном разрыве используется чистый модуль пластичности через отверстия. (Таблица руководства AISC 15-3):
[math] Z_{net} = \frac{t\, h^{2}}{4} – t \left( d_{h} + 0.0625\,in \right) s_{r} \left\lfloor \frac{n_{r}^{2}}{4} \right\rfloor – \left[ n_{r}\ \text{odd} \right] \frac{t \left( d_{h} + 0.0625\,in \right)^{2}}{4} = 8.1563\,in^{3} [math]
[math] \phi M_{n} = \phi\, F_{u}\, Z_{net} = (0.75) \times (58\,ksi) \times (8.1563\,in^{3}) = 29.566\,kip{\cdot}ft \qquad \phi V_{n,r} = \frac{(29.566\,kip{\cdot}ft)}{(2.25\,in)} = 157.69\,kip [math]
Прочность на единицу размера сварного шва 43.841 кип / 157.69 кип = 0.278 < 1.0, Прочность на единицу размера сварного шва
Тарелка короткая и глубокая., поэтому поперечное скручивание не уменьшает его. Значение F11-2 ограничено моментом пластики. [mathin] F_{y} Z [mathin].
шаг 25: Косынка одинарная в натянутом состоянии, с взаимодействием (Aisc 360-16 J4.1, H1)
Когда брекета тянет, [mathin] H_{c} [mathin] приводит пластину в натяжение.
[math] \phi R_{n,ty} = (0.9) \times (36\,ksi) \times (0.375\,in) \times (12\,in) = 145.8\,kip [math]
[math] \phi R_{n,tr} = (0.75) \times (58\,ksi) \times (0.375\,in) \times \left[ (12\,in) – (4) \times (1.1875\,in) \right] = 118.27\,kip [math]
Прочность на единицу размера сварного шва 18.321 кип / 118.27 кип = 0.155 < 1.0, Прочность на единицу размера сварного шва
Пластина несет напряжение, изгиб и сдвиг одновременно. Поскольку осевое соотношение ниже 0.2, в отчете используется форма AISC H1-1b для осевого изгиба и изгиба., затем добавляет квадрат коэффициента сдвига:
[math] \left( \frac{H_{c}}{2\, \phi R_{n}} + \frac{V_{c}}{\phi V_{n}} \right)^{2} + \left( \frac{V_{c}}{\phi R_{n,v}} \right)^{2} = \left( \frac{(18.321\,kip)}{2 \times (118.27\,kip)} + \frac{(43.841\,kip)}{(194.4\,kip)} \right)^{2} + \left( \frac{(43.841\,kip)}{(70.959\,kip)} \right)^{2} = 0.47351 [math]
Прочность на единицу размера сварного шва 0.474 < 1.0, Прочность на единицу размера сварного шва
Термин изгиб использует 194.4 кип от изгибной текучести, не тот 157.69 Кип от разрыва, который управлял Степом 24.
шаг 26: Косынка одинарная при сжатии, с взаимодействием (Aisc 360-16 J4.4, H1)
Когда брекета смещается, пластина находится в сжатом состоянии. С [mathin] K = 1.2 [mathin] и [mathin] L = 2.25\,in [mathin], [mathin] KL/r = 24.942 \le 25 [mathin], так что он не прогибается и уравнение. J4-6 применяется:
[math] \phi R_{n} = \phi\, F_{y}\, t\, h_{sp} = (0.9) \times (36\,ksi) \times (0.375\,in) \times (12\,in) = 145.8\,kip [math]
Прочность на единицу размера сварного шва 18.321 кип / 145.8 кип = 0.126 < 1.0, Прочность на единицу размера сварного шва
[math] \left( \frac{(18.321\,kip)}{2 \times (145.8\,kip)} + \frac{(43.841\,kip)}{(194.4\,kip)} \right)^{2} + \left( \frac{(43.841\,kip)}{(70.959\,kip)} \right)^{2} = 0.46486 [math]
Прочность на единицу размера сварного шва 0.465 < 1.0, Прочность на единицу размера сварного шва
шаг 27: Размер сварного шва на одинарной косынке (Часть руководства AISC 10)
Две проверки размера сварного шва. Сварной шов должен соответствовать 0.75 в неудаче, и он должен быть достаточно прочным, чтобы развить пластину, так, чтобы пластина поддалась до разрыва сварного шва. Страница руководства AISC 10-87 устанавливает второй на 5/8 толщины пластины:
[math] DCR_{clr} = \frac{(0.25)}{(0.75)} = 0.333 \qquad W_{duc} = \frac{5}{8}\, t_{sp} = \frac{5}{8} \times (0.375\,in) = 0.23438\,in [math]
Прочность на единицу размера сварного шва 0.23438 в / 0.25 в = 0.938 < 1.0, Прочность на единицу размера сварного шва
шаг 28: Косынка, приваренная к колонне одинарной пластиной (Aisc 360-16 Дж2.4)
Пластина приварена к полке колонны с обеих сторон.. Сварной шов имеет ту же результирующую силу, что и болты., 47.515 кип под углом 22,681° от своей оси.
[math] D_{max} = \frac{\frac{t_{sp}}{2} F_{u,sp} \le t_{f,c} F_{u,c}}{3.09\,kip/in} = \frac{(0.1875\,in) \times (58\,ksi) \le (0.71\,in) \times (65\,ksi)}{(3.09\,kip/in) \times (1)} = 3.5194 [math]
[math] L_{w} = 2 \left[ h_{sp} – 2W \right] = 2 \times \left[ (12\,in) – 2 \times (0.25\,in) \right] = 23\,in [math]
[math] \phi R_{n} = (0.75) \times 0.6 \times (70\,ksi) \times \frac{\sqrt{2}}{2} \times \left( (0.25\,in) \le \frac{(3.5194)}{(16)} \right) \times \left[ 1 + 0.5 \times (\sin(22.681^{\circ}))^{1.5} \right] \times (23\,in) = 126.18\,kip [math]
Прочность на единицу размера сварного шва 47.515 кип / 126.18 кип = 0.377 < 1.0, Прочность на единицу размера сварного шва
В 3/8 в пластине А36 здесь ограничивается сварной шов: [mathin] 3.5194/16 = 0.22\,in [mathin], так только 0.22 в из 1/4 в количестве сварных швов. Больший сварной шов ничего не добавит без более толстой пластины..
шаг 29: Стенка колонны под действием косынки (Aisc 360-16 J10.3, J10.2)
[mathin] H_{c} [mathin] толкает или тянет фланец колонны над 12 в тарелке. С [mathin] l_{b} = 12\,in [mathin]:
[math] \phi R_{n,wlc} = (0.75) \times 0.8 \times (0.44\,in)^{2} \times \left[ 1 + 3 \times \left( \frac{(12\,in)}{(14\,in)} \right) \times \left( \frac{(0.44\,in)}{(0.71\,in)} \right)^{1.5} \right] \times \sqrt{\frac{(29000\,ksi) \times (50\,ksi) \times (0.71\,in)}{(0.44\,in)}} \times (1) = 400.58\,kip [math]
[math] \phi R_{n,wly} = (1) \times (50\,ksi) \times (0.44\,in) \times \left( 5 \times (1.31\,in) + (12\,in) \right) = 408.1\,kip [math]
Прочность на единицу размера сварного шва 18.321 кип / 400.58 кип = 0.046 < 1.0, Прочность на единицу размера сварного шва
шаг 30: Детализация пределов одной пластины балки (Aisc 360-16 J3.3, J3.4, J3.5)
Соединение балок представляет собой 1/2 в одной пластине с двумя рядами болтов по пять штук, приварен к фланцу колонны. Пластина имеет горизонтальные короткие прорези., а стенка балки имеет стандартные отверстия. Его компоновка представлена на одной пластине в разделе «Шаг». 16.
| Лимит детализации | Лимит (в) | Действительный (в) | DCR | результат |
|---|---|---|---|---|
| Минимальное расстояние между рядами болтов | 2.667 | 3.000 | 0.889 | ПРОХОДЯТ |
| Максимальное расстояние между рядами болтов | 6.000 | 3.000 | 0.500 | ПРОХОДЯТ |
| Минимальное расстояние между колоннами болтов | 2.667 | 3.000 | 0.889 | ПРОХОДЯТ |
| Максимальное расстояние между колоннами болтов | 6.000 | 3.000 | 0.500 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края пластины | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
| Минимальное расстояние от края пластины по горизонтали (HSSL) | 1.375 | 1.500 | 0.917 | ПРОХОДЯТ |
| Минимальное расстояние от края стенки балки по горизонтали | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
| Минимальная глубина пластины | 7.750 | 15.000 | 0.517 | ПРОХОДЯТ |
| Максимальная глубина пластины | 16.000 | 15.000 | 0.938 | ПРОХОДЯТ |
Ограничения по глубине пластины удерживают пластину между галтелями балки.. Максимум примерно на глубину луча меньше [mathin] 2 k_{des} [mathin], и минимум составляет половину размера T полотна. (Часть руководства AISC 10).
Прочность на единицу размера сварного шва 15 / 16 знак равно 0.938 < 1.0, Прочность на единицу размера сварного шва
шаг 31: Группа болтов балки к колонне (Aisc 360-16 J3.8, Часть руководства AISC 7)
Десять болтов обеспечивают сдвиг балки и 150.32 свести осевую силу вместе, с эксцентриситетом от сварного шва. Это наиболее нагруженная часть соединения..
[math] R = \sqrt{V_{total}^{2} + T_{total}^{2}} = \sqrt{(38\,kip)^{2} + (150.32\,kip)^{2}} = 155.05\,kip \qquad \theta = \tan^{-1}\left( \frac{150.32}{38} \right) = 75.813^{\circ} [math]
Эксцентриситет [mathin] e = 3.75\,in [mathin], от сварного шва до центра тяжести двух линий болтов. С болтами в точке x = 0 и 3 в и у = 0, 3, 6, 9 и 12 в, мгновенный центр находится в [mathin] x_{ic} = -0.42058\,in [mathin], [mathin] y_{ic} = 14.882\,in [mathin], дающий [mathin] C = 8.63 [mathin] и [mathin] C’ = 38.669\,in [mathin]:
[math] \phi R_{n} = \phi\, \mu\, D_{u}\, h_{f}\, T_{b}\, N_{s}\, C = (0.85) \times (0.3) \times (1.13) \times (1) \times (64\,kip) \times (1) \times (8.63) = 159.15\,kip [math]
Прочность на единицу размера сварного шва 155.05 кип / 159.15 кип = 0.974 < 1.0, Прочность на единицу размера сварного шва
Это основная проверка всего соединения.. Нагрузка преимущественно осевая., под углом 75,8° от вертикали, поэтому он проходит вдоль горизонтальных прорезей, и именно поэтому φ = 0.85 применимо здесь. Результат находится далеко от линии центроида затворной группы., но поскольку он почти осевой, эксцентриситет стоит мало: С = 8.63 из 10 болты.
шаг 32: Пластичность балки одинарной пластины (Часть руководства AISC 10)
С [mathin] C’ = 38.669\,in [mathin], [mathin] F_{y} = 50\,ksi [mathin] и [mathin] h = 15\,in [mathin]:
[math] M_{max} = \frac{(68\,ksi)}{0.90} \times \frac{\pi \times (1\,in)^{2}}{4} \times (38.669\,in) = 191.22\,kip{\cdot}ft \qquad t_{max} = \frac{6 \times (191.22\,kip{\cdot}ft)}{(50\,ksi) \times (15\,in)^{2}} = 1.2238\,in [math]
Прочность на единицу размера сварного шва 0.5 в / 1.2238 в = 0.409 < 1.0, Прочность на единицу размера сварного шва
шаг 33: Болт подшипника на одинарной пластине балки (Aisc 360-16 J3.10)
Вертикальный (сдвиг) направление
Со стандартным размером вертикального отверстия, [mathin] l_{c1} = 0.9375\,in [mathin], [mathin] l_{c2} = 1.875\,in [mathin], [mathin] t = 0.5\,in [mathin], [mathin] F_{u} = 65\,ksi [mathin] и [mathin] n_{r} = 5 [mathin]:
[math] \phi R_{n,v} = (0.75) \times \left[ \min\left(1.125,\, 2.4\right) \times (0.5\,in) \times (65\,ksi) + \min\left(2.25,\, 2.4\right) \times (0.5\,in) \times (65\,ksi) \times ((5) – 1) \right] \times \frac{(8.63)}{(5)} = 425.97\,kip [math]
Прочность на единицу размера сварного шва 38 кип / 425.97 кип = 0.089 < 1.0, Прочность на единицу размера сварного шва
По горизонтали (осевой) направление
Через слоты, [mathin] l_{c1} = 1.5 – 1.3125/2 = 0.84375\,in [mathin] и [mathin] l_{c2} = 3 – 1.3125 = 1.6875\,in [mathin], с участием [mathin] n_{c} = 2 [mathin]:
[math] \phi R_{n,a} = (0.75) \times \left[ \min\left(1.0125,\, 2.4\right) \times (0.5\,in) \times (65\,ksi) + \min\left(2.025,\, 2.4\right) \times (0.5\,in) \times (65\,ksi) \times ((2) – 1) \right] \times \frac{(8.63)}{(2)} = 319.48\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 319.48 кип = 0.471 < 1.0, Прочность на единицу размера сварного шва
Взаимодействие
[math] \left( \frac{(38\,kip)}{(425.97\,kip)} \right)^{2} + \left( \frac{(150.32\,kip)}{(319.48\,kip)} \right)^{2} = 0.22935 [math]
Прочность на единицу размера сварного шва 0.229 < 1.0, Прочность на единицу размера сварного шва
шаг 34: Болтовая опора на стенке балки (Aisc 360-16 J3.10)
Вертикальный (сдвиг) направление
Полоса продолжается выше и ниже болтов., поэтому ни один болт не имеет края перед собой по вертикали. Каждый болт использует свободное расстояние между отверстиями, [mathin] l_{c2} = 1.875\,in [mathin]:
[math] \phi R_{n,v} = \phi \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{w} F_{u}\, C = (0.75) \times \min\left(2.25,\, 2.4\right) \times (0.355\,in) \times (65\,ksi) \times (8.63) = 336.04\,kip [math]
Прочность на единицу размера сварного шва 38 кип / 336.04 кип = 0.113 < 1.0, Прочность на единицу размера сварного шва
По горизонтали (осевой) направление
Когда балка находится в натяжении, болты тянутся к концу балки., 1.5 вдали, так [mathin] l_{c1} = 0.9375\,in [mathin]:
[math] \phi R_{n,a} = (0.75) \times \left[ \min\left(1.125,\, 2.4\right) \times (0.355\,in) \times (65\,ksi) + \min\left(2.25,\, 2.4\right) \times (0.355\,in) \times (65\,ksi) \times ((2) – 1) \right] \times \frac{(8.63)}{(2)} = 252.03\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 252.03 кип = 0.596 < 1.0, Прочность на единицу размера сварного шва
Взаимодействие
[math] \left( \frac{(38\,kip)}{(336.04\,kip)} \right)^{2} + \left( \frac{(150.32\,kip)}{(252.03\,kip)} \right)^{2} = 0.36852 [math]
Прочность на единицу размера сварного шва 0.369 < 1.0, Прочность на единицу размера сварного шва
шаг 35: Блочный сдвиг балки, одинарной пластины (Aisc 360-16 J4.3)
Вертикальный (сдвиг) направление
Г-образный блок по внешней линии болта., с натяжением по обеим линиям болтов через пазы:
[math] A_{nt} = t \left[ (n_{c}-1)\, s_{c} + L_{eh} – (n_{c} – 0.5) \left( d_{h} + 0.0625\,in \right) \right] = (0.5\,in) \times \left[ (3\,in) + (1.5\,in) – 1.5 \times ((1.3125\,in) + (0.0625\,in)) \right] = 1.2188\,in^{2} [math]
[math] A_{gv} = (0.5\,in) \times \left[ (1.5\,in) + 4 \times (3\,in) \right] = 6.75\,in^{2} \qquad A_{nv} = (0.5\,in) \times \left[ (15\,in) – (1.5\,in) – 4.5 \times (1.1875\,in) \right] = 4.0781\,in^{2} [math]
В отчете используются [mathin] U_{bs} = 0.5 [mathin] Вот. С двумя линиями болтов, линия ближе к краю воспринимает большее натяжение, чем другая, поэтому напряжение в плоскости растяжения неравномерно. AISC 360-16 Комментарий к J4.3 дает 0.5 для этого случая.
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (4.0781\,in^{2}) + (0.5) \times (65\,ksi) \times (1.2188\,in^{2}) \le 0.6 \times (50\,ksi) \times (6.75\,in^{2}) + (0.5) \times (65\,ksi) \times (1.2188\,in^{2}) \right) = 148.99\,kip [math]
Прочность на единицу размера сварного шва 38 кип / 148.99 кип = 0.255 < 1.0, Прочность на единицу размера сварного шва
По горизонтали (осевой) направление
L-образный рисунок рвется при растяжении вдоль внешней линии пяти болтов и срезается до конца пластины.. Длина сдвига равна ширине пластины за вычетом ее длины без раскосов., [mathin] 6.75 – 2.25 = 4.5\,in [mathin]:
[math] A_{nt} = (0.5\,in) \times \left[ 4 \times (3\,in) + (1.5\,in) – 4.5 \times (1.1875\,in) \right] = 4.0781\,in^{2} \quad A_{gv} = (0.5\,in) \times \left[ (1.5\,in) + (3\,in) \right] = 2.25\,in^{2} [math]
[math] A_{nv} = (0.5\,in) \times \left[ (6.75\,in) – (2.25\,in) – 1.5 \times ((1.3125\,in) + (0.0625\,in)) \right] = 1.2188\,in^{2} [math]
[math] \phi R_{n,L} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (1.2188\,in^{2}) + (1) \times (65\,ksi) \times (4.0781\,in^{2}) \le 0.6 \times (50\,ksi) \times (2.25\,in^{2}) + (1) \times (65\,ksi) \times (4.0781\,in^{2}) \right) = 234.46\,kip [math]
U-образный узор рвется между внешними рядами и обрезается сверху и снизу.:
[math] A_{nt} = (0.5\,in) \times \left[ 4 \times (3\,in) – 4 \times (1.1875\,in) \right] = 3.625\,in^{2} \quad A_{gv} = 2 \times (0.5\,in) \times \left[ (1.5\,in) + (3\,in) \right] = 4.5\,in^{2} \quad A_{nv} = 2.4375\,in^{2} [math]
[math] \phi R_{n,U} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (2.4375\,in^{2}) + (1) \times (65\,ksi) \times (3.625\,in^{2}) \le 0.6 \times (50\,ksi) \times (4.5\,in^{2}) + (1) \times (65\,ksi) \times (3.625\,in^{2}) \right) = 248.02\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 234.46 кип = 0.641 < 1.0, Прочность на единицу размера сварного шва
Взаимодействие
[math] \left( \frac{(38\,kip)}{(148.99\,kip)} \right)^{2} + \left( \frac{(150.32\,kip)}{(234.46\,kip)} \right)^{2} = 0.47612 [math]
Прочность на единицу размера сварного шва 0.476 < 1.0, Прочность на единицу размера сварного шва
шаг 36: Блочный сдвиг стенки балки под действием осевой нагрузки (Aisc 360-16 J4.3)
Когда балка отрывается от колонны, блок полотна может оторваться вокруг болтов: напряжение между верхними и нижними рядами, и срезать по верхнему и нижнему рядам до конца балки. Это С (или ты) шаблон.
[math] A_{nt} = t_{w} \left[ (n_{r}-1)\, s_{r} – (n_{r} – 1) \left( d_{h} + 0.0625\,in \right) \right] = (0.355\,in) \times \left[ 4 \times (3\,in) – 4 \times ((1.125\,in) + (0.0625\,in)) \right] = 2.5737\,in^{2} [math]
[math] A_{gv} = 2\, t_{w} \left[ L_{eh} + (n_{c}-1)\, s_{c} \right] = 2 \times (0.355\,in) \times \left[ (1.5\,in) + (3\,in) \right] = 3.195\,in^{2} [math]
[math] A_{nv} = 2\, t_{w} \left[ (n_{c}-1)\, s_{c} + L_{eh} – (n_{c} – 0.5) \left( d_{h} + 0.0625\,in \right) \right] = 2 \times (0.355\,in) \times \left[ (3\,in) + (1.5\,in) – 1.5 \times (1.1875\,in) \right] = 1.9303\,in^{2} [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (1.9303\,in^{2}) + (1) \times (65\,ksi) \times (2.5737\,in^{2}) \le 0.6 \times (50\,ksi) \times (3.195\,in^{2}) + (1) \times (65\,ksi) \times (2.5737\,in^{2}) \right) = 181.93\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 181.93 кип = 0.826 < 1.0, Прочность на единицу размера сварного шва
Это второй по величине чек в связи. Тонкий 0.355 в сети, не тот 1/2 в тарелке, является слабой частью осевого сдвига блока.
шаг 37: Одна пластина балки при сдвиге (Aisc 360-16 J4.2)
[math] \phi R_{n,sy} = (1) \times 0.6 \times (50\,ksi) \times (15\,in \times 0.5\,in) = 225\,kip [math]
[math] \phi R_{n,sr} = (0.75) \times 0.6 \times (65\,ksi) \times (0.5\,in) \times \left[ (15\,in) – (5) \times (1.1875\,in) \right] = 132.54\,kip [math]
Прочность на единицу размера сварного шва 38 кип / 132.54 кип = 0.287 < 1.0, Прочность на единицу размера сварного шва
шаг 38: Одна пластина балки при изгибе (Часть руководства AISC 9, Aisc 360-16 F11)
Как в шаге 24, с участием [mathin] L_{b,sp} = 2.25\,in [mathin], [mathin] h = 15\,in [mathin] и [mathin] t = 0.5\,in [mathin]. Вот [mathin] L_{b} d / t^{2} = 135 [mathin], между 46.4 и 1102, поэтому F11-2 применяется с [mathin] Z = 28.125\,in^{3} [mathin], [mathin] S = 18.75\,in^{3} [mathin] и [mathin] C_{b} = 1.84 [mathin]:
[math] \phi M_{n} = (0.9) \times \left[ (1.84) \times \left[ 1.52 – 0.274 \times (135) \times \frac{(50\,ksi)}{(29000\,ksi)} \right] \times (50\,ksi) \times (18.75\,in^{3}) \le (50\,ksi) \times (28.125\,in^{3}) \right] = 105.47\,kip{\cdot}ft \qquad \phi V_{n,y} = \frac{(105.47\,kip{\cdot}ft)}{(2.25\,in)} = 562.5\,kip [math]
[math] Z_{net} = \frac{(0.5\,in) \times (15\,in)^{2}}{4} – (0.5\,in) \times (1.1875\,in) \times (3\,in) \times \left\lfloor \frac{5^{2}}{4} \right\rfloor – \frac{(0.5\,in) \times (1.1875\,in)^{2}}{4} = 17.261\,in^{3} [math]
[math] \phi M_{n} = (0.75) \times (65\,ksi) \times (17.261\,in^{3}) = 70.124\,kip{\cdot}ft \qquad \phi V_{n,r} = \frac{(70.124\,kip{\cdot}ft)}{(2.25\,in)} = 373.99\,kip [math]
Прочность на единицу размера сварного шва 38 кип / 373.99 кип = 0.102 < 1.0, Прочность на единицу размера сварного шва
шаг 39: Одна пластина балки в растяжении, с взаимодействием (Aisc 360-16 J4.1, H1)
[math] \phi R_{n,ty} = (0.9) \times (50\,ksi) \times (0.5\,in) \times (15\,in) = 337.5\,kip [math]
[math] \phi R_{n,tr} = (0.75) \times (65\,ksi) \times (0.5\,in) \times \left[ (15\,in) – (5) \times (1.1875\,in) \right] = 220.9\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 220.9 кип = 0.681 < 1.0, Прочность на единицу размера сварного шва
Осевое соотношение 0.68, выше 0.2, поэтому взаимодействие переключается на форму H1-1a с 8/9 на сроке изгиба:
[math] \left( \frac{T_{total}}{\phi R_{n}} + \frac{8\, V_{total}}{9\, \phi V_{n}} \right)^{2} + \left( \frac{V_{total}}{\phi R_{n,v}} \right)^{2} = \left( \frac{(150.32\,kip)}{(220.9\,kip)} + \frac{8 \times (38\,kip)}{9 \times (562.5\,kip)} \right)^{2} + \left( \frac{(38\,kip)}{(132.54\,kip)} \right)^{2} = 0.63062 [math]
Прочность на единицу размера сварного шва 0.631 < 1.0, Прочность на единицу размера сварного шва
Как со стороны косынки, термин гибкости использует основанный на доходности 562.5 кип, а не 373.99 спастись от разрыва.
шаг 40: Одна пластина балки при сжатии, с взаимодействием (Aisc 360-16 J4.4, H1)
С [mathin] K = 1.2 [mathin] и [mathin] L = 2.25\,in [mathin], [mathin] KL/r = 18.706 \le 25 [mathin], итак уравнение. J4-6 применяется:
[math] \phi R_{n} = (0.9) \times (50\,ksi) \times (0.5\,in) \times (15\,in) = 337.5\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 337.5 кип = 0.445 < 1.0, Прочность на единицу размера сварного шва
[math] \left( \frac{(150.32\,kip)}{(337.5\,kip)} + \frac{8 \times (38\,kip)}{9 \times (562.5\,kip)} \right)^{2} + \left( \frac{(38\,kip)}{(132.54\,kip)} \right)^{2} = 0.33768 [math]
Прочность на единицу размера сварного шва 0.338 < 1.0, Прочность на единицу размера сварного шва
шаг 41: Балка при разрыве от растяжения (Aisc 360-16 Д3, J4.1)
Когда луч вытянут, только его паутина прикручена, поэтому фланцам приходится передавать свою долю силы на стенку.. Обработка половины секции по обе стороны сети как канала (Таблица D3.1, Дело 2), [mathin] \bar{x} = 1.1395\,in [mathin] на длине соединения 3 в дает [mathin] U = 0.62033 [mathin]:
[math] \phi R_{n} = \phi\, F_{u}\, U \left[ A_{bm} – n_{r} \left( d_{h} + 0.0625\,in \right) t_{w} \right] = (0.75) \times (65\,ksi) \times (0.62033) \times \left[ (14.7\,in^{2}) – (5) \times (1.1875\,in) \times (0.355\,in) \right] = 380.8\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 380.8 кип = 0.395 < 1.0, Прочность на единицу размера сварного шва
шаг 42: Размер сварного шва на одной пластине балки (Часть руководства AISC 10)
[math] DCR_{clr} = \frac{(0.3125)}{(0.75)} = 0.417 \qquad W_{duc} = \frac{5}{8} \times (0.5\,in) = 0.3125\,in [math]
Прочность на единицу размера сварного шва 0.3125 в / 0.3125 в = 1.000, Прочность на единицу размера сварного шва
В 5/16 в сварном шве имеет именно тот размер, который необходим для разработки 1/2 в тарелке. Если меньше, сварной шов может разрушиться до того, как пластина поддастся..
шаг 43: Приварка одной пластины балки к колонне (Aisc 360-16 Дж2.4)
[math] D_{max} = \frac{(0.25\,in) \times (65\,ksi) \le (0.71\,in) \times (65\,ksi)}{(3.09\,kip/in) \times (1)} = 5.2589 \qquad L_{w} = 2 \times \left[ (15\,in) – 2 \times (0.3125\,in) \right] = 28.75\,in [math]
[math] \phi R_{n} = (0.75) \times 0.6 \times (70\,ksi) \times \frac{\sqrt{2}}{2} \times \left( (0.3125\,in) \le \frac{(5.2589)}{(16)} \right) \times \left[ 1 + 0.5 \times (\sin(75.813^{\circ}))^{1.5} \right] \times (28.75\,in) = 295.63\,kip [math]
Прочность на единицу размера сварного шва 155.05 кип / 295.63 кип = 0.524 < 1.0, Прочность на единицу размера сварного шва
Нагрузка почти перпендикулярна сварному шву., поэтому фактор направления добавляет около 48% к прочности сварного шва.
шаг 44: Стенка колонны под действием осевой силы балки (Aisc 360-16 J10.3, J10.2)
В 150.32 осевая сила кипа действует на полку колонны над 15 в тарелке, с участием [mathin] l_{b} = 15\,in [mathin]:
[math] \phi R_{n,wlc} = (0.75) \times 0.8 \times (0.44\,in)^{2} \times \left[ 1 + 3 \times \left( \frac{(15\,in)}{(14\,in)} \right) \times \left( \frac{(0.44\,in)}{(0.71\,in)} \right)^{1.5} \right] \times \sqrt{\frac{(29000\,ksi) \times (50\,ksi) \times (0.71\,in)}{(0.44\,in)}} \times (1) = 456.31\,kip [math]
[math] \phi R_{n,wly} = (1) \times (50\,ksi) \times (0.44\,in) \times \left( 5 \times (1.31\,in) + (15\,in) \right) = 474.1\,kip [math]
Прочность на единицу размера сварного шва 150.32 кип / 456.31 кип = 0.329 < 1.0, Прочность на единицу размера сварного шва
Сводка проверок
Результаты со стороны раскоса и косынки одинаковы для верхних и нижних раскосов..
| Проверка дизайна | требовать | Вместимость | DCR | результат |
|---|---|---|---|---|
| Болты раскосов: детализация | 1.375 в | 1.500 в | 0.917 | ПРОХОДЯТ |
| Болты раскосов: соскальзывать | 62 кип | 110.65 кип | 0.560 | ПРОХОДЯТ |
| Косынный подшипник на раскосе | 62 кип | 127.97 кип | 0.484 | ПРОХОДЯТ |
| Распорка подшипника | 62 кип | 244.69 кип | 0.253 | ПРОХОДЯТ |
| Срез косынки на распорке | 62 кип | 94.453 кип | 0.656 | ПРОХОДЯТ |
| Сдвиг распорного блока | 62 кип | 179.44 кип | 0.346 | ПРОХОДЯТ |
| Натяжение косынки (Уитмор) | 62 кип | 136.88 кип | 0.453 | ПРОХОДЯТ |
| Разрыв натяжения брекета | 62 кип | 278.71 кип | 0.222 | ПРОХОДЯТ |
| Сжатие косынки | 62 кип | 103.52 кип | 0.599 | ПРОХОДЯТ |
| Минимальный сварной шов на балке | 0.188 в | 0.188 в | 1.000 | ПРОХОДЯТ |
| Сварной шов «косынка-балка» | 82.354 кип | 182.25 кип | 0.452 | ПРОХОДЯТ |
| Предел прочности косынки на сдвиг на балке | 25.519 кип | 232.5 кип | 0.110 | ПРОХОДЯТ |
| Предел текучести косынки на балке | 59.27 кип | 348.75 кип | 0.170 | ПРОХОДЯТ |
| Полотно балки под косынкой | 30.37 кип | 100.85 кип | 0.301 | ПРОХОДЯТ |
| Косынка одинарная пластина: детализация | 1.375 в | 1.500 в | 0.917 | ПРОХОДЯТ |
| Группа болтов крепления косынки к колонне | 47.515 кип | 57.907 кип | 0.821 | ПРОХОДЯТ |
| Косынка, одиночная пластина, пластичность | 0.375 в | 0.773 в | 0.485 | ПРОХОДЯТ |
| Однодисковый подшипник с косынкой (сдвиг / осевой / взаимодействие) | 0.435 / 0.353 / 0.314 | ПРОХОДЯТ | ||
| Косынка на колонне (сдвиг / осевой / взаимодействие) | 0.250 / 0.213 / 0.108 | ПРОХОДЯТ | ||
| Ножницы для однопластинчатого блока с косынкой (сдвиг / осевой / взаимодействие) | 0.582 / 0.175 / 0.369 | ПРОХОДЯТ | ||
| Срез косынки на колонне (сдвиг / осевой / взаимодействие) | 0.317 / 0.117 / 0.114 | ПРОХОДЯТ | ||
| Ножницы для одной пластины с косынкой | 43.841 кип | 70.959 кип | 0.618 | ПРОХОДЯТ |
| Косынка, одиночная пластина, изгиб | 43.841 кип | 157.69 кип | 0.278 | ПРОХОДЯТ |
| Натяжение одной пластины с косынкой / взаимодействие | 18.321 кип | 118.27 кип | 0.155 / 0.474 | ПРОХОДЯТ |
| Косынка одинарная компрессионная / взаимодействие | 18.321 кип | 145.8 кип | 0.126 / 0.465 | ПРОХОДЯТ |
| Зазор при сварке косынки, одинарной пластины / развивает пластину | 0.333 / 0.938 | ПРОХОДЯТ | ||
| Косынка, приваренная к колонне | 47.515 кип | 126.18 кип | 0.377 | ПРОХОДЯТ |
| Полотно колонны под фасонкой | 18.321 кип | 400.58 кип | 0.046 | ПРОХОДЯТ |
| Балка одинарная: детализация | 15 в | 16 в | 0.938 | ПРОХОДЯТ |
| Группа болтов балки к колонне | 155.05 кип | 159.15 кип | 0.974 | ПРОХОДЯТ |
| Пластичность одной пластины балки | 0.5 в | 1.224 в | 0.409 | ПРОХОДЯТ |
| Однодисковый подшипник балки (сдвиг / осевой / взаимодействие) | 0.089 / 0.471 / 0.229 | ПРОХОДЯТ | ||
| Опора перемычки балки (сдвиг / осевой / взаимодействие) | 0.113 / 0.596 / 0.369 | ПРОХОДЯТ | ||
| Сдвиг блока одной пластины балки (сдвиг / осевой / взаимодействие) | 0.255 / 0.641 / 0.476 | ПРОХОДЯТ | ||
| Сдвиг перемычки балки, осевой | 150.32 кип | 181.93 кип | 0.826 | ПРОХОДЯТ |
| Сдвиг одной пластины балки | 38 кип | 132.54 кип | 0.287 | ПРОХОДЯТ |
| Изгиб одной пластины балки | 38 кип | 373.99 кип | 0.102 | ПРОХОДЯТ |
| Натяжение одной пластины балки / взаимодействие | 150.32 кип | 220.9 кип | 0.681 / 0.631 | ПРОХОДЯТ |
| Сжатие балки одной пластиной / взаимодействие | 150.32 кип | 337.5 кип | 0.445 / 0.338 | ПРОХОДЯТ |
| Разрыв натяжения балки | 150.32 кип | 380.8 кип | 0.395 | ПРОХОДЯТ |
| Зазор сварного шва одной пластины балки / развивает пластину | 0.417 / 1.000 | ПРОХОДЯТ | ||
| Приварка одной пластины балки к колонне | 155.05 кип | 295.63 кип | 0.524 | ПРОХОДЯТ |
| Стенка колонны под действием осевой силы балки | 150.32 кип | 456.31 кип | 0.329 | ПРОХОДЯТ |
Соединение проходит все проверки этой конструкции соединения вертикальных раскосов.. Группа болтов балки к колонне регулируется при 0.974, потому что 132 кип передаточная сила плюс 18.321 кип, который каждая косынка направляет на колонну, проходит через эти десять болтов. Стенка балки при осевом блочном сдвиге находится на следующей позиции. 0.826. Со стороны корсета, болты с одинарной пластиной с косынкой находятся на самой высокой точке 0.821. Два соотношения 1.000 правила размера: косынка соответствует минимуму Таблицы J2.4., и сварной шов пластины балки точно 5/8 толщины пластины.
Что изменить, если проверка не удалась
- Группа болтов балки к колонне: добавить ряд болтов, использовать поверхность класса B (м = 0.5 вместо 0.3), или используйте стандартные отверстия в пластине, если это позволяет допуск на монтаж., что повышает φ до 1.00.
- Сдвиг перемычки балки: добавьте ряды болтов, чтобы удлинить плоскость натяжения, или увеличьте краевое расстояние на конце балки. Веб-дублер — последнее средство.
- Болты крепления косынки к колонне: добавьте ряд болтов или удлините косынку на колонне, что увеличивает β, а также снижает долю силы, приходящейся на колонну.
- Сварной шов «косынка-балка»: удлинить косынку вдоль балки, или используйте общий случай UFM, чтобы соединение балки с колонной имело нагрузку Vb, а косынка теряла большую часть своего момента.
- Косынка: используйте более толстую косынку или переместите скобу ближе к рабочей точке, чтобы укоротить 9 в свободной длине.
- Блок сдвига и опоры на раскосе: добавить ряд болтов, увеличить конечное расстояние, или используйте стандартные отверстия в косынке.
- Чеки по одной пластине: более толстая пластина помогает подшипнику, сдвиг блока, сдвиг и напряжение, но он должен оставаться ниже предела пластичности, а сварной шов должен вырасти до 5/8 его толщины.
- Колонка веб: добавить пару ребер жесткости напротив одинарной пластины балки.
Часто задаваемые вопросы
Что такое метод равномерной силы??
Метод равномерной силы (Часть руководства AISC 13) распределяет распорную силу между соединениями «косынка-балка» и «косынка-колонна», так что ни один из интерфейсов не несет момента. Это достигается путем выбора центроидов косынки α и β, удовлетворяющих требованиям α − β tan θ = eb tan θ − ec. Соединение балки с колонной затем воспринимает всю горизонтальную силу, действующую на колонну., плюс любая вертикальная сила на границе раздела балок.
Почему вертикальная сила на границе раздела балок равна нулю??
В отчете используется особый случай 2 метода равномерной силы. Он перемещает всю вертикальную силу, которую может получить интерфейс луча., 23.556 кип , к интерфейсу «косынка-колонна». Это предотвращает воздействие вертикальной силы раскоса на соединение балки с колонной.. Стоимость - момент на стыке косынки с балкой 23.556 кип × 9.75 в = 19.139 Вы можете заметить, что основное отличие заключается в соединении полок балки с опорной колонной., сварной шов и кромка косынки проверяются на шагах 12 в 15.
Почему соединение балки с колонной несет 150.32 кип ?
Луч имеет свой собственный 132 кип передаточная сила. Более того, каждая косынка отправляет Hc = 18.321 килограмм горизонтальной силы прямо в колонну, и балка должна доставить его обратно через соединение балки с колонной. Две косынки находятся на противоположных сторонах балки с одинаковой силой., поэтому в отчет добавляется более крупный, 18.321 кип , дающий 150.32 кип .
Почему все болты критичны к скольжению?
Косынка имеет большие отверстия на распорке., и обе одиночные пластины имеют горизонтальные короткие прорези. Эти отверстия дают монтажнику место для установки раскосного отсека., но AISC 360-16 J3.2 допускает их использование только в соединениях, критических для скольжения., или для слотов, только тогда, когда нагрузка перпендикулярна пазу. Силы раскосов также меняются местами., поэтому сустав, который не скользит вперед и назад, работает лучше.
Почему в одной пластине балки используется Ubs = 0.5 в блочном сдвиге?
С двумя линиями болтов, линия ближе к краю несет большую нагрузку, поэтому растягивающее напряжение на блоке неравномерно. AISC 360-16 Комментарий к J4.3 рекомендует Ubs = 0.5 для этого случая, что в отчете используется для вертикального блока. В осевом направлении плоскость растяжения проходит вдоль всей линии болта., напряжение равномерное, и Ubs = 1.
Почему две одиночные пластины используют разные уравнения взаимодействия??
Оба следуют AISC 360-16 H1. Когда осевое соотношение ниже 0.2, уравнение. H1-1b уменьшает осевой член вдвое. Когда это 0.2 или больше, уравнение. H1-1a полностью принимает осевой член и умножает член изгиба на 8/9. Одинарная пластина с косынкой имеет осевое соотношение 0.155, поэтому он использует H1-1b. Одна пластина балки имеет 0.68, поэтому он использует H1-1a. В обоих случаях добавляется квадрат коэффициента сдвига..
Как это изменится для AISC ASD вместо LRFD??
Предельные состояния и номинальная прочность одинаковы.. С помощью AISC ASD вы сравниваете силы на уровне эксплуатации с номинальной силой, разделенной на коэффициент запаса прочности.. Коэффициент сопротивления 0.75 становится фактором безопасности 2.00, 0.90 становится 1.67, а накладка с увеличенными или прорезанными отверстиями выходит из 0.85 в 1.76. Распределение метода равномерной силы идентично, масштабируется до силы фиксации ASD.
Бесплатно спроектируем соединение вертикальных распорок
Каждое число на этой странице получено из одного решения. Выберите конфигурацию вертикальных распорок, введите свой столбец, луч, подтяжки, косынки, болты, сварные швы и силы, и просмотрите каждую из этих проверок в своем браузере. Нечего устанавливать.
Модуль SkyCiv Connection Design — это программное обеспечение для проектирования соединений, лежащее в основе этого примера.. Он дает вам полный отчет о расчетах с каждым уравнением и вашими числами в нем., как шаги выше, плюс каждая емкость и DCR, для AISC 360-16 (ЛРФД и АСД) и, как 4100:2020. В калькулятор болтов и сварочный калькулятор прикрыть затворную группу и приварить чеки самостоятельно.
Ссылки
- Aisc 360-16, Спецификация для зданий из конструкционной стали: Б4.3, Д3 (Таблица D3.1 Случай 2), E3 (уравнение. Е3-2, Е3-4), Ф11.2 (уравнение. Ф11-2), H1 (уравнение. H1-1a, H1-1b), J2.2b (Таблица J2.4), Дж2.4 (уравнение. J2-4), J3.2, J3.3, J3.4 (Таблица J3.4), J3.5 (Таблица J3.5), J3.8 (уравнение. J3-4, Таблица J3.1), J3.10 (уравнение. J3-6а, J3-6c), J4.1 (уравнение. J4-1, J4-2), J4.2 (уравнение. J4-3, J4-4), J4.3 (уравнение. Дж4-5), J4.4 (уравнение. J4-6), J10.2 (уравнение. J10-2, J10-3), J10.3 (уравнение. J10-4, J10-5b).
- Руководство по стальным конструкциям AISC, 15й выпуск: Часть 7 (мгновенный центр вращения), Часть 9 (инжир. 9-1 Раздел Уитмора, уравнение. 9-2, уравнение. 9-4, уравнение. 9-15), Часть 10 (уравнение пластичности одной пластины. 10-3 и 10-4, сварить для разработки пластины p. 10-87), Часть 13 (Метод равномерной силы, Особый случай 2, коэффициент пластичности сварного шва), Часть 15 (Стол 15-3).
- Руководство по проектированию AISC 29, Вертикальные распорные соединения: пример 5.3.
- Проектирование стальных соединений с использованием AISC 360-16
- Болты и сварные швы в дизайне соединений SkyCiv
Гарольд Муналем
Менеджер по продукту, Дизайн подключения
10+ лет в проектировании стальных соединений
LinkedIn

