Конструкция соединения коленного бандажа с AISC 360 охватывает два сустава. В конце скобки, проверьте болты между распоркой и косынкой на предмет проскальзывания, подшипник и отрыв, затем заблокируйте сдвиг и разрыв обеих частей при растяжении, а также натяжение и коробление косынки на ее секции Уитмора.. У колонны, вы решаете силу распорки на грани колонны, затем проверьте угловые сварные швы между косынкой и колонной., косынка при сдвиге и растяжении вдоль этого края, и стенка колонны под действием сосредоточенной силы.
На этой странице от начала до конца работает один реальный пример.. Коленный бандаж L4x4x1/2 под углом 45° удерживает 100 напрячься и 100 провал при сжатии (LRFD). Он скреплен четырьмя болтами. 1 в A490-SC прикручивается к 1/2 в классе A572 50 косынка, который приварен к полке колонны Ш14х90 с 3/16 в филе с обеих сторон. Дизайн соответствует AISC 360-16 и Руководство AISC, 15-е издание.. Каждое уравнение записано с его номерами, в том же порядке, что и расчетный лист AISC, в котором SkyCiv Connection Design модуль выдает для этого соединения.
Что такое соединение коленного бандажа?
Коленный подкос — это короткий диагональный элемент, который проходит от колонны к балке или стропилу немного дальше от стыка между ними.. Он усиливает угол рамы и сокращает длину несвязанных элементов, которые она связывает вместе.. Каждый конец скобы нуждается в соединении, и в этом примере проектируется конец столбца: распорка прикручена к косынке, а косынка приварена к полке колонны..
Косынка крепится к колонне только по одному краю., что отличает его от угловой косынки на стыке балки и колонны в концентрически связанной раме. Вы можете проверить этот пример непосредственно в Калькулятор подключения коленного бандажа. Те же самые косынки появляются в Калькулятор соединения вертикальных связей и Калькулятор соединения шевронных раскосов.
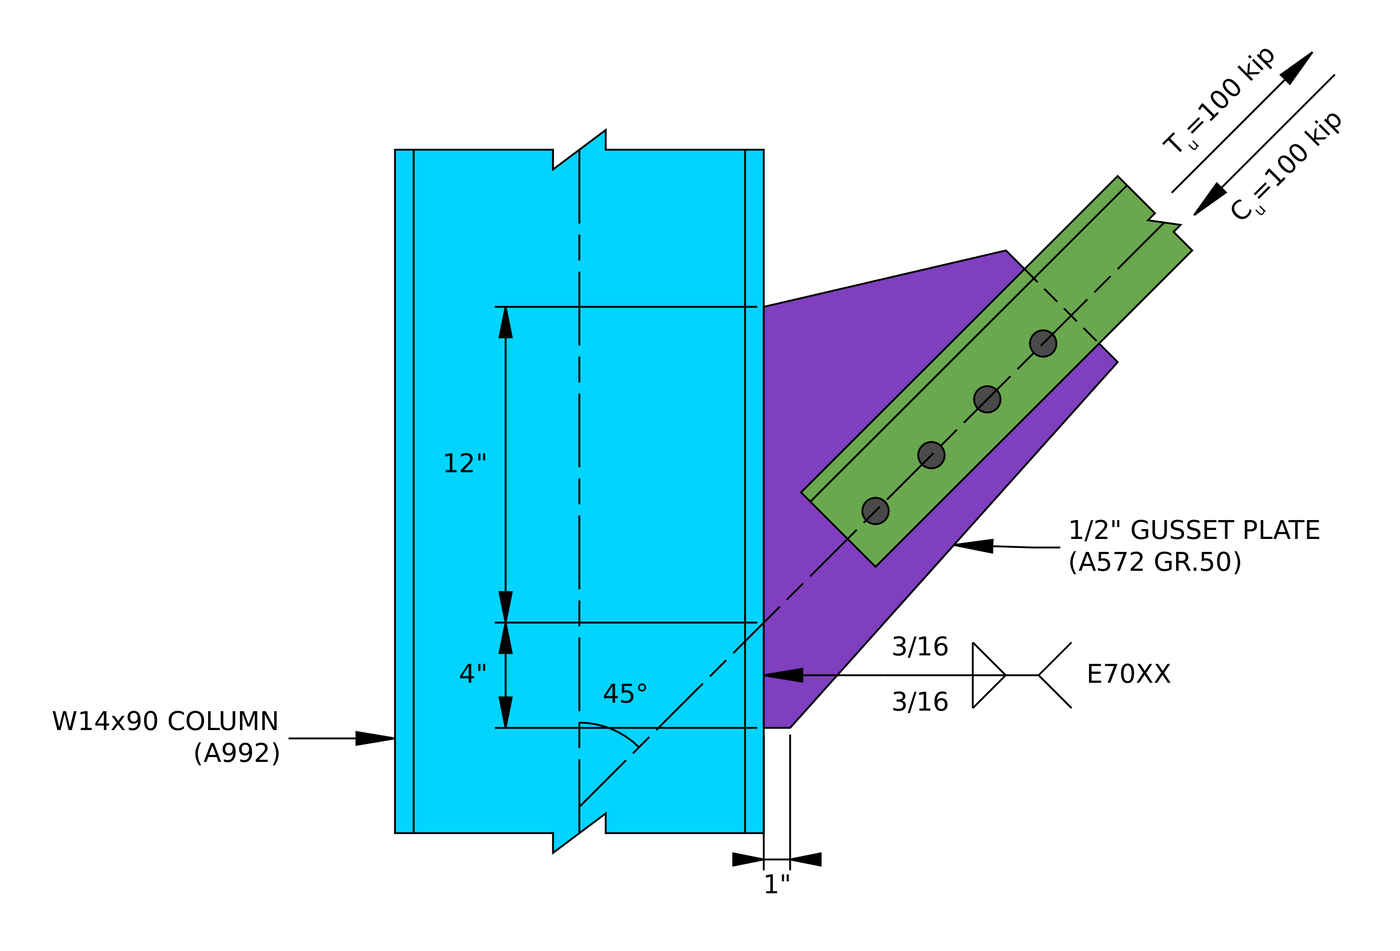
Высота примера соединения. Косынка проходит сварной шов 12 выше и 4 ниже точки, где фигурная скобка пересекает грань колонны.
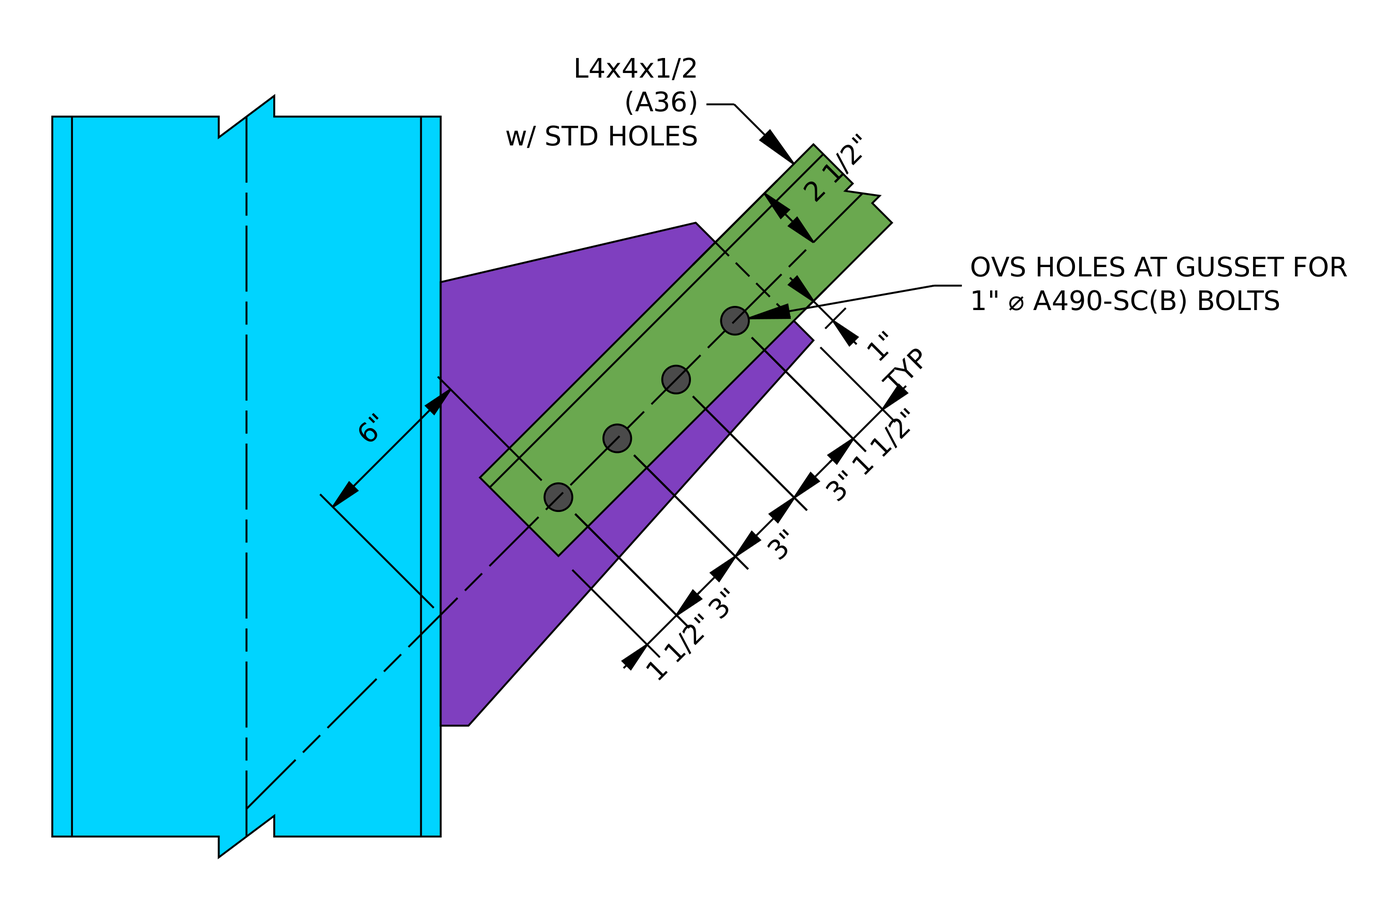
Соединение с брекетами. Четыре болта на 3 в на 2 1/2 в норме, с участием 1 1/2 по конечным расстояниям на уголке и на фасонке.
Конструкция соединения коленного бандажа: шаги с первого взгляда
- Проверьте пределы детализации на болтах раскосов.: калибр, межосевые и краевые расстояния.
- Проверьте сопротивление скольжению болтов, критически важных для скольжения..
- Проверьте подшипник болта и наличие задира на косынке..
- Проверьте подшипник болта и наличие задира на распорке..
- Проверка блока на сдвиг косынки.
- Проверьте блок сдвига раскоса.
- Проверьте натяжение косынки в ее секции Уитмора..
- Проверка распорки на разрыв при растяжении с сдвиговой задержкой.
- Проверьте косынку на изгиб при сжатии..
- Проверьте минимальный размер углового сварного шва на колонне..
- Устраните силу раскоса на торце колонны и проверьте сварной шов косынки с колонной..
- Проверьте косынку на податливость при сдвиге вдоль колонны..
- Проверьте косынку на растяжение, податливое вдоль колонны..
- Проверьте стенку колонны на наличие локальных повреждений и локальной текучести..
Проектирование входных данных для этого примера
Код дизайна: AISC. 360-16 LRFD. Свойства раздела взяты из руководства AISC..
| Вещь | Символ | Стоимость |
|---|---|---|
| Растягивающая нагрузка раскоса | [mathin] T_{u,br} [mathin] | 100 кип |
| Компрессионная нагрузка корсета | [mathin] C_{u,br} [mathin] | 100 кип |
| Столбец | в., A992 | |
| Глубина колонны / толщина полотна | [mathin] d_{c},\ t_{w,c} [mathin] | 14 в / 0.44 в |
| Ширина полки колонны / толщина | [mathin] b_{f,c},\ t_{f,c} [mathin] | 14.5 в / 0.71 в |
| Область столбца / где | [mathin] A_{c},\ k_{des,c} [mathin] | 26.5 дюйм² / 1.31 в |
| Выход колонки / растягивающее напряжение | [mathin] F_{y,c},\ F_{u,c} [mathin] | 50 KSI / 65 KSI |
| скобка | L4x4x1/2, A36 | |
| Область скобок | [mathin] A_{br} [mathin] | 3.75 дюйм² |
| Пристегнуть ногу / ластовица | [mathin] L_{on,gp,br},\ L_{off,gp,br} [mathin] | 4 в / 4 в |
| Толщина скобы / центр тяжести | [mathin] t_{br},\ \bar{y} [mathin] | 0.5 в / 1.18 в |
| Раскос откоса от опоры | [mathin] \theta_{br} [mathin] | 45° |
| Длина раскоса без раскоса (длина продольного изгиба ластовицы) | [mathin] L_{b,br} [mathin] | 6 в |
| Выход скобки / растягивающее напряжение | [mathin] F_{y,br},\ F_{u,br} [mathin] | 36 KSI / 58 KSI |
| Модуль упругости | [mathin] E [mathin] | 29000 KSI |
| Вещь | Символ | Стоимость |
|---|---|---|
| Косынка | 1/2 в, Класс А572 50 | |
| Толщина косынки | [mathin] t_{gp} [mathin] | 0.5 в |
| Выход косынки / растягивающее напряжение | [mathin] F_{y,gp},\ F_{u,gp} [mathin] | 50 KSI / 65 KSI |
| Болты | 1 в A490-SC, Поверхность класса B | |
| Диаметр болта | [mathin] d_{b} [mathin] | 1 в |
| Дырки в брекетах / ластовица | Стандартный (ЗППП) / негабаритный (ОВС) | |
| Болт-калибровка на стойке раскоса | [mathin] g_{a} [mathin] | 2.5 в |
| Ряды болтов / междурядье | [mathin] n_{r},\ s_{r} [mathin] | 4 / 3 в |
| Болтовые колонны | [mathin] n_{c} [mathin] | 1 |
| Конечное расстояние на раскосе и косынке | [mathin] L_{ev} [mathin] | 1.5 в |
| Сварка на колонне | 3/16 в филе, обе стороны ластовицы, Е70ХХ | |
| Размер сварного шва / прочность наполнителя | [mathin] W,\ F_{EXX} [mathin] | 0.1875 в / 70 KSI |
| Длина сварного шва выше / ниже линии скобки | [mathin] L_{w1},\ L_{w2} [mathin] | 12 в / 4 в |
| Общая длина косынки вдоль колонны | [mathin] L_{WT} [mathin] | 16 в |
Длина раскоса на косынке складывается из чертежа.: два 1.5 на конечных дистанциях плюс три 3 в пространствах, 12 в. Горизонтальное расстояние от края угла равно катету за вычетом ширины колеи., 4 - 2.5 знак равно 1.5 в.
шаг 1: Ограничения детализации на болтах раскосов (Aisc 360-16 J3.3, J3.4, J3.5)
Расположение болтов должно быть поддающимся сборке и соответствовать предположениям, лежащим в основе уравнений прочности.. Болты, затянутые слишком близко, рвутся между отверстиями., края, которые расположены слишком близко, вырываются, и калибр должен оставить место для установки и затяжки болтов рядом с выступающей опорой уголка..
Для 1 в болте минимальное расстояние составляет [mathin] 2\tfrac{2}{3} d_{b} = 2.667\,in [mathin] (J3.3) а минимальное краевое расстояние равно 1.25 в (Таблица J3.4). Уголок имеет стандартные отверстия, так 1.25 in относится к нему напрямую. В ластовице есть отверстия увеличенного размера., поэтому приращение таблицы J3.5 1/8 in увеличивает минимальное конечное расстояние до 1.375 в.
| Лимит детализации | Лимит (в) | Действительный (в) | DCR | результат |
|---|---|---|---|---|
| Минимальный калибр болта | 1.875 | 2.500 | 0.750 | ПРОХОДЯТ |
| Минимальное расстояние между рядами болтов | 2.667 | 3.000 | 0.889 | ПРОХОДЯТ |
| Максимальное расстояние между рядами болтов | 6.000 | 3.000 | 0.500 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края косынки | 1.375 | 1.500 | 0.917 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края раскоса | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
| Минимальное расстояние от края по горизонтали | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
Для минимального предела соотношение превышает фактическое значение., а для максимума это актуально сверх лимита. Определяющим рядом является расстояние до конца косынки с увеличенным приращением отверстия.:
[math] DCR = \frac{d}{c} = \frac{(1.375)}{(1.5)} = 0.91667 [math]
Прочность на единицу размера сварного шва 0.917 < 1.0, Прочность на единицу размера сварного шва
шаг 2: Сопротивление скольжению болтов (Aisc 360-16 J3.8)
В ластовице есть отверстия увеличенного размера., и AISC 360-16 J3.2 допускает отверстия увеличенного размера только в соединениях, критических для скольжения.. Таким образом, болты предварительно натянуты, а сила раскоса передается за счет трения между уголком и косынкой.. Проверка заключается в том, что соединение не проскальзывает под действием факторизованной нагрузки..
куда [mathin] \phi = 0.85 [mathin] для негабаритных отверстий, [mathin] \mu = 0.5 [mathin] для поверхности класса B, [mathin] D_{u} = 1.13 [mathin], [mathin] h_{f} = 1 [mathin] потому что нет наполнителей, [mathin] T_{b} = 64\,kip [mathin] для 1 в болте А490 (Таблица J3.1), [mathin] N_{s} = 1 [mathin] плоскость скольжения, [mathin] n_{r} = 4 [mathin] и [mathin] n_{c} = 1 [mathin]:
[math] \phi R_{n} = \phi\, \mu\, D_{u}\, h_{f}\, T_{b}\, N_{s}\, n_{r}\, n_{c} [math]
[math] \phi R_{n} = (0.85) \times (0.5) \times (1.13) \times (1) \times (64\,kip) \times (1) \times (4) \times (1) [math]
[math] \phi R_{n} = 122.94\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 122.94 кип = 0.813 < 1.0, Прочность на единицу размера сварного шва
Эта же проверка охватывает растяжение и сжатие., потому что сила фиксации 100 пропадай в любом случае.
шаг 3: Подшипник болта и вырыв на косынке (Aisc 360-16 J3.10)
Болты, критические к скольжению, по-прежнему необходимо проверять на подшипник., потому что, если соединение действительно проскальзывает, болты в конечном итоге упираются в боковые стороны своих отверстий.. При растяжении раскос оттягивает болты от колонны., поэтому они опираются на косынку к ее внешнему концу. Перед ближайшим к этому концу болтом меньше всего материала..
Отверстие для косынки слишком велико, [mathin] d_{h} = 1.25\,in [mathin]. Свободное расстояние для концевого болта, с участием [mathin] L_{ev} = 1.5\,in [mathin]:
[math] l_{c1} = L_{ev} – \frac{d_{h}}{2} = (1.5\,in) – \frac{(1.25\,in)}{2} = 0.875\,in [math]
Свободное расстояние между болтами, с участием [mathin] s_{r} = 3\,in [mathin]:
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.25\,in) = 1.75\,in [math]
куда [mathin] t_{gp} = 0.5\,in [mathin], [mathin] F_{u,gp} = 65\,ksi [mathin], [mathin] n_{r} = 4 [mathin], [mathin] n_{c} = 1 [mathin], [mathin] d_{b} = 1\,in [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n,tearout} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n,tearout} = (0.75) \times \left[ \min\left(1.2 \times (0.875\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (1) + \min\left(1.2 \times (1.75\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (1) \times ((4) – 1) \right] [math]
[math] \phi R_{n,tearout} = 179.16\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 179.16 кип = 0.558 < 1.0, Прочность на единицу размера сварного шва
Вырыв управляет здесь каждым болтом, потому что большая дыра разъедает пространство: 1.2 ЖК ниже 2.4 db как для концевого болта, так и для внутренних болтов. При сжатии болты вместо этого прижимаются к колонне., где гораздо больше ластовицы, так что напряжение – вот что имеет значение.
шаг 4: Болт подшипника и вырыв на раскосе (Aisc 360-16 J3.10)
Та же проверка применима и к угловой ножке.. При растяжении угол оттягивается от колонны, так что его болты направлены к концу угла, ближайшего к колонне.
Уголок имеет стандартные отверстия, [mathin] d_{h} = 1.125\,in [mathin]:
[math] l_{c1} = L_{ev} – \frac{d_{h}}{2} = (1.5\,in) – \frac{(1.125\,in)}{2} = 0.9375\,in [math]
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.125\,in) = 1.875\,in [math]
куда [mathin] t_{br} = 0.5\,in [mathin] и [mathin] F_{u,br} = 58\,ksi [mathin]:
[math] \phi R_{n,tearout} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t_{br} F_{u,br}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{br} F_{u,br}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n,tearout} = (0.75) \times \left[ \min\left(1.2 \times (0.9375\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (58\,ksi) \times (1) + \min\left(1.2 \times (1.875\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (58\,ksi) \times (1) \times ((4) – 1) \right] [math]
[math] \phi R_{n,tearout} = 171.28\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 171.28 кип = 0.584 < 1.0, Прочность на единицу размера сварного шва
Уголок имеет меньшее отверстие, но более слабую сталь.. А36 в 58 кси против косынки 65 ksi более чем отменяет дополнительное свободное расстояние, поэтому распорка становится немного слабее в подшипнике.
шаг 5: Блоковый сдвиг косынки (Aisc 360-16 J4.3)
Блок косынки может вырваться по линии болта: срезать по линии болтов до конца косынки, плюс натяжение от линии болта до боковой кромки косынки. С одной линией болтов, блок Г-образный.
Чистая площадь в напряжении, с участием [mathin] n_{c} = 1 [mathin], [mathin] s_{c} = 0\,in [mathin] и расстояние до края косынки от линии болта [mathin] L_{eh,gp} = 1.5\,in [mathin]. Каждое отверстие добавляет 1/16 за повреждение во время удара кулаком (Б4.3):
[math] A_{nt} = t_{gp} \left[ (n_{c}-1)\, s_{c} + L_{eh,gp} – (n_{c} – 0.5) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.5\,in) \times \left[ ((1)-1) \times (0\,in) + (1.5\,in) – ((1) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 0.42188\,in^{2} [math]
Общая площадь при сдвиге, от конца косынки до самого дальнего болта:
[math] A_{gv} = t_{gp} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = (0.5\,in) \times \left[ (1.5\,in) + ((4)-1) \times (3\,in) \right] = 5.25\,in^{2} [math]
Чистая площадь при сдвиге. В отчете длина сдвига указывается как 12 по длине распорки на ластовице, [mathin] L_{br,gp} [mathin], меньше одного конечного расстояния, что то же самое 10.5 как и в общей площади:
[math] A_{nv} = t_{gp} \left[ L_{br,gp} – L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nv} = (0.5\,in) \times \left[ (12\,in) – (1.5\,in) – ((4) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 2.9531\,in^{2} [math]
Блок прочности на сдвиг, с участием [mathin] U_{bs} = 1 [mathin] потому что растягивающее напряжение однородно, [mathin] F_{u,gp} = 65\,ksi [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left( 0.6\, F_{u,gp} A_{nv} + U_{bs} F_{u,gp} A_{nt} \le 0.6\, F_{y,gp} A_{gv} + U_{bs} F_{u,gp} A_{nt} \right) [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (2.9531\,in^{2}) + (1) \times (65\,ksi) \times (0.42188\,in^{2}) \le 0.6 \times (50\,ksi) \times (5.25\,in^{2}) + (1) \times (65\,ksi) \times (0.42188\,in^{2}) \right) [math]
[math] \phi R_{n} = 106.95\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 106.95 кип = 0.935 < 1.0, Прочность на единицу размера сварного шва
Сдвиговый разрыв на сетчатом участке определяет. В 1 1/4 в негабаритные дырочки возьми 4.59 из 10.5 по длине сдвига, вот почему эта проверка выполняется так близко.
шаг 6: Блок сдвига скобы (Aisc 360-16 J4.3)
Угловая ножка может вырваться таким же образом: срез по линии болта до конца угла, плюс напряжение от линии болта до носка ноги.
Горизонтальное расстояние от края угла равно [mathin] L_{eh,br} = 1.5\,in [mathin] и дыра есть [mathin] d_{h} = 1.125\,in [mathin]:
[math] A_{nt} = t_{br} \left[ (n_{c}-1)\, s_{c} + L_{eh,br} – (n_{c} – 0.5) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.5\,in) \times \left[ ((1)-1) \times (0\,in) + (1.5\,in) – ((1) – 0.5) \times ((1.125\,in) + (0.0625\,in)) \right] = 0.45313\,in^{2} [math]
[math] A_{gv} = t_{br} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = (0.5\,in) \times \left[ (1.5\,in) + ((4)-1) \times (3\,in) \right] = 5.25\,in^{2} [math]
[math] A_{nv} = t_{br} \left[ L_{br,gp} – L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nv} = (0.5\,in) \times \left[ (12\,in) – (1.5\,in) – ((4) – 0.5) \times ((1.125\,in) + (0.0625\,in)) \right] = 3.1719\,in^{2} [math]
С [mathin] F_{u,br} = 58\,ksi [mathin], [mathin] F_{y,br} = 36\,ksi [mathin], [mathin] U_{bs} = 1 [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left( 0.6\, F_{u,br} A_{nv} + U_{bs} F_{u,br} A_{nt} \le 0.6\, F_{y,br} A_{gv} + U_{bs} F_{u,br} A_{nt} \right) [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (58\,ksi) \times (3.1719\,in^{2}) + (1) \times (58\,ksi) \times (0.45313\,in^{2}) \le 0.6 \times (36\,ksi) \times (5.25\,in^{2}) + (1) \times (58\,ksi) \times (0.45313\,in^{2}) \right) [math]
[math] \phi R_{n} = 102.5\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 102.5 кип = 0.976 < 1.0, Прочность на единицу размера сварного шва
Это основная проверка всего соединения.. Чистый сдвиговый разрыв снова играет решающую роль, хотя только что: часть доходности уравнения находится в пределах 3 все это.
шаг 7: Косынка натянута на секции Уитмора (Aisc 360-16 J4.1)
Усилие раскоса поступает в косынку через болты и распространяется по пластине.. Сечение Уитмора — это эффективная ширина, на которую действует эта сила на последнем болте.: линии, проведенные от первого болта, распространяясь в каждую сторону, измерено по последнему болту (Часть руководства AISC 9, инжир. 9-1). Косынка не должна поддаваться этой ширине., и он не должен разрываться на этой ширине за вычетом отверстия.
Ширина Уитмора
Затворная группа есть [mathin] L_{br} = (n_{r}-1)\, s_{r} = 9\,in [mathin] длинный и имеет одну линию болта, так [mathin] W_{br} = 0\,in [mathin]. В отчете, [mathin] W [mathin] на этом этапе — ширина Уитмора, не размер сварного шва:
[math] W = 2\, L_{br} \tan(\theta) + W_{br} = 2 \times (9\,in) \times \tan((18.93)) + (0\,in) = 6.1732\,in [math]
Угол раскрытия руководства составляет 30°., что дало бы 2 × 9 × Тан 30° = 10.39 в. Но скошенный свободный край ластовицы со стороны носка угла проходит лишь примерно 3.1 от последнего болта, поэтому линия под углом 30° будет выходить за пределы пластины. Отчет сокращает разброс до 18,93°., что ставит край сечения Уитмора 3.0866 от линии затвора, на этом свободном краю, и использует ту же ширину на другой стороне. Учитывается только та сталь, которая есть на самом деле..
Уступчивость напряжения (уравнение. J4-1)
С [mathin] \phi = 0.9 [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] и [mathin] t_{gp} = 0.5\,in [mathin]:
[math] \phi R_{n,ty} = \phi\, F_{y,gp}\, t_{gp}\, W = (0.9) \times (50\,ksi) \times (0.5\,in) \times (6.1732\,in) = 138.9\,kip [math]
Разрыв напряжения (уравнение. J4-2)
Ширина сетки позволяет убрать одно слишком большое отверстие., [mathin] d_{h} = 1.25\,in [mathin], с участием [mathin] \phi = 0.75 [mathin] и [mathin] F_{u,gp} = 65\,ksi [mathin]:
[math] \phi R_{n,tr} = \phi\, F_{u,gp}\, t_{gp} \left[ W – n_{c}\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] \phi R_{n,tr} = (0.75) \times (65\,ksi) \times (0.5\,in) \times \left[ (6.1732\,in) – (1) \times ((1.25\,in) + (0.0625\,in)) \right] = 118.48\,kip [math]
[math] \phi R_{n} = \min\left( \phi R_{n,ty},\, \phi R_{n,tr} \right) = \min\left( (138.9\,kip),\, (118.48\,kip) \right) = 118.48\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 118.48 кип = 0.844 < 1.0, Прочность на единицу размера сварного шва
шаг 8: Распорка при разрыве при растяжении со сдвиговой задержкой (Aisc 360-16 Д3, J4.1)
Прикручена только одна ножка уголка., поэтому сила должна перетекать от выступающей опоры к прикрученной опоре рядом с соединением.. Это неравномерное напряжение — сдвиговое запаздывание., и AISC обрабатывает это с помощью коэффициента U, что уменьшает чистую площадь.
Из таблицы D3.1, Дело 2, с центром тяжести угла [mathin] \bar{y} = 1.18\,in [mathin] измеряется от поверхности болта и длины соединения [mathin] (n_{r} – 1)\, s_{r} = 9\,in [mathin]:
[math] U = 1 – \frac{\bar{y}}{(n_{r} – 1)\, s_{r}} = 1 – \frac{(1.18\,in)}{((4) – 1) \times (3\,in)} = 0.86894 [math]
куда [mathin] A_{br} = 3.75\,in^{2} [mathin], [mathin] d_{h} = 1.125\,in [mathin], [mathin] t_{br} = 0.5\,in [mathin], [mathin] F_{u,br} = 58\,ksi [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n,tr} = \phi\, F_{u,br}\, U \left[ A_{br} – n_{c}\left( d_{h} + 0.0625\,in \right) t_{br} \right] [math]
[math] \phi R_{n,tr} = (0.75) \times (58\,ksi) \times (0.86894) \times \left[ (3.75\,in^{2}) – (1) \times ((1.125\,in) + (0.0625\,in)) \times (0.5\,in) \right] = 119.3\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 119.3 кип = 0.838 < 1.0, Прочность на единицу размера сварного шва
Более длинная группа затворов поднимает U.. С шестью болтами вместо четырех, длина соединения будет 15 и ты был бы 1 - 1.18/15 знак равно 0.92.
шаг 9: Косынка при продольном изгибе (Aisc 360-16 J4.4, E3)
Когда раскос сжимается, он прижимает косынку к колонне.. Полоса косынки между последним болтом и торцом колонны может выйти из плоскости., поэтому он проверяется как столбец с шириной Уитмора в качестве поперечного сечения.
Длина продольного изгиба равна 6 как показано на рисунке, от линии болта, ближайшего к колонне, до грани колонны, измеряется вдоль распорки. В отчете это обозначено как длина раскоса без раскоса., [mathin] L_{b,br} = 6\,in [mathin]. Косынка приварена к колонне только с одной стороны и ее свободный конец может выходить из плоскости вместе с раскосом., поэтому отчет занимает [mathin] K = 1.2 [mathin]. Для сплошного прямоугольника, [mathin] r = t_{gp}/\sqrt{12} = 0.14434\,in [mathin]:
[math] \frac{KL}{r} = \frac{(1.2) \times (6\,in)}{(0.5\,in)/\sqrt{12}} = 49.883 [math]
поскольку [mathin] KL/r \gt 25 [mathin], J4.4 отправляет чек в главу E. Упругое напряжение продольного изгиба:
[math] F_{e} = \frac{\pi^{2} E}{\left( \frac{KL}{r} \right)^{2}} = \frac{\pi^{2} \times (29000\,ksi)}{((49.883))^{2}} = 115.02\,ksi [math]
[math] 4.71 \sqrt{\frac{E}{F_{y}}} = 113.43 [math]
поскольку [mathin] KL/r \le 4.71\sqrt{E/F_{y}} [mathin], применяется неупругое уравнение E3-2:
[math] F_{cr} = \left( 0.658^{\frac{F_{y,gp}}{F_{e}}} \right) F_{y,gp} = \left( 0.658^{\frac{(50\,ksi)}{(115.02\,ksi)}} \right) \times (50\,ksi) = 41.683\,ksi [math]
С [mathin] \phi = 0.9 [mathin] и ширина Уитмора [mathin] W = 6.1732\,in [mathin]:
[math] \phi R_{n} = \phi\, F_{cr}\, t_{gp}\, W = (0.9) \times (41.683\,ksi) \times (0.5\,in) \times (6.1732\,in) = 115.79\,kip [math]
Прочность на единицу размера сварного шва 100 кип / 115.79 кип = 0.864 < 1.0, Прочность на единицу размера сварного шва
Ширина Уитмора способствует этой проверке так же, как и тонкость.. Косынка с большим количеством пластин под распоркой получит более широкое сечение и более высокую прочность..
шаг 10: Минимальный размер углового шва на колонне (Aisc 360-16 J2.2b)
Угловой сварной шов, который слишком мал для соединяемых деталей, может треснуть при остывании., потому что более толстая часть слишком быстро отводит тепло. В таблице J2.4 установлен минимум для соединения более тонкой части.. Вот это 1/2 в ластовице, который попадает в рамки 1/4 в 1/2 в группе, так что минимум 3/16 в.
| Лимит детализации | Лимит (в) | Действительный (в) | DCR | результат |
|---|---|---|---|---|
| Минимальный размер углового шва | 0.188 | 0.188 | 1.000 | ПРОХОДЯТ |
[math] DCR = \frac{d}{c} = \frac{(0.188)}{(0.188)} = 1 [math]
Прочность на единицу размера сварного шва 1.000, Прочность на единицу размера сварного шва
Соотношение 1.000 здесь не промах. Это говорит только о 3/16 в сварном шве указан наименьший разрешенный размер, это обычный и разумный выбор.
шаг 11: Сварной шов «косынка-колонна» (Aisc 360-16 Дж2.4, Руководство по проектированию AISC 29)
Косынка приваривается к полке колонны с помощью 3/16 в филе с каждой стороны. Усилие раскоса достигает поверхности колонны под углом и за пределами центра сварного шва., поэтому сварной шов испытывает нормальную силу, сдвиг и момент вместе. На этом этапе устраняется сила распорки на грани колонны., находит наихудшую нагрузку на сварной шов, и проверяет сварной шов по нему.
Предел основного металла по размеру сварного шва (Ручное уравнение AISC. 9-2)
Косынка имеет сварной шов с обеих сторон., поэтому половина его толщины поддерживает каждый сварной шов. С [mathin] t_{f,c} = 0.71\,in [mathin], [mathin] F_{u,c} = 65\,ksi [mathin], [mathin] t_{gp} = 0.5\,in [mathin] и [mathin] F_{u,gp} = 65\,ksi [mathin]:
[math] D_{max} = \frac{t_{f,c} F_{u,c} \le \frac{t_{gp}}{2} F_{u,gp}}{3.09\,kip/in \times F_{EXX}/F_{E70XX}} = \frac{(0.71\,in) \times (65\,ksi) \le (0.25\,in) \times (65\,ksi)}{(3.09\,kip/in) \times (1)} = 5.2589 [math]
То есть 5.2589 шестнадцатые, о 0.329 в, так что полный 3/16 в количестве сварных швов.
Эффективная длина сварного шва
Ластовица бежит [mathin] L_{WT} = 16\,in [mathin] вдоль колонны. Каждая из двух линий сварки на концах уменьшена на 2W.:
[math] L_{w} = 2 \left[ L_{WT} – 2W \right] = 2 \times \left[ (16\,in) – 2 \times (0.1875\,in) \right] = 31.25\,in [math]
Силы на грани колонны
Разделить 100 сила кипа, [mathin] P_{u,br} [mathin], на компонент, перпендикулярный грани колонны, и один вдоль нее:
[math] N_{br} = P_{u,br} \sin(\theta_{br}) = (100\,kip) \times \sin((45)) = 70.711\,kip [math]
[math] V_{br} = P_{u,br} \cos(\theta_{br}) = (100\,kip) \times \cos((45)) = 70.711\,kip [math]
Раскосная линия пересекает грань колонны 12 ниже верхней части ластовицы и 4 над его дном, поэтому он не попадает в середину 16 в сварке [mathin] (12 – 4)/2 = 4\,in [mathin]. Сдвиг действует вдоль линии сварного шва и не оказывает на нее никакого влияния., но нормальная сила 4 не в центре:
[math] M_{br} = \frac{N_{br} \left| L_{w1} – L_{w2} \right|}{2} = \frac{(70.711\,kip) \times |(12\,in) – (4\,in)|}{2} = 23.57\,kip{\cdot}ft [math]
То есть 282.84 курица. Момент добавляется к нормальной силе на одном конце сварного шва и вычитается на другом.. В отчете момент преобразуется в эквивалентную нормальную силу с использованием модуля упругости пластического сечения двух линий сварного шва., [mathin] L_{w}^{2}/8 [mathin], что дает пиковую нормальную нагрузку:
[math] N_{br,T} = \frac{8\, M_{br}}{L_{w}} + N_{br} = \frac{8 \times (23.57\,kip{\cdot}ft)}{(31.25\,in)} + (70.711\,kip) = 143.12\,kip [math]
Момент преобразуется в кип-ин. (× 12) внутри этой фракции. Результирующая на вершине и ее угол к оси сварного шва:
[math] R = \sqrt{\left( N_{br,T} \right)^{2} + \left( V_{br} \right)^{2}} = \sqrt{((143.12\,kip))^{2} + ((70.711\,kip))^{2}} = 159.63\,kip [math]
[math] \theta = \tan^{-1}\left| \frac{N_{br,T}}{V_{br}} \right| = \tan^{-1}\left| \frac{(143.12\,kip)}{(70.711\,kip)} \right| = 63.707 [math]
Коэффициент пластичности сварного шва
Нагрузка на сварной шов неравномерна.. Он достигает максимума на одном конце и почти полностью падает на другом.. Угловые сварные швы имеют ограниченную пластичность., Итак, Руководство по проектированию AISC 29 и часть руководства AISC 13 спроектируйте сварной шов с косынкой для большей пиковой нагрузки и 1.25 раз среднее значение пиковой и минимальной нагрузки. В 1.25 позволяет сварному шву перераспределить нагрузку до того, как он сломается.
На конце с низким напряжением изгиб вычитается из нормальной силы.:
[math] N_{br,min} = \left| N_{br} – \frac{8\, M_{br}}{L_{w}} \right| = \left| (70.711\,kip) – \frac{8 \times (23.57\,kip{\cdot}ft)}{(31.25\,in)} \right| = 1.6971\,kip [math]
[math] R_{min} = \sqrt{\left( N_{br,min} \right)^{2} + \left( V_{br} \right)^{2}} = \sqrt{((1.6971\,kip))^{2} + ((70.711\,kip))^{2}} = 70.731\,kip [math]
[math] R_{w} = \max\left( R,\, 1.25\, \frac{R + R_{min}}{2} \right) = \max\left( (159.63\,kip),\, 1.25 \times \frac{(159.63\,kip) + (70.731\,kip)}{2} \right) = 159.63\,kip [math]
Среднее значение 143.98 кип , так что вершина правит.
Прочность сварного шва (уравнение. J2-4)
В результате получается угол 63,707° к сварному шву., поэтому фактор направления [mathin] 1 + 0.5 \sin^{1.5}\theta [mathin] добавляет о 42% к силе. С [mathin] \phi = 0.75 [mathin] и [mathin] F_{EXX} = 70\,ksi [mathin]:
[math] \phi R_{n} = \phi\, 0.6\, F_{EXX} \frac{\sqrt{2}}{2} \left( W \le \frac{D_{max}}{16} \right) \left[ 1 + 0.5 \left( \sin\theta \right)^{1.5} \right] L_{w} [math]
[math] \phi R_{n} = (0.75) \times 0.6 \times (70\,ksi) \times \frac{\sqrt{2}}{2} \times \left( (0.1875\,in) \le \frac{(5.2589)}{(16)} \right) \times \left[ 1 + 0.5 \times (\sin(63.707))^{1.5} \right] \times (31.25\,in) [math]
[math] \phi R_{n} = 185.91\,kip [math]
Прочность на единицу размера сварного шва 159.63 кип / 185.91 кип = 0.859 < 1.0, Прочность на единицу размера сварного шва
В 4 эксцентричность здесь дорогого стоит. Без него сварной шов будет иметь 100 кинуть результат вместо 159.63 кип . Центрирование косынки в точке, где линия раскоса пересекает грань колонны, устраняет момент..
шаг 12: Косынка поддается сдвигу вдоль колонны (Aisc 360-16 J4.2)
Составляющая распорной силы вдоль грани колонны, [mathin] V_{br} = 70.711\,kip [mathin], проходит через сварной край косынки в виде сдвига. Общий разрез вдоль этого края не должен поддаваться.
С [mathin] L_{WT} = 16\,in [mathin], [mathin] t_{gp} = 0.5\,in [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] и [mathin] \phi = 1 [mathin]:
[math] A_{gv} = L_{WT}\, t_{gp} = (16\,in) \times (0.5\,in) = 8\,in^{2} [math]
[math] \phi R_{n,sy} = \phi\, 0.6\, F_{y,gp} A_{gv} = (1) \times 0.6 \times (50\,ksi) \times (8\,in^{2}) = 240\,kip [math]
Прочность на единицу размера сварного шва 70.711 кип / 240 кип = 0.295 < 1.0, Прочность на единицу размера сварного шва
шаг 13: Косынка при растяжении поддается деформации вдоль колонны (Aisc 360-16 J4.1)
Нормальная составляющая и момент растягивают сварную кромку косынки., самый высокий на одном конце. Следуя руководству по проектированию AISC 29, пример 5.3, в отчете эти два напряжения добавляются как нормальные напряжения на краю, а пик снова превращается в эквивалентную силу по всему краю..
Нормальный стресс – это [mathin] N/(t\,l) + M/(t\,l^{2}/4) [mathin]. Умножение на [mathin] t\,l [mathin], с участием [mathin] l = L_{WT} = 16\,in [mathin]:
[math] N_{e} = \left| N_{br} \right| + \frac{4 \left| M_{br} \right|}{L_{WT}} = |(70.711\,kip)| + \frac{4 \times |(23.57\,kip{\cdot}ft)|}{(16\,in)} = 141.42\,kip [math]
Это немного ниже сварного шва. 143.12 пропустите, потому что он использует 16 в косынке, а не в 31.25 Эффективное разделение сварного шва на две линии. С [mathin] \phi = 0.9 [mathin]:
[math] \phi R_{n,ty} = \phi\, F_{y,gp}\, t_{gp}\, L_{WT} = (0.9) \times (50\,ksi) \times (0.5\,in) \times (16\,in) = 360\,kip [math]
Прочность на единицу размера сварного шва 141.42 кип / 360 кип = 0.393 < 1.0, Прочность на единицу размера сварного шва
шаг 14: Локальное разрушение и локальная податливость колонны (Aisc 360-16 J10.3, J10.2)
Косынка передает сосредоточенную силу на полку колонны над ее 16 в длину. Когда корсет находится в компрессионном состоянии, эта сила давит на фланец, и полотно колонны за ней может локально прогнуться или смяться (калечить). Потребление представляет собой пиковую нормальную нагрузку от Step 11, [mathin] N_{br,T} = 143.12\,kip [mathin].
Локальное веб-калечество (уравнение. J10-4)
С [mathin] \phi = 0.75 [mathin], [mathin] t_{w,c} = 0.44\,in [mathin], длина подшипника [mathin] L_{WT} = 16\,in [mathin], [mathin] d_{c} = 14\,in [mathin], [mathin] t_{f,c} = 0.71\,in [mathin], [mathin] F_{y,c} = 50\,ksi [mathin] и [mathin] Q_{f} = 1 [mathin]:
[math] \phi R_{n,wlc} = \phi\, 0.8 \left( t_{w,c} \right)^{2} \left[ 1 + 3 \left( \frac{L_{WT}}{d_{c}} \right) \left( \frac{t_{w,c}}{t_{f,c}} \right)^{1.5} \right] \sqrt{\frac{E\, F_{y,c}\, t_{f,c}}{t_{w,c}}}\, Q_{f} [math]
[math] \phi R_{n,wlc} = (0.75) \times 0.8 \times ((0.44\,in))^{2} \times \left[ 1 + 3 \times \left( \frac{(16\,in)}{(14\,in)} \right) \times \left( \frac{(0.44\,in)}{(0.71\,in)} \right)^{1.5} \right] \times \sqrt{\frac{(29000\,ksi) \times (50\,ksi) \times (0.71\,in)}{(0.44\,in)}} \times (1) [math]
[math] \phi R_{n,wlc} = 474.88\,kip [math]
Локальный веб-выход (уравнение. J10-2)
Усилие распространяется через фланец и галтель на 2.5:1 наклон с каждой стороны, поэтому сеть уступает [mathin] 5k + l_{b} [mathin]. С [mathin] \phi = 1 [mathin] и [mathin] k_{des,c} = 1.31\,in [mathin]:
[math] \phi R_{n,wly} = \phi\, F_{y,c}\, t_{w,c} \left( 5\, k_{des,c} + L_{WT} \right) = (1) \times (50\,ksi) \times (0.44\,in) \times \left( 5 \times (1.31\,in) + (16\,in) \right) = 496.1\,kip [math]
[math] \phi R_{n} = \min\left( \phi R_{n,wlc},\, \phi R_{n,wly} \right) = \min\left( (474.88\,kip),\, (496.1\,kip) \right) = 474.88\,kip [math]
Прочность на единицу размера сварного шва 143.12 кип / 474.88 кип = 0.301 < 1.0, Прочность на единицу размера сварного шва
Длинная ластовица хорошо распределяет силу., поэтому стенка колонны имеет достаточный запас и не нуждается в ребрах жесткости.
Сводка проверок
| Проверка дизайна | требовать | Вместимость | DCR | результат |
|---|---|---|---|---|
| Ограничения детализации на болтах раскосов | 1.375 в | 1.500 в | 0.917 | ПРОХОДЯТ |
| Болты на сдвиг (критическое скольжение) | 100.000 кип | 122.944 кип | 0.813 | ПРОХОДЯТ |
| Болт подшипника на косынке | 100.000 кип | 179.156 кип | 0.558 | ПРОХОДЯТ |
| Болт подшипника на раскосе | 100.000 кип | 171.281 кип | 0.584 | ПРОХОДЯТ |
| Блоковый сдвиг косынки | 100.000 кип | 106.945 кип | 0.935 | ПРОХОДЯТ |
| Блок сдвига скобы | 100.000 кип | 102.497 кип | 0.976 | ПРОХОДЯТ |
| Косынка в напряжении | 100.000 кип | 118.480 кип | 0.844 | ПРОХОДЯТ |
| Брейс при разрыве напряжения | 100.000 кип | 119.303 кип | 0.838 | ПРОХОДЯТ |
| Косынка при сжатии | 100.000 кип | 115.792 кип | 0.864 | ПРОХОДЯТ |
| Минимальный размер углового шва | 0.188 в | 0.188 в | 1.000 | ПРОХОДЯТ |
| Приварить косынку к колонне | 159.634 кип | 185.906 кип | 0.859 | ПРОХОДЯТ |
| Сдвиг косынки, податливый вдоль колонны | 70.711 кип | 240.000 кип | 0.295 | ПРОХОДЯТ |
| Натяжение косынки, податливое вдоль колонны | 141.421 кип | 360.000 кип | 0.393 | ПРОХОДЯТ |
| Колонка веб (местные вредные правители) | 143.118 кип | 474.882 кип | 0.301 | ПРОХОДЯТ |
Соединение проходит все проверки конструкции соединения коленного бандажа.. Блоковый сдвиг раскоса определяет проверку прочности при 0.976, с блочным сдвигом косынки рядом с 0.935. Оба происходят от одной и той же короткой линии болтов с большими отверстиями.. Минимальный размер сварного шва указан 1.000 только потому, что сварной шов соответствует минимуму Таблицы J2.4.. У колонны, сварной шов — самый загруженный элемент 0.859, главным образом из-за 4 в эксцентричности.
Что изменить, если проверка не удалась
- Блокирующий сдвиг распорки или косынки: добавить ряд болтов, что удлиняет плоскости сдвига. Также помогает большее конечное расстояние или большее расстояние до края косынки.. На ластовице, стандартные отверстия вместо отверстий увеличенного размера увеличивают чистую площадь.
- Сопротивление скольжению: добавить болты, используйте болт большего размера, или используйте стандартные отверстия в косынке, что повышает φ с 0.85 в 1.00.
- Подшипник и отрыв: увеличить конечное расстояние или расстояние между болтами, или используйте более толстую ластовицу.
- Разрыв натяжения брекета: удлините затворную группу, чтобы поднять U, или используйте более тяжелый угол.
- Натяжение или сжатие косынки: более толстая ластовица поднимает оба. Добавление пластины на носке распорки расширяет секцию Уитмора., а перемещение болтов ближе к колонне сокращает длину изгиба..
- Сварка на колонне: отцентрируйте косынку в точке, где линия раскоса встречается с гранью колонны, чтобы устранить момент, сделать ластовицу длиннее, или используйте филе большего размера. Основной металл допускает до примерно 5/16 здесь.
- Колонка веб: удлините косынку, чтобы распределить силу, или добавить пару ребер жесткости или удвоенную пластину.
Часто задаваемые вопросы
Для чего нужен коленный бандаж?
Колено — это короткая диагональ между колонной и балкой или стропилом., установить на небольшом расстоянии от их сустава. Он укрепляет угол рамы от раскачивания и дает членам промежуточную точку крепления.. Потому что он короткий и сидит близко к суставу., он часто испытывает большую осевую силу для своего размера, при растяжении или сжатии в зависимости от того, в какую сторону качается рама. Вот почему этот пример предназначен для 100 прекрати в обе стороны.
Почему болты критически важны для проскальзывания?
В ластовице есть отверстия увеличенного размера., которые дают монтажнику допуск на установку распорки. Aisc 360-16 J3.2 допускает отверстия увеличенного размера только в соединениях, критичных к скольжению., поэтому болты предварительно затянуты, а прилегающие поверхности подготовлены к классу B.. Корсет, который меняет растяжение и сжатие, также выигрывает от того, что сустав не скользит вперед и назад.. Болты, критические к скольжению, по-прежнему проверяются на прочность и вырыв., как в шагах 3 и 4.
Что такое раздел Уитмор, и почему здесь угол разворота 18,93°?
Сечение Уитмора — это эффективная ширина косынки, которая выдерживает усилие раскоса на конце группы болтов.. Его можно найти, проведя линии под углом 30° от первого болта с каждой стороны линии болта и измерив их поперек у последнего болта.. В этом примере наклонный свободный край косынки находится ближе к болтам, чем могут достигать линии под углом 30°., поэтому отчет ограничивает разброс до 18,93°.. Ширина Уитмора тогда остается внутри пластины., в 6.1732 вместо 10.39 в.
Почему К = 1.2 используется для выпучивания косынки?
Фасонка приваривается к колонне по одному краю., и конец распорки может свободно выходить из плоскости. Это колонна, зафиксированная от вращения с обоих концов, но свободно перемещающаяся с одного конца., для которых в комментарии AISC дается рекомендованное значение K 1.2. Угловая косынка, прикрепленная как к балке, так и к колонне, удерживается по двум краям и обычно имеет меньшую букву K.. С использованием 1.2 косынка для коленного сустава — консервативный выбор.
Откуда берется момент на сварном шве «косынки» с колонной?
Раскосная линия пересекает грань колонны 12 ниже верхней части ластовицы и 4 над его дном, поэтому он не попадает в центр 16 в сварке 4 в. Нормальный компонент брекет-силы, 70.711 кип , действующий 4 не от центра дает момент 282.84 курица, или 23.57 Вы можете заметить, что основное отличие заключается в соединении полок балки с опорной колонной.. Если бы косынка находилась в центре этой точки пересечения, не было бы момента, и сварной шов будет видеть только 100 сила кипа.
Для чего предназначена косынка 1.25 раз превышает среднюю нагрузку?
Нагрузка по сварному шву фасонки неравномерна., а угловые сварные швы не могут сильно растянуться, прежде чем они разрушатся.. Руководство по проектированию AISC 29 проектирует сварной шов для большей пиковой нагрузки и 1.25 раз среднее значение пиковой и минимальной нагрузки, используя коэффициент пластичности сварного шва из руководства AISC. 13. Это гарантирует, что сварной шов сможет перераспределить нагрузку по длине.. В этом примере пиковая нагрузка 159.63 Кип управляет 143.98 среднее значение кипов.
Используется ли метод равномерной силы для косынки коленного бандажа??
Нет. Метод равномерной силы распределяет распорную силу между соединениями балки и колонны косынки, прикрепленной к обеим сторонам., в рабочей точке балка-колонна-раскос. Косынка коленного сустава крепится только к фланцу колонны.. Таким образом, сила распорки на грани колонны рассматривается как нормальная сила., сдвиг и момент, а кромка косынки и ее сварной шов проверяются на наличие этих трех вместе.
Как это изменится для AISC ASD вместо LRFD??
Предельные состояния и номинальная прочность идентичны.. С помощью AISC ASD вы сравниваете силу распорки на уровне обслуживания с номинальной прочностью, разделенной на коэффициент запаса прочности, а не умножая на коэффициент сопротивления.. Коэффициент сопротивления 0.75 становится фактором безопасности 2.00, 0.90 становится 1.67, и накладка с негабаритными отверстиями выходит из 0.85 в 1.76. Сочетания нагрузок тоже меняются., поэтому спрос ниже.
Спроектируйте соединение коленного бандажа бесплатно
Каждое число на этой странице получено из одного решения. Выберите конфигурацию коленного бандажа, введите свой столбец, скобка, ластовица, болты, усилия сварки и раскосов, и просмотрите каждую из этих проверок в своем браузере. Нечего устанавливать.
Модуль SkyCiv Connection Design — это программное обеспечение для проектирования соединений, лежащее в основе этого примера.. Он дает вам полный отчет о расчетах с каждым уравнением и вашими числами в нем., как шаги выше, плюс каждая емкость и DCR, для AISC 360-16 (ЛРФД и АСД) и, как 4100:2020. В калькулятор болтов и сварочный калькулятор прикрыть затворную группу и приварить чеки самостоятельно.
Ссылки
- Aisc 360-16, Спецификация для зданий из конструкционной стали: Б4.3, Д3 (Таблица D3.1 Случай 2), E3 (уравнение. Е3-1, Е3-2, Е3-4), J2.2b (Таблица J2.4), Дж2.4 (уравнение. J2-4), J3.2, J3.3, J3.4 (Таблица J3.4), J3.5 (Таблица J3.5), J3.8 (уравнение. J3-4, Таблица J3.1), J3.10 (уравнение. J3-6а, J3-6c), J4.1 (уравнение. J4-1, J4-2), J4.2 (уравнение. J4-3), J4.3 (уравнение. Дж4-5), J4.4, J10.2 (уравнение. J10-2), J10.3 (уравнение. J10-4).
- Руководство по стальным конструкциям AISC, 15й выпуск: Часть 9, инжир. 9-1 (Раздел Уитмора, страница 9-4) Оценка емкости сваи. 9-2; Часть 10, длина сварного шва менее 2w на концах; Часть 13, коэффициент пластичности сварного шва.
- Руководство по проектированию AISC 29, Вертикальные распорные соединения: Конструкция сварного шва с косынкой и пример 5.3.
- Проектирование стальных соединений с использованием AISC 360-16
- Болты и сварные швы в дизайне соединений SkyCiv
Гарольд Муналем
Менеджер по продукту, Дизайн подключения
10+ лет в проектировании стальных соединений
LinkedIn
