Конструкция соединения шевронной распорки с AISC 360 охватывает два сустава. На каждом конце скобы, проверьте болты между распоркой и косынкой на предмет проскальзывания, подшипник и отрыв, затем заблокируйте сдвиг и разрыв обеих частей при растяжении, а также натяжение и коробление косынки на ее секции Уитмора.. На балке, вы разрешаете две распорные силы на кромке косынки, затем проверьте угловые сварные швы между косынкой и балкой., косынка при сдвиге и растяжении вдоль этого края, и стенка балки под действием сосредоточенной силы.
На этой странице от начала до конца работает один реальный пример.. Две раскосы WT7x41 под углом 60° соединяются на нижней стороне балки W18x55., и каждый несет 250 Кип в напряжении или 250 провал при сжатии (LRFD). Каждый фланец раскоса крепится десятью болтами. 1 в A490-SC прикручивается к 1/2 в классе A572 50 косынка, который приварен к полке балки с 3/16 в филе с обеих сторон. Дизайн соответствует AISC 360-16, Руководство AISC, 15-е издание, и Руководство по проектированию AISC. 29. Каждое уравнение записано с его номерами, в том же порядке, что и расчетный лист AISC, в котором SkyCiv Connection Design модуль выдает для этого соединения.
Что такое шевронное соединение?
Шевронная скоба, также называется перевернутой V-образной скобкой, представляет собой пару диагональных раскосов, которые поднимаются из нижних углов каркасного пролета и встречаются в середине балки наверху.. Соединение вверху соединяет обе раскосы с балкой через одну косынку.. В этом примере каждая скобка представляет собой WT., с фланцем, прикрученным болтами к косынке, и выступающим штоком, а косынка приварена к нижней полке балки..
При боковой нагрузке одна раскоса тянет, а другая толкает., поэтому косынка передает большую горизонтальную силу на балку. Обе линии раскосов встречаются в рабочей точке на осевой линии балки., половина глубины балки ниже края косынки, и это смещение создает момент на сварном шве косынки с балкой, даже если косынка находится по центру рабочей точки.. Вы можете проверить этот пример непосредственно в Калькулятор соединения шевронных раскосов. Те же самые проверки соединения распорки с косынкой появляются в Калькулятор соединения вертикальных связей и Калькулятор подключения коленного бандажа.
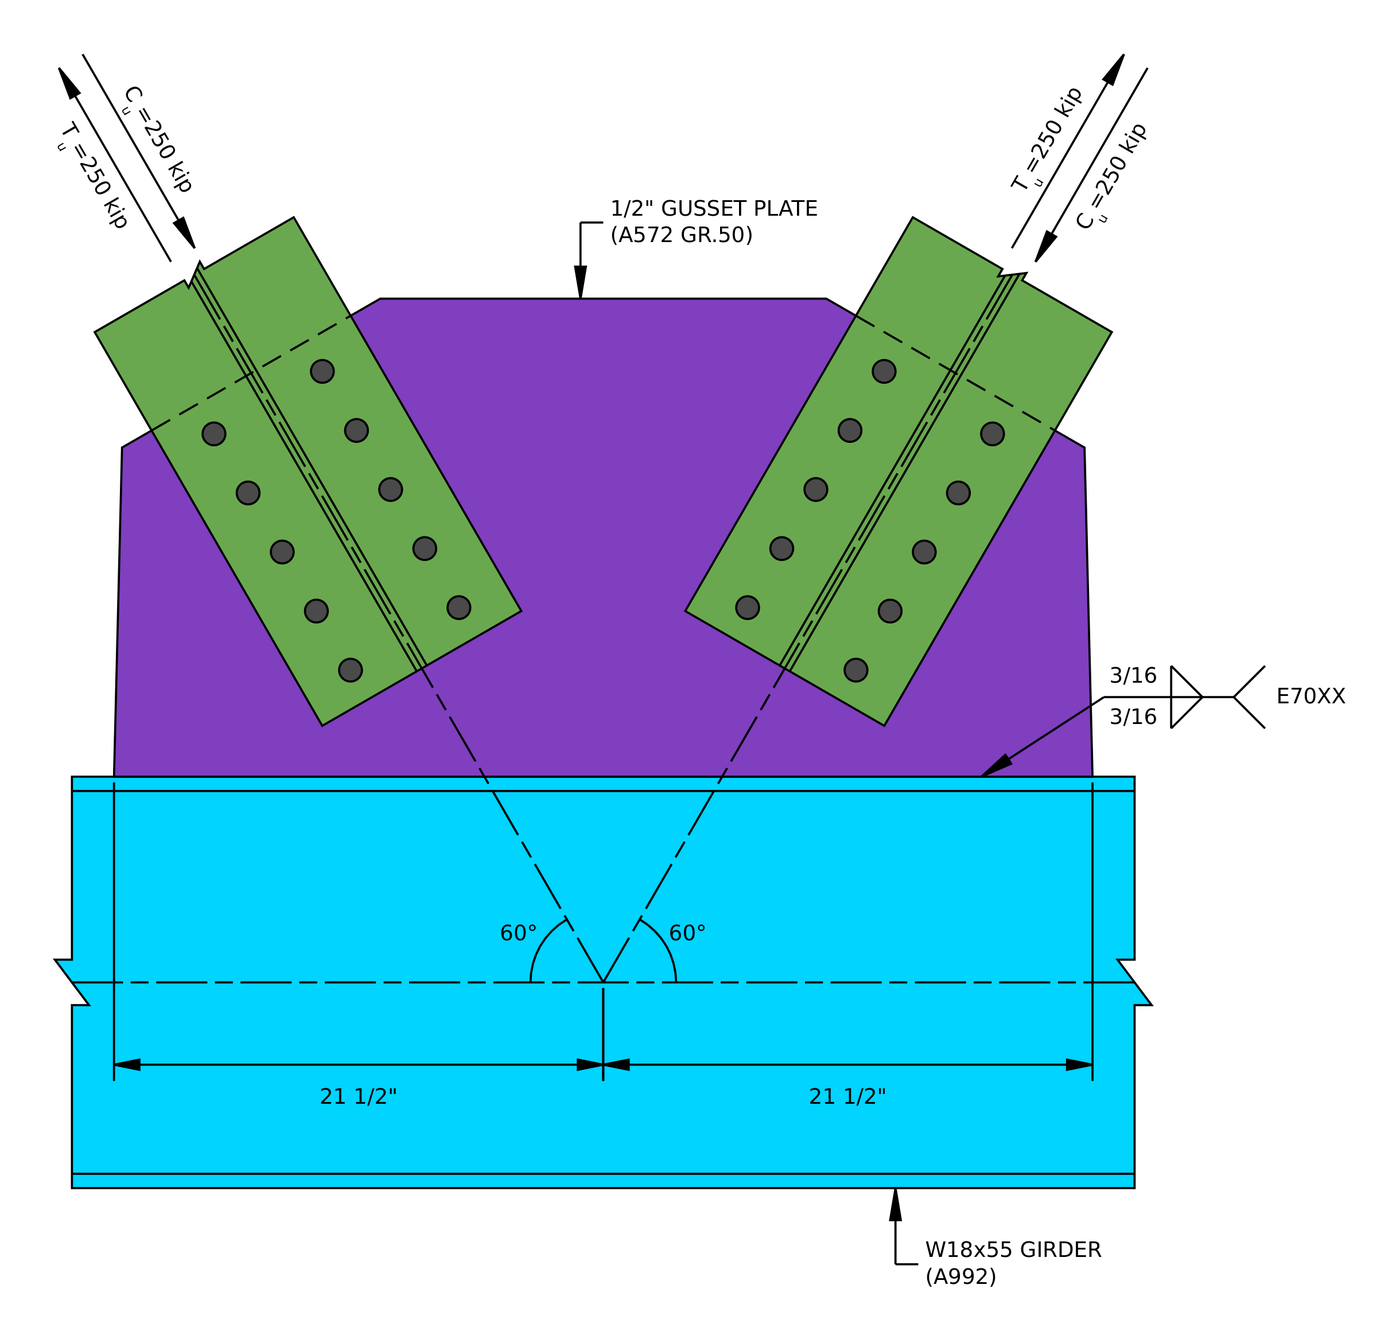
Высота примера соединения. Линии раскосов сходятся на центральной линии балки., и косынка проходит сварной шов 21 1/2 в каждую сторону этой точки.
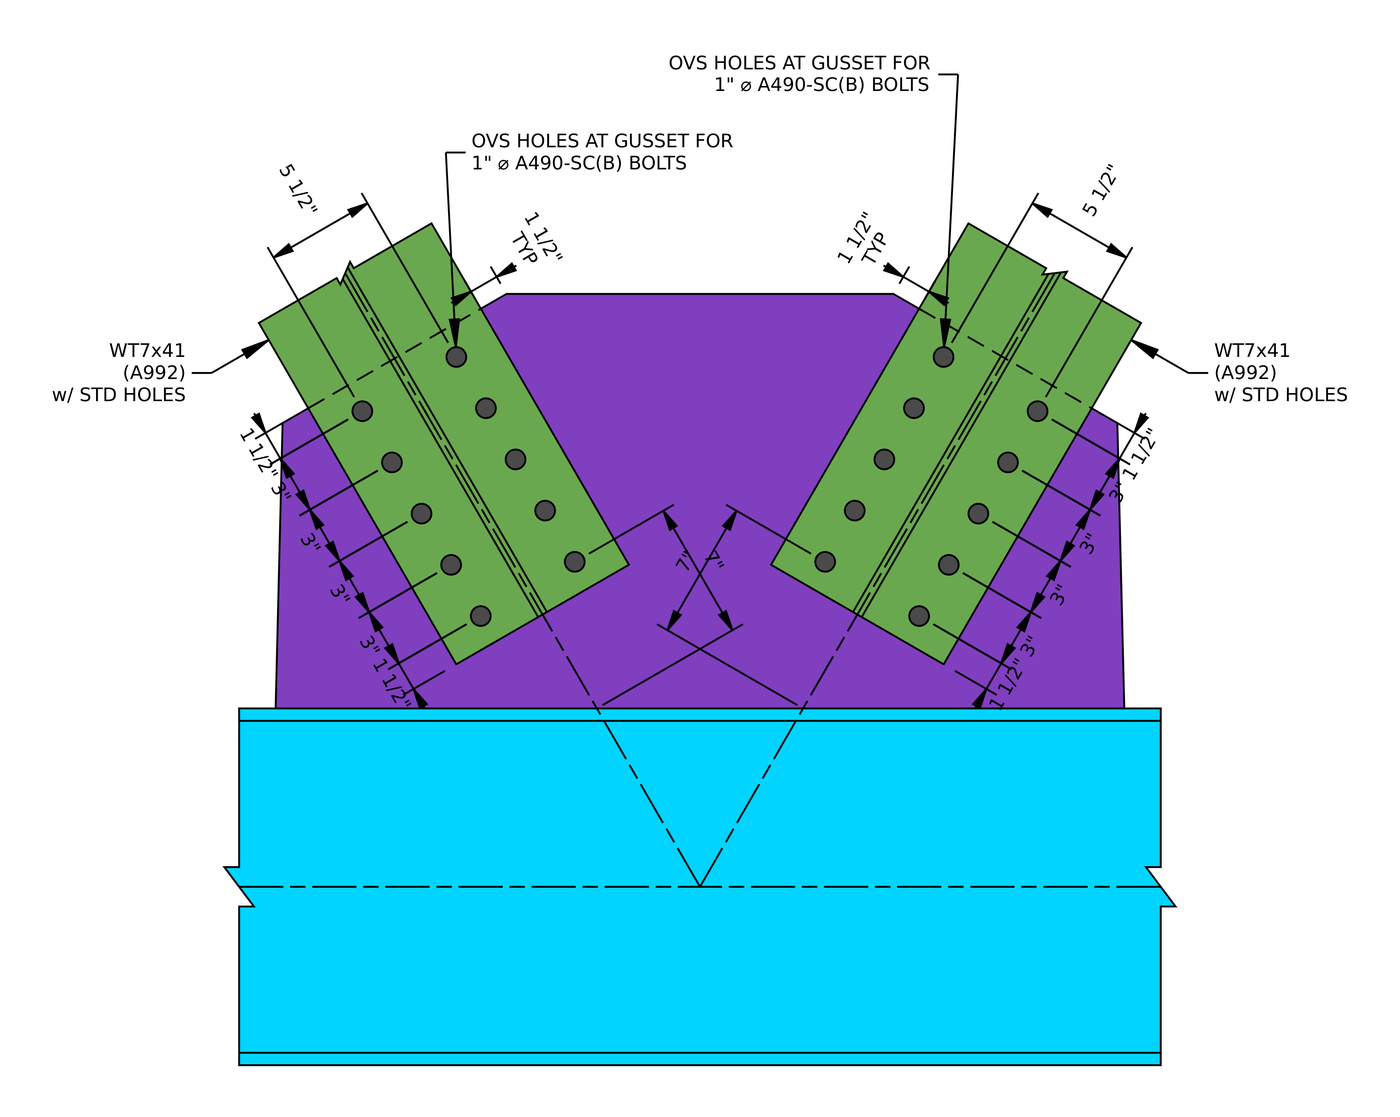
Соединения распорок. Каждый фланец WT имеет две линии по пять болтов на 3 в на 5 1/2 в норме, с участием 1 1/2 на конечных расстояниях, и последние болты сидят 7 из балки.
Конструкция соединения шевронной скобы: шаги с первого взгляда
- Проверьте пределы детализации на болтах раскосов.: калибр, межосевые и краевые расстояния.
- Проверьте сопротивление скольжению болтов, критически важных для скольжения..
- Проверьте подшипник болта и наличие задира на косынке..
- Проверьте подшипник болта и наличие задира на распорке..
- Проверка блока на сдвиг косынки.
- Проверьте блок сдвига раскоса.
- Проверьте натяжение косынки в ее секции Уитмора..
- Проверка распорки на разрыв при растяжении с сдвиговой задержкой.
- Проверьте косынку на изгиб при сжатии..
- Проверьте минимальный размер углового сварного шва на балке..
- Устраните раскосы на кромке косынки и проверьте сварной шов косынки с балкой..
- Проверьте косынку на податливость при сдвиге вдоль балки..
- Проверьте косынку на растяжение и податливость вдоль балки..
- Проверьте стенку балки на наличие локальных повреждений и локальной деформации..
Проектирование входных данных для этого примера
Код дизайна: AISC. 360-16 LRFD. Свойства раздела взяты из руководства AISC.. Две скобки идентичны и зеркально отражают друг друга относительно рабочей точки., так что шаги 1 в 9 обрабатываются один раз и применяются к обоим.
| Вещь | Символ | Стоимость |
|---|---|---|
| Растягивающая нагрузка раскоса (каждая скобка) | [mathin] T_{u,br} [mathin] | 250 кип |
| Компрессионная нагрузка корсета (каждая скобка) | [mathin] C_{u,br} [mathin] | 250 кип |
| Балка | Ш18х55, A992 | |
| Глубина балки / толщина полотна | [mathin] d_{g},\ t_{w,g} [mathin] | 18.1 в / 0.39 в |
| Ширина полки балки / толщина | [mathin] b_{f,g},\ t_{f,g} [mathin] | 7.53 в / 0.63 в |
| Площадь балки / где | [mathin] A_{g},\ k_{des,g} [mathin] | 16.2 дюйм² / 1.03 в |
| Выход балки / растягивающее напряжение | [mathin] F_{y,g},\ F_{u,g} [mathin] | 50 KSI / 65 KSI |
| Брекеты | WT7x41, A992 | |
| Область скобок | [mathin] A_{br} [mathin] | 12 дюйм² |
| Ширина фланца раскоса / толщина | [mathin] b_{f,br},\ t_{f,br} [mathin] | 10.1 в / 0.855 в |
| Толщина стержня раскоса / центр тяжести | [mathin] t_{w,br},\ \bar{y} [mathin] | 0.51 в / 1.39 в |
| Раскос откоса из балки | [mathin] \theta_{br} [mathin] | 60° |
| Длина раскоса без раскоса (длина продольного изгиба ластовицы) | [mathin] L_{b,br} [mathin] | 7 в |
| Выход скобки / растягивающее напряжение | [mathin] F_{y,br},\ F_{u,br} [mathin] | 50 KSI / 65 KSI |
| Модуль упругости | [mathin] E [mathin] | 29000 KSI |
| Вещь | Символ | Стоимость |
|---|---|---|
| Косынка | 1/2 в, Класс А572 50 | |
| Толщина косынки | [mathin] t_{gp} [mathin] | 0.5 в |
| Выход косынки / растягивающее напряжение | [mathin] F_{y,gp},\ F_{u,gp} [mathin] | 50 KSI / 65 KSI |
| Болты | 1 в A490-SC, Поверхность класса B | |
| Диаметр болта | [mathin] d_{b} [mathin] | 1 в |
| Дырки в брекетах / ластовица | Стандартный (ЗППП) / негабаритный (ОВС) | |
| Болт-калибровка поперек штока | [mathin] g_{a} [mathin] | 5.5 в |
| Ряды болтов / междурядье | [mathin] n_{r},\ s_{r} [mathin] | 5 / 3 в |
| Линии болтов (столбцы) | [mathin] n_{c} [mathin] | 2 |
| Конечное расстояние на раскосе и косынке | [mathin] L_{ev} [mathin] | 1.5 в |
| Сварной шов на балке | 3/16 в филе, обе стороны ластовицы, Е70ХХ | |
| Размер сварного шва / прочность наполнителя | [mathin] W,\ F_{EXX} [mathin] | 0.1875 в / 70 KSI |
| Длина сварного шва с каждой стороны рабочей точки | [mathin] L_{w1},\ L_{w2} [mathin] | 21.5 в / 21.5 в |
| Общая длина косынки вдоль балки | [mathin] L_{WT} [mathin] | 43 в |
Каждая скоба имеет десять болтов.: две строки по пять, по одной линии с каждой стороны стебля. Длина раскоса на косынке складывается из чертежа.: два 1.5 на конечных дистанциях плюс четыре 3 в пространствах, 15 в. На странице входов также указан 3 расстояние между столбцами болтов для левой распорки и отсутствие для правой. Он входит только в уравнения сдвига блока, умноженные на [mathin] (n_{c} – 2) = 0 [mathin], так что это не имеет никакого эффекта.
шаг 1: Ограничения детализации на болтах раскосов (Aisc 360-16 J3.3, J3.4, J3.5)
Расположение болтов должно быть поддающимся сборке и соответствовать предположениям, лежащим в основе уравнений прочности.. Болты, затянутые слишком близко, рвутся между отверстиями., края, которые расположены слишком близко, вырываются, и калибр поперек штока должен оставлять место для установки и затяжки болтов с каждой стороны..
Для 1 в болте минимальное расстояние составляет [mathin] 2\tfrac{2}{3} d_{b} = 2.667\,in [mathin] (J3.3) а минимальное краевое расстояние равно 1.25 в (Таблица J3.4). WT имеет стандартные отверстия., так 1.25 in относится к нему напрямую. В ластовице есть отверстия увеличенного размера., поэтому приращение таблицы J3.5 1/8 in увеличивает минимальное конечное расстояние до 1.375 в.
| Лимит детализации | Лимит (в) | Действительный (в) | DCR | результат |
|---|---|---|---|---|
| Минимальный калибр болта | 4.175 | 5.500 | 0.759 | ПРОХОДЯТ |
| Минимальное расстояние между рядами болтов | 2.667 | 3.000 | 0.889 | ПРОХОДЯТ |
| Максимальное расстояние между рядами болтов | 6.000 | 3.000 | 0.500 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края косынки | 1.375 | 1.500 | 0.917 | ПРОХОДЯТ |
| Минимальное вертикальное расстояние от края раскоса | 1.250 | 1.500 | 0.833 | ПРОХОДЯТ |
| Минимальное расстояние от края по горизонтали | 1.250 | 2.313 | 0.540 | ПРОХОДЯТ |
Расстояние до горизонтальной кромки на фланце WT составляет половину того, что осталось после калибра.. Использование ширины полки как дроби, 10 1/8 в, то есть (10.125 - 5.5)/2 знак равно 2.3125 в. Для минимального предела соотношение превышает фактическое значение., а для максимума это актуально сверх лимита. Определяющим рядом является расстояние до конца косынки с увеличенным приращением отверстия.:
[math] DCR = \frac{d}{c} = \frac{(1.375)}{(1.5)} = 0.91667 [math]
Прочность на единицу размера сварного шва 0.917 < 1.0, Прочность на единицу размера сварного шва
шаг 2: Сопротивление скольжению болтов (Aisc 360-16 J3.8)
В ластовице есть отверстия увеличенного размера., и AISC 360-16 J3.2 допускает отверстия увеличенного размера только в соединениях, критических для скольжения.. Таким образом, болты предварительно натянуты, а усилие растяжки передается за счет трения между фланцем WT и косынкой.. Проверка заключается в том, что соединение не проскальзывает под действием факторизованной нагрузки..
куда [mathin] \phi = 0.85 [mathin] для негабаритных отверстий, [mathin] \mu = 0.5 [mathin] для поверхности класса B, [mathin] D_{u} = 1.13 [mathin], [mathin] h_{f} = 1 [mathin] потому что нет наполнителей, [mathin] T_{b} = 64\,kip [mathin] для 1 в болте А490 (Таблица J3.1), [mathin] N_{s} = 1 [mathin] плоскость скольжения, [mathin] n_{r} = 5 [mathin] и [mathin] n_{c} = 2 [mathin]:
[math] \phi R_{n} = \phi\, \mu\, D_{u}\, h_{f}\, T_{b}\, N_{s}\, n_{r}\, n_{c} [math]
[math] \phi R_{n} = (0.85) \times (0.5) \times (1.13) \times (1) \times (64\,kip) \times (1) \times (5) \times (2) [math]
[math] \phi R_{n} = 307.36\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 307.36 кип = 0.813 < 1.0, Прочность на единицу размера сварного шва
Эта же проверка охватывает растяжение и сжатие., потому что сила фиксации 250 пропадай в любом случае.
шаг 3: Подшипник болта и вырыв на косынке (Aisc 360-16 J3.10)
Болты, критические к скольжению, по-прежнему необходимо проверять на подшипник., потому что, если соединение действительно проскальзывает, болты в конечном итоге упираются в боковые стороны своих отверстий.. При растяжении раскос оттягивает болты от балки., поэтому они опираются на косынку к ее внешнему краю. Перед болтом, ближайшим к этому краю, меньше всего материала..
Отверстие для косынки слишком велико, [mathin] d_{h} = 1.25\,in [mathin]. Свободное расстояние для концевого болта, с участием [mathin] L_{ev} = 1.5\,in [mathin]:
[math] l_{c1} = L_{ev} – \frac{d_{h}}{2} = (1.5\,in) – \frac{(1.25\,in)}{2} = 0.875\,in [math]
Свободное расстояние между болтами, с участием [mathin] s_{r} = 3\,in [mathin]:
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.25\,in) = 1.75\,in [math]
куда [mathin] t_{gp} = 0.5\,in [mathin], [mathin] F_{u,gp} = 65\,ksi [mathin], [mathin] n_{r} = 5 [mathin], [mathin] n_{c} = 2 [mathin], [mathin] d_{b} = 1\,in [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n,tearout} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{gp} F_{u,gp}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n,tearout} = (0.75) \times \left[ \min\left(1.2 \times (0.875\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (2) + \min\left(1.2 \times (1.75\,in),\, 2.4 \times (1\,in)\right) \times (0.5\,in) \times (65\,ksi) \times (2) \times ((5) – 1) \right] [math]
[math] \phi R_{n,tearout} = 460.69\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 460.69 кип = 0.543 < 1.0, Прочность на единицу размера сварного шва
Вырыв управляет каждым болтом, потому что огромная дыра съедает свободное пространство: 1.2 ЖК ниже 2.4 db как для концевых, так и для внутренних болтов. При сжатии болты вместо этого прижимаются к балке., где больше ластовицы, так что напряжение – вот что имеет значение.
шаг 4: Болт подшипника и вырыв на раскосе (Aisc 360-16 J3.10)
Такая же проверка применима и к фланцу WT.. При растяжении раскос отрывается от балки., так что его болты направлены к концу WT, ближайшему к балке.
WT имеет стандартные отверстия., [mathin] d_{h} = 1.125\,in [mathin]:
[math] l_{c1} = L_{ev} – \frac{d_{h}}{2} = (1.5\,in) – \frac{(1.125\,in)}{2} = 0.9375\,in [math]
[math] l_{c2} = s_{r} – d_{h} = (3\,in) – (1.125\,in) = 1.875\,in [math]
куда [mathin] t_{f,br} = 0.855\,in [mathin] и [mathin] F_{u,br} = 65\,ksi [mathin]:
[math] \phi R_{n,tearout} = \phi \left[ \min\left(1.2\, l_{c1},\, 2.4\, d_{b}\right) t_{f,br} F_{u,br}\, n_{c} + \min\left(1.2\, l_{c2},\, 2.4\, d_{b}\right) t_{f,br} F_{u,br}\, n_{c} \left( n_{r} – 1 \right) \right] [math]
[math] \phi R_{n,tearout} = (0.75) \times \left[ \min\left(1.2 \times (0.9375\,in),\, 2.4 \times (1\,in)\right) \times (0.855\,in) \times (65\,ksi) \times (2) + \min\left(1.2 \times (1.875\,in),\, 2.4 \times (1\,in)\right) \times (0.855\,in) \times (65\,ksi) \times (2) \times ((5) – 1) \right] [math]
[math] \phi R_{n,tearout} = 844.05\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 844.05 кип = 0.296 < 1.0, Прочность на единицу размера сварного шва
В 0.855 во фланце WT есть 1.7 раза толще ластовицы, и меньшее стандартное отверстие оставляет более свободное расстояние, поэтому распорка имеет почти в два раза большую несущую способность, чем косынка..
шаг 5: Блоковый сдвиг косынки (Aisc 360-16 J4.3)
Блок косынки может вырваться вокруг болтов: срезать вдоль линий болтов до края косынки, плюс напряжение по всей затворной группе. С двумя линиями болтов есть две формы, которые нужно проверить.. L-образный рисунок разрезается вдоль одной линии болта и разрывается по обеим линиям до бокового края косынки.. U-образный рисунок разрезается вдоль обеих линий болтов и разрывается между ними.. Более слабое из двух правителей.
L-образный узор
Чистая площадь в напряжении, через 5.5 в толщине плюс расстояние до края косынки за пределами дальней линии болта, [mathin] L_{eh,gp} = 2.3\,in [mathin]. Это краевое расстояние такое же, как собственное краевое расстояние WT., (10.1 - 5.5)/2. Путь натяжения пересекает одно полное отверстие и одно полуотверстие., и каждая дырка добавляет 1/16 за повреждение во время удара кулаком (Б4.3):
[math] A_{nt} = t_{gp} \left[ (n_{c}-2)\, s_{c} + g_{a} + L_{eh,gp} – (n_{c} – 0.5) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.5\,in) \times \left[ ((2)-2) \times (3\,in) + (5.5\,in) + (2.3\,in) – ((2) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 2.9156\,in^{2} [math]
Общая площадь при сдвиге, по одной линии болта от края косынки до самого дальнего болта:
[math] A_{gv} = t_{gp} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = (0.5\,in) \times \left[ (1.5\,in) + ((5)-1) \times (3\,in) \right] = 6.75\,in^{2} [math]
Чистая площадь при сдвиге. В отчете длина сдвига указывается как 15 по длине распорки на ластовице, [mathin] L_{br,gp} [mathin], меньше одного конечного расстояния, что то же самое 13.5 как и в общей площади:
[math] A_{nv} = t_{gp} \left[ L_{br,gp} – L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nv} = (0.5\,in) \times \left[ (15\,in) – (1.5\,in) – ((5) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 3.7969\,in^{2} [math]
Блок прочности на сдвиг, с участием [mathin] U_{bs} = 1 [mathin] потому что растягивающее напряжение однородно, [mathin] F_{u,gp} = 65\,ksi [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left( 0.6\, F_{u,gp} A_{nv} + U_{bs} F_{u,gp} A_{nt} \le 0.6\, F_{y,gp} A_{gv} + U_{bs} F_{u,gp} A_{nt} \right) [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (3.7969\,in^{2}) + (1) \times (65\,ksi) \times (2.9156\,in^{2}) \le 0.6 \times (50\,ksi) \times (6.75\,in^{2}) + (1) \times (65\,ksi) \times (2.9156\,in^{2}) \right) [math]
[math] \phi R_{n} = 253.2\,kip [math]
U-образный узор
Чистая площадь в напряжении, только между двумя линиями болтов, который пересекает всего одно отверстие (половинное отверстие на каждой линии):
[math] A_{nt} = t_{gp} \left[ (n_{c}-2)\, s_{c} + g_{a} – (n_{c} – 1) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.5\,in) \times \left[ ((2)-2) \times (3\,in) + (5.5\,in) – ((2) – 1) \times ((1.25\,in) + (0.0625\,in)) \right] = 2.0937\,in^{2} [math]
Общая и чистая площади при сдвиге, теперь по обеим линиям болтов:
[math] A_{gv} = 2\, t_{gp} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = 2 \times (0.5\,in) \times \left[ (1.5\,in) + ((5)-1) \times (3\,in) \right] = 13.5\,in^{2} [math]
[math] A_{nv} = 2\, t_{gp} \left[ (n_{r}-1)\, s_{r} + L_{ev} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nv} = 2 \times (0.5\,in) \times \left[ ((5)-1) \times (3\,in) + (1.5\,in) – ((5) – 0.5) \times ((1.25\,in) + (0.0625\,in)) \right] = 7.5937\,in^{2} [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (7.5937\,in^{2}) + (1) \times (65\,ksi) \times (2.0937\,in^{2}) \le 0.6 \times (50\,ksi) \times (13.5\,in^{2}) + (1) \times (65\,ksi) \times (2.0937\,in^{2}) \right) [math]
[math] \phi R_{n} = 324.19\,kip [math]
Управляющий сдвиг блока
[math] \phi R_{n} = \min\left( \phi R_{n},\, \phi R_{n} \right) = \min\left( (253.2\,kip),\, (324.19\,kip) \right) = 253.2\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 253.2 кип = 0.987 < 1.0, Прочность на единицу размера сварного шва
Это ближайшая проверка со стороны скобы.. Модель L имеет решающее значение, поскольку имеет только одну плоскость сдвига., и в нем господствует чистый сдвиговый разрыв: в 1 1/4 в негабаритные дырочки возьми 5.9 из 13.5 по длине сдвига.
шаг 6: Блок сдвига скобы (Aisc 360-16 J4.3)
Фланец WT тоже может оторваться. Здесь блоки снаружи: каждая линия болта срезается по своей длине до конца WT, и рвется к кончику фланца рядом с ним. Два Г-образных блока выходят из строя вместе, по одному с каждой стороны стебля.
Чистая площадь в напряжении, от каждой линии болта до кончика фланца, с шириной фланца за вычетом калибра и всего одним отверстием, [mathin] d_{h} = 1.125\,in [mathin]:
[math] A_{nt} = t_{f,br} \left[ b_{f,br} – g_{a} – (n_{c} – 1) \left( d_{h} + 0.0625\,in \right) \right] [math]
[math] A_{nt} = (0.855\,in) \times \left[ (10.1\,in) – (5.5\,in) – ((2) – 1) \times ((1.125\,in) + (0.0625\,in)) \right] = 2.9177\,in^{2} [math]
[math] A_{gv} = 2\, t_{f,br} \left[ L_{ev} + (n_{r}-1)\, s_{r} \right] = 2 \times (0.855\,in) \times \left[ (1.5\,in) + ((5)-1) \times (3\,in) \right] = 23.085\,in^{2} [math]
[math] A_{nv} = 2\, t_{f,br} \left( L_{ev} + (n_{r}-1)\, s_{r} – (n_{r} – 0.5)\left( d_{h} + 0.0625\,in \right) \right) [math]
[math] A_{nv} = 2 \times (0.855\,in) \times \left( (1.5\,in) + ((5)-1) \times (3\,in) – ((5) – 0.5) \times ((1.125\,in) + (0.0625\,in)) \right) = 13.947\,in^{2} [math]
С [mathin] F_{u,br} = 65\,ksi [mathin], [mathin] F_{y,br} = 50\,ksi [mathin], [mathin] U_{bs} = 1 [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n} = \phi \left( 0.6\, F_{u,br} A_{nv} + U_{bs} F_{u,br} A_{nt} \le 0.6\, F_{y,br} A_{gv} + U_{bs} F_{u,br} A_{nt} \right) [math]
[math] \phi R_{n} = (0.75) \times \left( 0.6 \times (65\,ksi) \times (13.947\,in^{2}) + (1) \times (65\,ksi) \times (2.9177\,in^{2}) \le 0.6 \times (50\,ksi) \times (23.085\,in^{2}) + (1) \times (65\,ksi) \times (2.9177\,in^{2}) \right) [math]
[math] \phi R_{n} = 550.19\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 550.19 кип = 0.454 < 1.0, Прочность на единицу размера сварного шва
шаг 7: Косынка натянута на секции Уитмора (Aisc 360-16 J4.1)
Усилие раскоса поступает в косынку через болты и распространяется по пластине.. Сечение Уитмора — это эффективная ширина, на которую действует эта сила в последнем ряду болтов.: линии, проведенные под углом 30° от внешних болтов первого ряда, измерено по последнему ряду (Часть руководства AISC 9, инжир. 9-1). Косынка не должна поддаваться этой ширине., и он не должен разрываться на этой ширине за вычетом отверстий.
Ширина Уитмора
Затворная группа есть [mathin] L_{br} = (n_{r}-1)\, s_{r} = 12\,in [mathin] длинный, и его две строки [mathin] W_{br} = g_{a} = 5.5\,in [mathin] отдельно. В отчете, [mathin] W [mathin] на этом этапе — ширина Уитмора, не размер сварного шва:
[math] W = 2\, L_{br} \tan(\theta) + W_{br} = 2 \times (12\,in) \times \tan((30)) + (5.5\,in) = 19.356\,in [math]
Косынка здесь достаточно велика, чтобы выдержать полный разворот на 30° с обеих сторон., поэтому никакая часть ширины Уитмора не выходит за пределы пластины.
Уступчивость напряжения (уравнение. J4-1)
С [mathin] \phi = 0.9 [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] и [mathin] t_{gp} = 0.5\,in [mathin]:
[math] \phi R_{n,ty} = \phi\, F_{y,gp}\, t_{gp}\, W = (0.9) \times (50\,ksi) \times (0.5\,in) \times (19.356\,in) = 435.52\,kip [math]
Разрыв напряжения (уравнение. J4-2)
Ширина сетки позволяет убрать два слишком больших отверстия в последнем ряду., [mathin] d_{h} = 1.25\,in [mathin], с участием [mathin] \phi = 0.75 [mathin] и [mathin] F_{u,gp} = 65\,ksi [mathin]:
[math] \phi R_{n,tr} = \phi\, F_{u,gp}\, t_{gp} \left[ W – n_{c}\left( d_{h} + 0.0625\,in \right) \right] [math]
[math] \phi R_{n,tr} = (0.75) \times (65\,ksi) \times (0.5\,in) \times \left[ (19.356\,in) – (2) \times ((1.25\,in) + (0.0625\,in)) \right] = 407.83\,kip [math]
[math] \phi R_{n} = \min\left( \phi R_{n,ty},\, \phi R_{n,tr} \right) = \min\left( (435.52\,kip),\, (407.83\,kip) \right) = 407.83\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 407.83 кип = 0.613 < 1.0, Прочность на единицу размера сварного шва
шаг 8: Распорка при разрыве при растяжении со сдвиговой задержкой (Aisc 360-16 Д3, J4.1)
Только фланец WT прикручен болтами., поэтому сила в штоке должна перетекать во фланец рядом с соединением.. Это неравномерное напряжение — сдвиговое запаздывание., и AISC обрабатывает это с помощью коэффициента U, что уменьшает чистую площадь.
Из таблицы D3.1, Дело 2, с центроидом WT [mathin] \bar{y} = 1.39\,in [mathin] измеряется от прикрученной поверхности фланца и длины соединения [mathin] (n_{r} – 1)\, s_{r} = 12\,in [mathin]:
[math] U = 1 – \frac{\bar{y}}{(n_{r} – 1)\, s_{r}} = 1 – \frac{(1.39\,in)}{((5) – 1) \times (3\,in)} = 0.88421 [math]
Чистая площадь удаляет два отверстия в одном ряду из фланца.. куда [mathin] A_{br} = 12\,in^{2} [mathin], [mathin] d_{h} = 1.125\,in [mathin], [mathin] t_{f,br} = 0.855\,in [mathin], [mathin] F_{u,br} = 65\,ksi [mathin] и [mathin] \phi = 0.75 [mathin]:
[math] \phi R_{n,tr} = \phi\, F_{u,br}\, U \left[ A_{br} – n_{c}\left( d_{h} + 0.0625\,in \right) t_{f,br} \right] [math]
[math] \phi R_{n,tr} = (0.75) \times (65\,ksi) \times (0.88421) \times \left[ (12\,in^{2}) – (2) \times ((1.125\,in) + (0.0625\,in)) \times (0.855\,in) \right] = 429.73\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 429.73 кип = 0.582 < 1.0, Прочность на единицу размера сварного шва
Длинная группа болтов удерживает U на высоте.. Полная текучесть раскоса является частью конструкции элемента., поэтому здесь это не повторяется.
шаг 9: Косынка при продольном изгибе (Aisc 360-16 J4.4, E3)
Когда раскос сжимается, он прижимает косынку к балке.. Полоса косынки между последним рядом болтов и полкой балки может выйти из плоскости., поэтому он проверяется как столбец с шириной Уитмора в качестве поперечного сечения.
Длина продольного изгиба равна 7 как показано на рисунке, от ближайшего к балке ряда болтов до полки балки, измеряется вдоль распорки. В отчете это обозначено как длина раскоса без раскоса., [mathin] L_{b,br} = 7\,in [mathin]. Косынка приварена к балке только с одной стороны, и ее свободный конец может выходить из плоскости вместе с раскосами., поэтому отчет занимает [mathin] K = 1.2 [mathin]. Для сплошного прямоугольника, [mathin] r = t_{gp}/\sqrt{12} = 0.14434\,in [mathin]:
[math] \frac{KL}{r} = \frac{(1.2) \times (7\,in)}{(0.5\,in)/\sqrt{12}} = 58.197 [math]
поскольку [mathin] KL/r \gt 25 [mathin], J4.4 отправляет чек в главу E. Упругое напряжение продольного изгиба:
[math] F_{e} = \frac{\pi^{2} E}{\left( \frac{KL}{r} \right)^{2}} = \frac{\pi^{2} \times (29000\,ksi)}{((58.197))^{2}} = 84.508\,ksi [math]
[math] 4.71 \sqrt{\frac{E}{F_{y}}} = 113.43 [math]
поскольку [mathin] KL/r \le 4.71\sqrt{E/F_{y}} [mathin], применяется неупругое уравнение E3-2:
[math] F_{cr} = \left( 0.658^{\frac{F_{y,gp}}{F_{e}}} \right) F_{y,gp} = \left( 0.658^{\frac{(50\,ksi)}{(84.508\,ksi)}} \right) \times (50\,ksi) = 39.032\,ksi [math]
С [mathin] \phi = 0.9 [mathin] и ширина Уитмора [mathin] W = 19.356\,in [mathin]:
[math] \phi R_{n} = \phi\, F_{cr}\, t_{gp}\, W = (0.9) \times (39.032\,ksi) \times (0.5\,in) \times (19.356\,in) = 339.98\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 339.98 кип = 0.735 < 1.0, Прочность на единицу размера сварного шва
Тонкость стоит около 22% предела текучести здесь. Перемещение болтов ближе к балке укорачивает L., и более толстая косынка поднимает r напрямую.
шаг 10: Минимальный размер углового сварного шва на балке (Aisc 360-16 J2.2b)
Угловой сварной шов, который слишком мал для соединяемых деталей, может треснуть при остывании., потому что более толстая часть слишком быстро отводит тепло. В таблице J2.4 установлен минимум для соединения более тонкой части.. Вот это 1/2 в ластовице, который попадает в рамки 1/4 в 1/2 в группе, так что минимум 3/16 в.
| Лимит детализации | Лимит (в) | Действительный (в) | DCR | результат |
|---|---|---|---|---|
| Минимальный размер углового шва | 0.188 | 0.188 | 1.000 | ПРОХОДЯТ |
[math] DCR = \frac{d}{c} = \frac{(0.188)}{(0.188)} = 1 [math]
Прочность на единицу размера сварного шва 1.000, Прочность на единицу размера сварного шва
Соотношение 1.000 здесь только говорит 3/16 в сварном шве указан наименьший разрешенный размер. Достаточно ли он силен – это следующий шаг.
шаг 11: Сварной шов «косынки» с балкой (Aisc 360-16 Дж2.4, Руководство по проектированию AISC 29)
Косынка приваривается к полке балки с помощью 3/16 в филе с каждой стороны. Две распорные силы достигают края косынки как нормальная сила., сдвиг вдоль балки и момент, и сварной шов соединяет все три вместе. На этом этапе устраняются силы раскоса на кромке косынки., находит наихудшую нагрузку на сварной шов, и проверяет сварной шов по нему.
Предел основного металла по размеру сварного шва (Ручное уравнение AISC. 9-2)
Косынка имеет сварной шов с обеих сторон., поэтому половина его толщины поддерживает каждый сварной шов. С [mathin] t_{f,g} = 0.63\,in [mathin], [mathin] F_{u,g} = 65\,ksi [mathin], [mathin] t_{gp} = 0.5\,in [mathin] и [mathin] F_{u,gp} = 65\,ksi [mathin]:
[math] D_{max} = \frac{t_{f,g} F_{u,g} \le \frac{t_{gp}}{2} F_{u,gp}}{3.09\,kip/in \times F_{EXX}/F_{E70XX}} = \frac{(0.63\,in) \times (65\,ksi) \le (0.25\,in) \times (65\,ksi)}{(3.09\,kip/in) \times (1)} = 5.2589 [math]
То есть 5.2589 шестнадцатые, о 0.329 в, так что полный 3/16 в количестве сварных швов.
Эффективная длина сварного шва
Ластовица бежит [mathin] L_{WT} = 43\,in [mathin] вдоль балки. Каждая из двух линий сварки на концах уменьшена на 2W.:
[math] L_{w} = 2 \left[ L_{WT} – 2W \right] = 2 \times \left[ (43\,in) – 2 \times (0.1875\,in) \right] = 85.25\,in [math]
Силы на кромке косынки
Каждая раскосная сила разделяется на составляющую, перпендикулярную балке., [mathin] P \sin\theta [mathin], и один вдоль него, [mathin] P \cos\theta [mathin]. В отчете нормальная сила принимается как наибольшая, которую может обеспечить любой брекет., напряжение или сжатие:
[math] N_{br} = \max\left[ T_{u,l,br} \sin(\theta_{l,br}),\, C_{u,l,br} \sin(\theta_{l,br}),\, T_{u,r,br} \sin(\theta_{r,br}),\, C_{u,r,br} \sin(\theta_{r,br}) \right] = (250\,kip) \times \sin((60)) = 216.51\,kip [math]
Сдвиг вдоль балки представляет собой сумму двух горизонтальных компонентов, при этом одна распорка находится на растяжении, а другая на сжатие., это обычный вариант боковой нагрузки для шеврона. Оба компонента затем указывают одинаково.:
[math] V_{br} = \max\left[ T_{u,l,br} \cos(\theta_{l,br}) + C_{u,r,br} \cos(\theta_{r,br}),\, C_{u,l,br} \cos(\theta_{l,br}) + T_{u,r,br} \cos(\theta_{r,br}) \right] [math]
[math] V_{br} = (250\,kip) \times \cos((60)) + (250\,kip) \times \cos((60)) = 250\,kip [math]
В этом случае растяжения и сжатия два вертикальных компонента компенсируются.. Сопряжение 250 ножницы с полным 216.51 нормальная сила килограмма от одной распорки — это конверт, который также охватывает неравные силы распорки.
Момент состоит из двух частей, следуя Руководству по проектированию AISC 29, пример 5.9. Первый — это нормальная сила, умноженная на смещение от середины сварного шва., которое здесь равно нулю, потому что косынка проходит 21.5 в каждую сторону рабочей точки. Второе происходит от сдвига. Силы горизонтальных раскосов встречаются в рабочей точке на осевой линии балки., [mathin] d_{g}/2 = 9.05\,in [mathin] ниже края косынки, поэтому перемещение их к краю добавляет [mathin] V_{br}\, d_{g}/2 [mathin]:
[math] M_{br} = \frac{N_{br} \left| L_{w1} – L_{w2} \right|}{2} + \frac{V_{br}\, d_{g}}{2} = \frac{(216.51\,kip) \times |(21.5\,in) – (21.5\,in)|}{2} + \frac{(250\,kip) \times (18.1\,in)}{2} = 188.54\,kip{\cdot}ft [math]
То есть 2262.5 курица. Момент добавляется к нормальной силе на одном конце сварного шва и вычитается на другом.. В отчете момент преобразуется в эквивалентную нормальную силу с использованием модуля упругости пластического сечения двух линий сварного шва., [mathin] L_{w}^{2}/8 [mathin], что дает пиковую нормальную нагрузку:
[math] N_{br,T} = \frac{8\, M_{br}}{L_{w}} + N_{br} = \frac{8 \times (188.54\,kip{\cdot}ft)}{(85.25\,in)} + (216.51\,kip) = 428.82\,kip [math]
Момент преобразуется в кип-ин. (× 12) внутри этой фракции. Результирующая на вершине и ее угол к оси сварного шва:
[math] R = \sqrt{\left( N_{br,T} \right)^{2} + \left( V_{br} \right)^{2}} = \sqrt{((428.82\,kip))^{2} + ((250\,kip))^{2}} = 496.38\,kip [math]
[math] \theta = \tan^{-1}\left| \frac{N_{br,T}}{V_{br}} \right| = \tan^{-1}\left| \frac{(428.82\,kip)}{(250\,kip)} \right| = 59.758 [math]
Коэффициент пластичности сварного шва
Нагрузка на сварной шов неравномерна.. Он достигает максимума на одном конце и почти полностью падает на другом.. Угловые сварные швы имеют ограниченную пластичность., Итак, Руководство по проектированию AISC 29 и часть руководства AISC 13 спроектируйте сварной шов с косынкой для большей пиковой нагрузки и 1.25 раз среднее значение пиковой и минимальной нагрузки. В 1.25 позволяет сварному шву перераспределить нагрузку до того, как он сломается.
На конце с низким напряжением изгиб вычитается из нормальной силы.:
[math] N_{br,min} = \left| N_{br} – \frac{8\, M_{br}}{L_{w}} \right| = \left| (216.51\,kip) – \frac{8 \times (188.54\,kip{\cdot}ft)}{(85.25\,in)} \right| = 4.1896\,kip [math]
[math] R_{min} = \sqrt{\left( N_{br,min} \right)^{2} + \left( V_{br} \right)^{2}} = \sqrt{((4.1896\,kip))^{2} + ((250\,kip))^{2}} = 250.04\,kip [math]
[math] R_{w} = \max\left( R,\, 1.25\, \frac{R + R_{min}}{2} \right) = \max\left( (496.38\,kip),\, 1.25 \times \frac{(496.38\,kip) + (250.04\,kip)}{2} \right) = 496.38\,kip [math]
Среднее значение 466.51 кип , так что вершина правит.
Прочность сварного шва (уравнение. J2-4)
В результате получается угол 59,758° к сварному шву., поэтому фактор направления [mathin] 1 + 0.5 \sin^{1.5}\theta [mathin] добавляет о 40% к силе. С [mathin] \phi = 0.75 [mathin] и [mathin] F_{EXX} = 70\,ksi [mathin]:
[math] \phi R_{n} = \phi\, 0.6\, F_{EXX} \frac{\sqrt{2}}{2} \left( W \le \frac{D_{max}}{16} \right) \left[ 1 + 0.5 \left( \sin\theta \right)^{1.5} \right] L_{w} [math]
[math] \phi R_{n} = (0.75) \times 0.6 \times (70\,ksi) \times \frac{\sqrt{2}}{2} \times \left( (0.1875\,in) \le \frac{(5.2589)}{(16)} \right) \times \left[ 1 + 0.5 \times (\sin(59.758))^{1.5} \right] \times (85.25\,in) [math]
[math] \phi R_{n} = 498.98\,kip [math]
Прочность на единицу размера сварного шва 496.38 кип / 498.98 кип = 0.995 < 1.0, Прочность на единицу размера сварного шва
Это основная проверка всего соединения.. Почти половина пиковой нормальной нагрузки, 212.31 кип , приходит с момента, и этот момент существует только потому, что рабочая точка 9.05 под сварным швом. Основной металл допускает сварку толщиной примерно до 5/16 в, так что 1/4 в филе – самый простой способ получить прибыль.
шаг 12: Косынка поддается сдвигу вдоль балки (Aisc 360-16 J4.2)
Горизонтальная сила, [mathin] V_{br} = 250\,kip [mathin], проходит через сварной край косынки в виде сдвига. Общий разрез вдоль этого края не должен поддаваться.
С [mathin] L_{WT} = 43\,in [mathin], [mathin] t_{gp} = 0.5\,in [mathin], [mathin] F_{y,gp} = 50\,ksi [mathin] и [mathin] \phi = 1 [mathin]:
[math] A_{gv} = L_{WT}\, t_{gp} = (43\,in) \times (0.5\,in) = 21.5\,in^{2} [math]
[math] \phi R_{n,sy} = \phi\, 0.6\, F_{y,gp} A_{gv} = (1) \times 0.6 \times (50\,ksi) \times (21.5\,in^{2}) = 645\,kip [math]
Прочность на единицу размера сварного шва 250 кип / 645 кип = 0.388 < 1.0, Прочность на единицу размера сварного шва
шаг 13: Косынка при растяжении поддается продольной балке (Aisc 360-16 J4.1)
Нормальная сила и момент приводят к растяжению свариваемой кромки косынки., самый высокий на одном конце. Следуя руководству по проектированию AISC 29, пример 5.3, в отчете эти два напряжения добавляются как нормальные напряжения на краю, а пик снова превращается в эквивалентную силу по всему краю..
Нормальный стресс – это [mathin] N/(t\,l) + M/(t\,l^{2}/4) [mathin]. Умножение на [mathin] t\,l [mathin], с участием [mathin] l = L_{WT} = 43\,in [mathin]:
[math] N_{e} = \left| N_{br} \right| + \frac{4 \left| M_{br} \right|}{L_{WT}} = |(216.51\,kip)| + \frac{4 \times |(188.54\,kip{\cdot}ft)|}{(43\,in)} = 426.97\,kip [math]
Это немного ниже сварного шва. 428.82 пропустите, потому что он использует 43 в косынке, а не в 85.25 Эффективное разделение сварного шва на две линии. С [mathin] \phi = 0.9 [mathin]:
[math] \phi R_{n,ty} = \phi\, F_{y,gp}\, t_{gp}\, L_{WT} = (0.9) \times (50\,ksi) \times (0.5\,in) \times (43\,in) = 967.5\,kip [math]
Прочность на единицу размера сварного шва 426.97 кип / 967.5 кип = 0.441 < 1.0, Прочность на единицу размера сварного шва
шаг 14: Местное разрушение и местная деформация балочной стенки (Aisc 360-16 J10.3, J10.2)
Косынка передает сосредоточенную силу на полку балки над ее поверхностью. 43 в длину. Когда раскосы поднимаются на балку, стенка балки над косынкой может локально прогнуться или смяться (калечить). Потребление представляет собой пиковую нормальную нагрузку от Step 11, [mathin] N_{br,T} = 428.82\,kip [mathin].
Локальное веб-калечество (уравнение. J10-4)
С [mathin] \phi = 0.75 [mathin], [mathin] t_{w,g} = 0.39\,in [mathin], длина подшипника [mathin] L_{WT} = 43\,in [mathin], [mathin] d_{g} = 18.1\,in [mathin], [mathin] t_{f,g} = 0.63\,in [mathin], [mathin] F_{y,g} = 50\,ksi [mathin] и [mathin] Q_{f} = 1 [mathin]:
[math] \phi R_{n,wlc} = \phi\, 0.8 \left( t_{w,g} \right)^{2} \left[ 1 + 3 \left( \frac{L_{WT}}{d_{g}} \right) \left( \frac{t_{w,g}}{t_{f,g}} \right)^{1.5} \right] \sqrt{\frac{E\, F_{y,g}\, t_{f,g}}{t_{w,g}}}\, Q_{f} [math]
[math] \phi R_{n,wlc} = (0.75) \times 0.8 \times ((0.39\,in))^{2} \times \left[ 1 + 3 \times \left( \frac{(43\,in)}{(18.1\,in)} \right) \times \left( \frac{(0.39\,in)}{(0.63\,in)} \right)^{1.5} \right] \times \sqrt{\frac{(29000\,ksi) \times (50\,ksi) \times (0.63\,in)}{(0.39\,in)}} \times (1) [math]
[math] \phi R_{n,wlc} = 624.51\,kip [math]
Локальный веб-выход (уравнение. J10-2)
Усилие распространяется через фланец и галтель на 2.5:1 наклон с каждой стороны, поэтому сеть уступает [mathin] 5k + l_{b} [mathin]. С [mathin] \phi = 1 [mathin] и [mathin] k_{des,g} = 1.03\,in [mathin]:
[math] \phi R_{n,wly} = \phi\, F_{y,g}\, t_{w,g} \left( 5\, k_{des,g} + L_{WT} \right) = (1) \times (50\,ksi) \times (0.39\,in) \times \left( 5 \times (1.03\,in) + (43\,in) \right) = 938.92\,kip [math]
[math] \phi R_{n} = \min\left( \phi R_{n,wlc},\, \phi R_{n,wly} \right) = \min\left( (624.51\,kip),\, (938.92\,kip) \right) = 624.51\,kip [math]
Прочность на единицу размера сварного шва 428.82 кип / 624.51 кип = 0.687 < 1.0, Прочность на единицу размера сварного шва
W18x55 имеет тонкий 0.39 в сети, настолько разрушительное правит с большим отрывом. В 43 в косынке усилие распределяется достаточно хорошо, поэтому ребра жесткости не требуются.
Сводка проверок
Проверки на стороне фигурной скобки одинаковы для левой и правой скобок..
| Проверка дизайна | требовать | Вместимость | DCR | результат |
|---|---|---|---|---|
| Ограничения детализации на болтах раскосов | 1.375 в | 1.500 в | 0.917 | ПРОХОДЯТ |
| Болты на сдвиг (критическое скольжение) | 250.000 кип | 307.360 кип | 0.813 | ПРОХОДЯТ |
| Болт подшипника на косынке | 250.000 кип | 460.688 кип | 0.543 | ПРОХОДЯТ |
| Болт подшипника на раскосе | 250.000 кип | 844.045 кип | 0.296 | ПРОХОДЯТ |
| Блоковый сдвиг косынки | 250.000 кип | 253.195 кип | 0.987 | ПРОХОДЯТ |
| Блок сдвига скобы | 250.000 кип | 550.193 кип | 0.454 | ПРОХОДЯТ |
| Косынка в напряжении | 250.000 кип | 407.828 кип | 0.613 | ПРОХОДЯТ |
| Брейс при разрыве напряжения | 250.000 кип | 429.734 кип | 0.582 | ПРОХОДЯТ |
| Косынка при сжатии | 250.000 кип | 339.984 кип | 0.735 | ПРОХОДЯТ |
| Минимальный размер углового шва | 0.188 в | 0.188 в | 1.000 | ПРОХОДЯТ |
| Приварить косынку к балке | 496.376 кип | 498.977 кип | 0.995 | ПРОХОДЯТ |
| Косынка сдвигается вдоль балки | 250.000 кип | 645.000 кип | 0.388 | ПРОХОДЯТ |
| Натяжение косынки, податливое вдоль балки | 426.971 кип | 967.500 кип | 0.441 | ПРОХОДЯТ |
| Балочная сеть (местные вредные правители) | 428.823 кип | 624.511 кип | 0.687 | ПРОХОДЯТ |
Соединение проходит все проверки конструкции соединения шевронной скобы.. Сварной шов косынки с балкой регулируется при 0.995, приводится в движение моментом от рабочей точки, находящейся на половине глубины балки ниже сварного шва. Со стороны корсета, Блок сдвига косынки следующий в 0.987, от узора L через большие отверстия. Минимальный размер сварного шва указан 1.000 только потому, что сварной шов соответствует минимуму Таблицы J2.4..
Что изменить, если проверка не удалась
- Сварной шов на балке: используйте филе большего размера (основной металл допускает до примерно 5/16 здесь) или сделать ластовицу длиннее. Более длинная косынка увеличивает длину сварного шва и одновременно уменьшает срок 8M/Lw..
- Блок сдвига косынки: добавить ряд болтов, что удлиняет плоскости сдвига, или увеличьте расстояние от внешней линии болта до края косынки.. Стандартные отверстия вместо отверстий увеличенного размера в косынке увеличивают чистую площадь..
- Сопротивление скольжению: добавить болты, используйте болт большего размера, или используйте стандартные отверстия в косынке, что повышает φ с 0.85 в 1.00.
- Подшипник и отрыв: увеличить конечное расстояние или расстояние между болтами, или используйте более толстую ластовицу.
- Разрыв натяжения брекета: удлините затворную группу, чтобы поднять U, или используйте более тяжелый WT.
- Натяжение или сжатие косынки: более толстая ластовица поднимает оба. Более длинная группа затворов расширяет секцию Уитмора., а перемещение болтов ближе к балке сокращает длину продольного изгиба..
- Балочная сеть: удлините косынку, чтобы распределить силу, или добавьте пару ребер жесткости в рабочей точке.
Часто задаваемые вопросы
Что такое шевронная скоба?
Шевронная раскоса — это пара диагональных раскосов, соединяющихся в середине балки., образуя перевернутую букву V (или V, когда они встречаются на балке внизу). При боковой нагрузке одна скоба растягивается, а другая сжимается., и их горизонтальные составляющие складываются на балке. Потому что каждая скобка может измениться, в этом примере создаются обе скобки для 250 напрячься и 250 провал при сжатии.
Почему на сварном шве «косынки» возникает момент, когда косынка находится по центру??
Линии раскосов встречаются в рабочей точке на осевой линии балки., 9.05 ниже края косынки. В этой точке действуют горизонтальные силы раскосов., и перемещение их к сварному шву добавляет момент, равный горизонтальной силе, умноженной на половину глубины балки.: 250 кип × 9.05 в = 2262.5 курица, или 188.54 Вы можете заметить, что основное отличие заключается в соединении полок балки с опорной колонной.. Центрирование косынки по рабочей точке устраняет момент нормальной силы., но не этот.
Почему нормальная сила 216.51 кип, а не сумма обеих фигурных скобок?
Одна скоба на растяжение, другая на сжатие., вертикальные компоненты равны и противоположны, поэтому они отменяют на рабочем месте. В отчете используется самый большой вертикальный компонент, который может обеспечить одна скобка., 250 кип × грех 60° = 216.51 кип , и соединяет его с полной горизонтальной силой от обеих распорок. Этот диапазон охватывает случаи, когда силы раскосов не равны.. Если бы обе брекеты могли быть сжаты одновременно, их вертикальные компоненты добавят, так что это дело требует отдельной проверки.
Почему болты критически важны для проскальзывания?
В ластовице есть отверстия увеличенного размера., которые дают монтажнику допуск на установку раскосов. Aisc 360-16 J3.2 допускает отверстия увеличенного размера только в соединениях, критичных к скольжению., поэтому болты предварительно затянуты, а прилегающие поверхности подготовлены к классу B.. Корсет, который меняет растяжение и сжатие, также выигрывает от того, что сустав не скользит вперед и назад.. Болты, критические к скольжению, по-прежнему проверяются на прочность и вырыв., как в шагах 3 и 4.
Что такое раздел Уитмор?
Сечение Уитмора — это эффективная ширина косынки, которая выдерживает усилие раскоса на конце группы болтов.. Его можно найти, проведя линии под углом 30° от внешних болтов первого ряда и измерив их поперек в последнем ряду.. Вот это 2 × 12 × загар 30° плюс 5.5 в норме, 19.356 в. Если край косынки пересекает эти линии, имеет значение только та тарелка, которая есть на самом деле.
Почему К = 1.2 используется для выпучивания косынки?
Косынка приваривается к балке по одному краю., и конец распорки может свободно выходить из плоскости. Это колонна, зафиксированная от вращения с обоих концов, но свободно перемещающаяся с одного конца., для которых в комментарии AISC дается рекомендованное значение K 1.2. Угловая косынка, прикрепленная как к балке, так и к колонне, удерживается по двум краям и обычно имеет меньшую букву K..
Что еще следует проверить на балке?
Эта конструкция соединения охватывает стенку балки под действием косынки.. Сама балка также должна быть спроектирована как элемент для раскосов., включая любую несбалансированную вертикальную силу, когда раскосы не несут одинаковых нагрузок. Когда косынка опускается на фланец, местный изгиб фланца (Aisc 360-16 J10.1) тоже стоит проверить. В сейсмостойких специальных концентрически связанных рамах., Aisc 341 добавляет требования к проектированию мощности для балки и соединения.
Как это изменится для AISC ASD вместо LRFD??
Предельные состояния и номинальная прочность идентичны.. С помощью AISC ASD вы сравниваете силу распорки на уровне обслуживания с номинальной прочностью, разделенной на коэффициент запаса прочности, а не умножая на коэффициент сопротивления.. Коэффициент сопротивления 0.75 становится фактором безопасности 2.00, 0.90 становится 1.67, и накладка с негабаритными отверстиями выходит из 0.85 в 1.76. Сочетания нагрузок тоже меняются., поэтому спрос ниже.
Бесплатно спроектируем соединение шевронной скобы
Каждое число на этой странице получено из одного решения. Выберите конфигурацию шевронной скобки, войти в свой луч, подтяжки, ластовица, болты, усилия сварки и раскосов, и просмотрите каждую из этих проверок в своем браузере. Нечего устанавливать.
Модуль SkyCiv Connection Design — это программное обеспечение для проектирования соединений, лежащее в основе этого примера.. Он дает вам полный отчет о расчетах с каждым уравнением и вашими числами в нем., как шаги выше, плюс каждая емкость и DCR, для AISC 360-16 (ЛРФД и АСД) и, как 4100:2020. В калькулятор болтов и сварочный калькулятор прикрыть затворную группу и приварить чеки самостоятельно.
Ссылки
- Aisc 360-16, Спецификация для зданий из конструкционной стали: Б4.3, Д3 (Таблица D3.1 Случай 2), E3 (уравнение. Е3-1, Е3-2, Е3-4), J2.2b (Таблица J2.4), Дж2.4 (уравнение. J2-4), J3.2, J3.3, J3.4 (Таблица J3.4), J3.5 (Таблица J3.5), J3.8 (уравнение. J3-4, Таблица J3.1), J3.10 (уравнение. J3-6а, J3-6c), J4.1 (уравнение. J4-1, J4-2), J4.2 (уравнение. J4-3), J4.3 (уравнение. Дж4-5), J4.4, J10.2 (уравнение. J10-2), J10.3 (уравнение. J10-4).
- Руководство по стальным конструкциям AISC, 15й выпуск: Часть 9, инжир. 9-1 (Раздел Уитмора, страница 9-4) Оценка емкости сваи. 9-2; Часть 10, длина сварного шва менее 2w на концах; Часть 13, коэффициент пластичности сварного шва.
- Руководство по проектированию AISC 29, Вертикальные распорные соединения: пример 5.3 (напряжения на косынке) и пример 5.9 (силы шевронной распорки на балке).
- Проектирование стальных соединений с использованием AISC 360-16
- Болты и сварные швы в дизайне соединений SkyCiv
Гарольд Муналем
Менеджер по продукту, Дизайн подключения
10+ лет в проектировании стальных соединений
LinkedIn
